


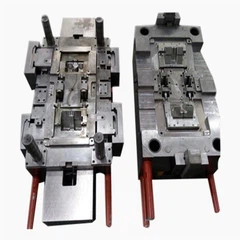





في مشهد التصنيع اليوم ، اختيار الحقشركة صب حقن البلاستيكأمر بالغ الأهمية لنجاح المنتج. سيساعدك هذا الدليل الشامل على فهم تعقيدات صب حقن البلاستيك واتخاذ قرارات مستنيرة عند الشراكة مع مقدم التصنيع.
فهم أساسيات حقن البلاستيك
صب الحقن البلاستيكي هو عملية تصنيع حيث يتم حقن البلاستيك المنصهر في تجويف القالب تحت الضغط العالي. تتضمن هذه العملية عدة مراحل حرجة يجب على أي شركة لصدع حقن البلاستيك ذات السمعة الطيبة إتقانها لتقديم منتجات عالية الجودة.
1. اختيار المواد والتحضير
يبدأ أساس صب الحقن الناجح باختيار المواد السليم. يتم تسخين البلاستيك الحراري* إلى نقطة الانصهار الخاصة بهم وإعدادها للحقن. تشمل المواد الشائعة:
• البولي إيثيلين (PE): مقاومة كيميائية ممتازة ومرونة
• البولي بروبيلين (PP): قوة عالية التأثير ومقاومة الحرارة
• ABS (acrylonitrile butadiene styrene): الانتهاء من السطح المتفوق والاستقرار الأبعاد
• البولي كربونات (PC): الوضوح المتميز ومقاومة التأثير
*اللدائن الحرارية: البوليمرات التي تصبح قابلة للتسخين وتوطيدها عند التبريد ، مما يسمح بدورات التدفئة والتبريد المتعددة دون تدهور كبير.
2. تصميم العفن والهندسة
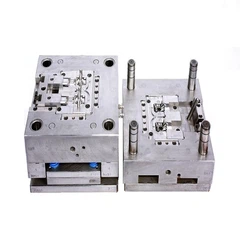
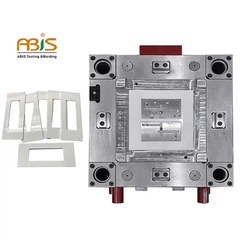
يتطلب تصميم العفن المهني خبرة واسعة في ديناميات تدفق المواد وأنظمة التبريد وآليات الطرد. توظف شركة صب حقن بلاستيكية ماهرة برامج CAD وأدوات المحاكاة المتقدمة لتحسين هندسة العفن قبل بدء الإنتاج.
| عامل تصميم العفن | التأثير على الجودة | التسامح النموذجي |
|---|---|---|
| موقع البوابة | جزء المظهر ، خطوط اللحام | ± 0. 05mm |
| تصميم قناة التبريد | وقت الدورة ، parpage | ± 0. |
| نظام طرد | عيوب السطح ، دقة الأبعاد | ± 0. 02mm |
عمليات التصنيع الرئيسية ومراقبة الجودة
3. معلمات عملية الحقن
تعد التحكم في درجة الحرارة وسرعة الحقن والضغط معلمات حرجة تراقب الفنيون ذوي الخبرة بشكل مستمر. تؤثر هذه المتغيرات بشكل مباشر على جودة الجزء ، ودقة الأبعاد ، وكفاءة الإنتاج.
معلمات العملية الحرجة:
① تذوب درجة الحرارة: عادة 20-50 درجة أعلى من نقطة انصهار المواد
② ضغط الحقن: عادة 80-120 mpa اعتمادًا على تعقيد الجزء
③ وقت التبريد: بشكل عام 20-80 ٪ من إجمالي وقت الدورة
④ الضغط على الضغط: تطبيق على تعويض عن انكماش المواد
4. تقنيات التصنيع المتقدمة
تستخدم شركات صب حقن البلاستيك الحديثة معدات متطورة بما في ذلك:
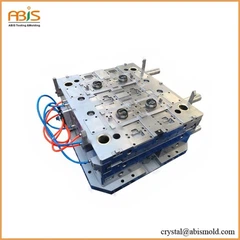
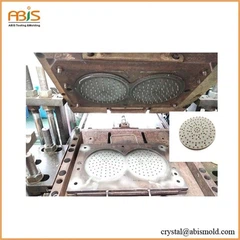
قوالب متعددة التجويفتمكين إنتاج أجزاء متعددة في وقت واحد ، مما يقلل بشكل كبير من التكاليف لكل وحدة مع الحفاظ على جودة متسقة في جميع التجاويف.
أنظمة العداء الساخنةالقضاء على النفايات عن طريق الحفاظ على مصهور البلاستيك في نظام التسليم ، وتحسين استخدام المواد وتقليل أوقات دورة.
*قوالب متعددة التجويف: قوالب مصممة لإنتاج أجزاء متطابقة متعددة في دورة حقن واحدة ، وزيادة كفاءة الإنتاج وتقليل تكاليف التصنيع.
*أنظمة العداء الساخنة: أنظمة مشعب ساخنة تحافظ على البلاستيك في حالة منصهرة طوال عملية الحقن ، مما يلغي الحاجة إلى تذكر المواد العداء.
بروتوكولات ضمان الجودة واختبارها
5. فحص الأبعاد والتحقق منه
تبدأ مراقبة الجودة بفحص أبعاد شامل باستخدام معدات قياس الدقة. تستخدم الشركات المصنعة الرائدة آلات قياس الإحداثيات (CMMS)* وأنظمة التفتيش البصرية للتحقق من مواصفات الجزء.
| طريقة التفتيش | نطاق الدقة | التطبيقات النموذجية |
|---|---|---|
| قياس CMM | ± 0. 001mm | الأبعاد الحرجة ، التحمل الهندسي |
| المسح الضوئي | ± 0. 01mm | ملامح السطح والهندسة المعقدة |
| GO/NO-GO المقاييس | ± 0. 02mm | فحص إنتاج عالية الحجم |
*تنسيق آلات القياس (CMMS): الأدوات الدقيقة التي تقيس الخصائص الهندسية الفيزيائية للكائنات باستخدام مسبار متحرك لتحديد الإحداثيات في الفضاء ثلاثي الأبعاد.
6. اختبار المواد وإصدار الشهادات
يضمن اختبار المواد الشامل الأداء المتسق والامتثال التنظيمي. تتضمن الاختبارات القياسية:
اختبار قوة الشديقيم قوة المواد تحت القوى السحب ، وهو أمر بالغ الأهمية للتطبيقات الهيكلية.
اختبار مقاومة التأثيريحدد السلوك المادي في ظل ظروف التحميل المفاجئة.
التحليل الحرارييقيم استقرار المواد عبر نطاقات درجة حرارة التشغيل.

قدرات الإنتاج والتخصصات
7. تقنيات التصنيع المتخصصة
تقدم شركات صب حقن البلاستيك المتقدمة قدرات متخصصة بما في ذلك:
أدخل صبيجمع بين المكونات المعدنية مع الأجزاء البلاستيكية أثناء عملية الحقن ، مما يخلق التجميعات الهجينة مع وظائف محسّنة.
مفرطيطبق طبقة مادة ثانية على الركيزة ، وتستخدم عادة لأسطح السيطرة وتطبيقات الختم.
micro-soldingينتج أجزاء صغيرة للغاية مع ميزات تقاس في ميكرومتر ، والتي تتطلب معدات وخبرات متخصصة.
*إدراج صب: عملية يتم فيها وضع المكونات التي تم تشكيلها مسبقًا (عادةً المعدن) في تجويف القالب قبل الحقن البلاستيكي ، مما يخلق جزءًا متكاملًا واحد.
*overmolding: عملية صب على مرحلتين حيث يتم تشكيل مادة ثانية على ركيزة مقولبة مسبقًا ، مما يخلق مكونات متعددة المواد.
8. اعتبارات حجم الإنتاج
تتطلب أحجام الإنتاج المختلفة أساليب وتكوينات معدات مميزة:
| حجم الإنتاج | النهج الأمثل | اعتبارات التكلفة |
|---|---|---|
| النموذج الأولي (1-100 أجزاء) | أدوات الألومنيوم ، تجويف واحد | ارتفاع تكلفة الوحدة ، تحول سريع |
| حجم منخفض (100-10 ، 000) | أدوات الصلب ، تجويف 2-4 | الاستثمار المعتدل للأدوات |
| حجم كبير (10 ، 000+) | الصلب الصلب ، متعدد التجويف | التكلفة المنخفضة لكل وحدة ، استثمار أدوات عالية |
استراتيجيات تحسين التكلفة والكفاءة
9. تصميم مبادئ التصنيع (DFM)
تتعاون شركات صب حقن البلاستيك من ذوي الخبرة مع العملاء لتحسين تصميمات الأجزاء لفعالية التصنيع. تشمل اعتبارات DFM الرئيسية:
① توحيد سمك الجداريمنع علامات الحوض ويقلل من وقت التبريد
② زوايا مسودةتسهيل طرد جزء وتحسين الانتهاء من السطح
③ تقليل القضاءيقلل من تعقيد العفن وتكاليف التصنيع
④ تحسين تصميم الضلعيعزز النزاهة الهيكلية دون زيادة استخدام المواد
1 0. الأتمتة والتكامل 4.0 الصناعة
تتضمن مرافق التصنيع الحديثة تقنيات الأتمتة المتقدمة بما في ذلك معالجة الأجزاء الآلية ، وفحص الجودة الآلي ، ومراقبة العملية في الوقت الفعلي. هذه الأنظمة تقلل من تكاليف العمالة ، وتحسين الاتساق ، وتمكين قدرات الإنتاج على مدار الساعة طوال أيام الأسبوع.
الصيانة التنبؤيةمراقبة الأنظمة أداء المعدات وجدولة أنشطة الصيانة قبل حدوث حالات الفشل ، مما يقلل من وقت التوقف وضمان جودة الإنتاج المتسقة.
*الصيانة التنبؤية: استراتيجية صيانة تستخدم تقنيات تحليل البيانات وتقنيات المراقبة للتنبؤ بموعد إجراء صيانة المعدات ، مما يمنع حالات فشل غير متوقعة.
الامتثال التنظيمي ومعايير الصناعة
11. أنظمة إدارة الجودة
تحافظ الشركات المصنعة ذات السمعة الطيبة على أنظمة إدارة الجودة الشاملة بما في ذلك شهادة ISO 9001*، والامتثال لـ FDA للتطبيقات الطبية ، ومعايير صناعة السيارات مثل ISO/TS 16949.
التحكم في العملية الإحصائية (SPC)تضمن المنهجيات جودة ثابتة من خلال المراقبة المستمرة وتعديل معلمات العملية.
*شهادة ISO 9001: معيار دولي يحدد متطلبات أنظمة إدارة الجودة ، مما يدل على قدرة المؤسسة على توفير منتجات باستمرار تلبي المتطلبات التنظيمية.
12. الاعتبارات البيئية
تشمل ممارسات التصنيع المستدامة برامج لإعادة تدوير المواد والمعدات الموفرة للطاقة ومبادرات الحد من النفايات. تقوم الشركات الرائدة بتنفيذ أنظمة حلقة مغلقة تقلل من التأثير البيئي مع الحفاظ على فعالية التكلفة.
يتطلب اختيار شركة صب حقن البلاستيك الصحيح تقييمًا دقيقًا للقدرات الفنية وأنظمة الجودة وخبرة التصنيع. يعتمد النجاح على إيجاد شريك يجمع بين التكنولوجيا المتقدمة والمعرفة العميقة للعملية والالتزام بالتحسين المستمر. من خلال فهم هذه المبادئ الأساسية ومعايير التقييم ، يمكنك اتخاذ قرارات مستنيرة تضمن نجاح المشروع وشراكات التصنيع طويلة الأجل.
متعلق بخدمات صب حقن البلاستيك
تستمر صناعة قولبة حقن البلاستيك في التطور مع مواد جديدة ، وتقنيات ، ومبادرات الاستدامة. الشراكة مع الشركة المصنعة ذات الخبرة التي تبقى الحالية مع هذه التطورات يضمن الوصول إلى أحدث الابتكارات وأفضل الممارسات في التصنيع البلاستيكي.