






المورد النهائي لفهم عمليات القولبة بالحقن والمواد والآلات والتطبيقات في التصنيع الحديث.
الإنتاج السنوي
10B+ أجزاء
كفاءة العملية
98.7%

نظرة عامة على صب الحقن
القولبة بالحقن هي عملية تصنيع لإنتاج الأجزاء عن طريق حقن المواد المنصهرة في القالب. يتم استخدامه على نطاق واسع لتصنيع مجموعة متنوعة من الأجزاء، بدءًا من أصغر المكونات وحتى ألواح جسم السيارة بالكامل.
ما هو حقن صب؟
القولبة بالحقن هي عملية تصنيع لإنتاج الأجزاء عن طريق حقن المواد المنصهرة في القالب. يتم استخدامه لمجموعة واسعة من التطبيقات، بما في ذلك السيارات والمنتجات الطبية والاستهلاكية، وأكثر من ذلك.
تاريخ صب الحقن
يعود تاريخ القولبة بالحقن إلى سبعينيات القرن التاسع عشر، عندما اخترع جون ويسلي حياة أول آلة قولبة بالحقن. منذ ذلك الحين، تطورت العملية بشكل ملحوظ مع التقدم في المواد والآلات والتكنولوجيا.
نظرة عامة على السوق
بلغت قيمة سوق قوالب الحقن العالمية 350.8 مليار دولار أمريكي في عام 2024 ومن المتوقع أن تنمو بمعدل نمو سنوي مركب (CAGR) يبلغ 5.2٪ من عام 2025 إلى عام 2030.
دقة عالية
تحقيق تفاوتات مشددة وأشكال هندسية معقدة مع إمكانية تكرار عالية.
التكلفة-فعالة
تكلفة منخفضة لكل-وحدة لعمليات الإنتاج ذات الحجم الكبير-.
تنوع المواد
يدعم مجموعة واسعة من المواد، بما في ذلك البلاستيك والمعادن والمواد المركبة.
كفاءة
أوقات الدورات السريعة والحد الأدنى من النفايات تجعله خيارًا صديقًا للبيئة.
الأتمتة
عملية مؤتمتة للغاية تقلل من تكاليف العمالة والأخطاء البشرية.

عملية صب الحقن
تعد عملية القولبة بالحقن طريقة معقدة ودقيقة تحول المواد الخام إلى منتجات نهائية من خلال سلسلة من -الخطوات المحددة جيدًا.
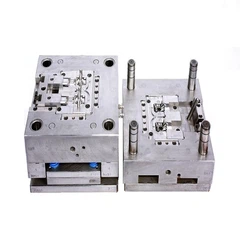
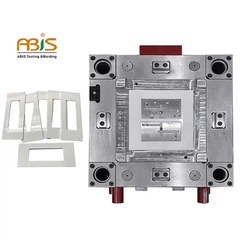
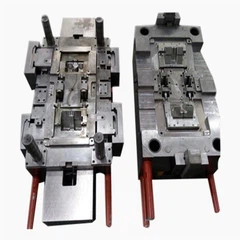
تصميم وإنشاء القالب
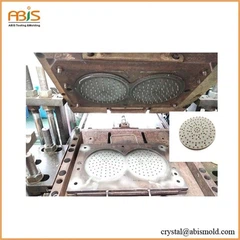
الخطوة الأولى في عملية التشكيل بالحقن هي تصميم وإنشاء القالب. يتضمن ذلك استخدام برنامج التصميم بمساعدة الكمبيوتر (CAD)-لتصميم الجزء والقالب، متبوعًا بالتصنيع باستخدام الحاسب الآلي (CNC) لإنشاء القالب المادي من الفولاذ أو الألومنيوم.

تحضير المواد
يتم تغذية المواد الخام، التي تكون عادةً على شكل كريات، إلى قادوس آلة التشكيل بالحقن. يتم بعد ذلك تسخين المادة إلى نقطة الانصهار داخل برميل الآلة.

حقن
بمجرد صهر المادة، يتم حقنها في تجويف القالب تحت ضغط عالٍ. يضمن الضغط أن المادة تملأ التجويف بالكامل وتأخذ شكل القالب.

تبريد
بعد الحقن، تبرد المادة المنصهرة وتتصلب داخل القالب. تساعد قنوات التبريد داخل القالب على تنظيم درجة الحرارة وضمان التبريد الموحد، وهو أمر بالغ الأهمية لجودة القطعة.

طرد
بمجرد أن يبرد الجزء بدرجة كافية، يفتح القالب وتدفع دبابيس القاذف الجزء النهائي خارج تجويف القالب. يجب توخي الحذر أثناء الطرد لتجنب إتلاف الجزء.

التشذيب والتشطيب
بعد الطرد، قد يتطلب الجزء عمليات تشطيب إضافية مثل تقليم المواد الزائدة (الفلاش)، أو إزالة البوابات، أو إضافة معالجات سطحية مثل الطلاء أو الطلاء.

معلمات عملية حقن صب
| المعلمة | وصف | النطاق النموذجي | التأثير على العملية |
|---|---|---|---|
|
درجة حرارة الحقن |
درجة الحرارة التي يتم عندها حقن المادة في القالب |
150 درجة - 350 درجة (يعتمد على المادة) |
يؤثر على تدفق المواد وجودة الجزء ووقت الدورة |
|
ضغط الحقن |
الضغط المطبق لحقن المادة في القالب |
50 - 200 ميجا باسكال |
يضمن ملء كامل لتجويف القالب |
|
درجة حرارة العفن |
درجة حرارة القالب أثناء العملية |
20 درجة - 120 درجة (يعتمد على المادة) |
يؤثر على معدل التبريد ومظهر الجزء واستقرار الأبعاد |
|
وقت التبريد |
الوقت اللازم للجزء ليبرد ويتصلب |
10 - 120 ثانية |
يحدد وقت الدورة وجودة الجزء |
|
سرعة الحقن |
السرعة التي يتم بها حقن المادة |
10 - 100 ملم/ثانية |
يؤثر على مظهر الجزء وقوته ونمط التعبئة |
مواد لقولبة الحقن
يدعم صب الحقن مجموعة واسعة من المواد، ولكل منها خصائصها وتطبيقاتها الفريدة. يعتمد اختيار المواد على المتطلبات المحددة للجزء.

اللدائن الحرارية
اللدائن الحرارية هي المواد الأكثر شيوعا المستخدمة في صب الحقن. يمكن صهرها وإعادة تشكيلها عدة مرات، مما يجعلها مثالية لإعادة التدوير وإعادة الاستخدام.
| مادة البولي بروبيلين (PP) | 35% |
| البولي ايثيلين (بي) | 25% |
| البوليسترين (بس) | 15% |
| ABS | 10% |
| اللدائن الحرارية الأخرى | 15% |

بالحرارة
تخضع المواد البلاستيكية المتصلدة بالحرارة لتفاعل كيميائي أثناء عملية التشكيل مما يؤدي إلى تصلبها بشكل لا رجعة فيه. أنها توفر مقاومة عالية للحرارة واستقرار الأبعاد.
| الايبوكسي | 40% |
| الفينولية | 30% |
| اليوريا | 15% |
| الميلامين | 15% |

اللدائن
اللدائن المرنة، والمعروفة أيضًا باسم المطاط، هي مواد مرنة يمكنها العودة إلى شكلها الأصلي بعد تمددها أو تشوهها.
| مطاط السيليكون | 45% |
| اللدائن المرنة بالحرارة (TPE) | 35% |
| المطاط الطبيعي | 10% |
| اللدائن الأخرى | 10% |
دليل اختيار المواد
| ملكية | اعتبارات | المواد الموصى بها |
|---|---|---|
|
القوة والمتانة |
ضع في اعتبارك قوة الشد المطلوبة، ومقاومة الصدمات، وعمر الكلال للجزء. |
ABS، بولي كربونات (PC)، نايلون (PA)، بولي بروبيلين (PP) |
|
مقاومة درجات الحرارة |
تحديد نطاق درجة حرارة التشغيل وما إذا كان الجزء سيتعرض للحرارة الشديدة أو البرودة. |
بولي إيثر كيتون (PEEK)، كبريتيد البولي فينيلين (PPS)، السيليكون |
|
المقاومة الكيميائية |
فكر في التعرض للمواد الكيميائية أو المذيبات أو العوامل البيئية التي قد تسبب التدهور. |
البولي ايثيلين (PE)، البولي بروبيلين (PP)، بولي تترافلوروإيثيلين (PTFE) |
|
يكلف |
موازنة تكلفة المواد مع متطلبات الأداء وحجم الإنتاج. |
البولي بروبيلين (PP)، البوليسترين (PS)، البولي إيثيلين -عالي الكثافة (HDPE) |
|
المتطلبات الجمالية |
ضع في اعتبارك تشطيب السطح واللون والشفافية والحاجة إلى -المعالجة اللاحقة. |
أكريليك (PMMA)، بولي كربونات (PC)، ABS، بوليسترين (PS) |
ماكينات قولبة الحقن
تعد آلات القولبة بالحقن أنظمة معقدة تتطلب تحكمًا وتنسيقًا دقيقين لإنتاج -أجزاء عالية الجودة بكفاءة.
وحدة الحقن
وحدة الحقن مسؤولة عن ذوبان وحقن المواد في القالب. يتكون من قادوس وبرميل ومسمار وفوهة.
وحدة لقط
تقوم وحدة التثبيت بإغلاق القالب أثناء مرحلتي الحقن والتبريد. إنها تشتمل على لوح ثابت، لوح متحرك، نظام هيدروليكي، وآلية تثبيت.
نظام التحكم
يقوم نظام التحكم بإدارة جميع جوانب عملية التشكيل بالحقن، بما في ذلك درجة الحرارة والضغط والسرعة والتوقيت. تستخدم الأنظمة الحديثة أجهزة PLC وواجهات تعمل باللمس متقدمة.
النظام الهيدروليكي
يوفر النظام الهيدروليكي الطاقة اللازمة لتشغيل وحدة التثبيت ووحدة الحقن. وتشمل المضخات والصمامات والأسطوانات والخزانات.
نظام التدفئة والتبريد
يقوم نظام التسخين بإذابة المادة البلاستيكية، بينما يقوم نظام التبريد بتنظيم درجة حرارة القالب لضمان تصلب الجزء بشكل سليم.

أنواع ماكينات القولبة بالحقن
الآلات الهيدروليكية
تستخدم آلات القولبة بالحقن الهيدروليكية الطاقة الهيدروليكية لتشغيل وحدات التثبيت والحقن. وهي معروفة بقوة التثبيت العالية والمتانة.
قدرات قوة لقط عالية
مناسب تمامًا-للأجزاء الكبيرة
تقنية مجربة ومتوفرة على نطاق واسع
ارتفاع استهلاك الطاقة مقارنة بالآلات الكهربائية
الآلات الكهربائية
تستخدم آلات القولبة بالحقن الكهربائية محركات مؤازرة كهربائية لجميع الوظائف. إنها توفر الدقة العالية وكفاءة الطاقة والتشغيل النظيف.
دقة عالية وتكرار
تشغيل فعال للطاقة-.
تشغيل هادئ وصيانة منخفضة
ارتفاع الاستثمار الأولي
الآلات الهجينة
تجمع آلات القولبة بالحقن الهجين بين أفضل ميزات الآلات الهيدروليكية والكهربائية. أنها توفر توازن القوة والدقة وكفاءة الطاقة.
يجمع بين الطاقة الهيدروليكية والدقة الكهربائية
كفاءة في استهلاك الطاقة-مقارنة بالآلات الهيدروليكية بالكامل
مرنة لمجموعة واسعة من التطبيقات
توازن جيد بين التكلفة والأداء
تطبيقات صب الحقن
يتم استخدام قولبة الحقن في مجموعة واسعة من الصناعات لإنتاج مجموعة متنوعة من المنتجات، بدءًا من الأدوات المنزلية البسيطة وحتى الأجهزة الطبية المعقدة.

يتم استخدام قولبة الحقن على نطاق واسع في صناعة السيارات لإنتاج أجزاء مثل لوحات العدادات والمصدات والمكونات الداخلية وأجزاء المحرك.
مكونات خفيفة الوزن لتحسين كفاءة استهلاك الوقود
هندسة معقدة بدقة عالية
مواد عالية القوة-لسلامة-الأجزاء المهمة

تعتمد الصناعة الطبية على قولبة الحقن لإنتاج مكونات معقمة ودقيقة مثل المحاقن والموصلات الوريدية والأدوات الجراحية والأجهزة القابلة للزرع.
مواد متوافقة حيويا لسلامة المرضى
مكونات قابلة للتعقيم للتطبيقات الطبية
التحمل الصارم للوظائف الطبية الحرجة

يتم استخدام قولبة الحقن لإنتاج مجموعة واسعة من المنتجات الاستهلاكية، بما في ذلك الأدوات المنزلية ولعب الأطفال والإلكترونيات والتغليف ومنتجات العناية الشخصية.
إنتاج كميات كبيرة-من المنتجات بأسعار معقولة
مجموعة واسعة من الألوان والتشطيبات
تصميمات قابلة للتخصيص لتمييز العلامات التجارية

تستخدم صناعة الإلكترونيات قوالب الحقن لإنتاج الأغلفة والموصلات والمفاتيح والمكونات الأخرى التي تتطلب الدقة والعزل الكهربائي.
مكونات دقيقة للإلكترونيات الحساسة
المواد ذات خصائص العزل الكهربائي العالية
مواد مقاومة للحرارة-للمكونات الإلكترونية

يتم استخدام القولبة بالحقن على نطاق واسع في صناعة التعبئة والتغليف لإنتاج الحاويات والأغطية والإغلاقات ومكونات التعبئة والتغليف الأخرى بأختام محكمة وأبعاد دقيقة.
حلول تغليف خفيفة الوزن ومتينة
أشكال وأحجام قابلة للتخصيص
خصائص الحاجز لتغليف المواد الغذائية والأدوية

تستخدم صناعة الطيران قولبة الحقن لإنتاج مكونات خفيفة الوزن وعالية القوة-مثل اللوحات الداخلية والأقواس والموصلات.
مواد خفيفة الوزن لكفاءة استهلاك الوقود
مكونات عالية القوة- للتطبيقات المهمة
المواد التي تلبي شهادات الطيران الصارمة
التصنيع باستخدام الحاسب الآلي في صب الحقن
يلعب التحكم العددي بالكمبيوتر (CNC) دورًا حاسمًا في عملية القولبة بالحقن، بدءًا من صنع القالب وحتى إنتاج الأجزاء.

دور التصنيع باستخدام الحاسب الآلي في صب الحقن
التصنيع باستخدام الحاسب الآلي هو عملية تصنيع تستخدم عناصر تحكم محوسبة لتشغيل أدوات الآلة مثل المطاحن والمخارط وأجهزة التوجيه والمطاحن. في سياق القولبة بالحقن، يتم استخدام التصنيع باستخدام الحاسب الآلي في المقام الأول من أجل:
صنع القالب
يتم استخدام التصنيع باستخدام الحاسب الآلي لإنشاء القوالب المستخدمة في صب الحقن. تسمح هذه العملية بالدقة العالية والدقة، مما يضمن أن القالب ينتج أجزاء تتوافق مع المواصفات الدقيقة.
النماذج الأولية
غالبًا ما يتم استخدام التصنيع باستخدام الحاسب الآلي لإنتاج نماذج أولية للأجزاء المصبوبة بالحقن. يتيح ذلك للمصممين اختبار شكل الجزء وملاءمته ووظيفته قبل الالتزام بأدوات القالب باهظة الثمن.
انخفاض حجم-الإنتاج
بالنسبة لعمليات الإنتاج ذات الحجم المنخفض-، يمكن أن تكون المعالجة باستخدام الحاسب الآلي (CNC) بديلاً فعالاً من حيث التكلفة-للقولبة بالحقن. يسمح بإنتاج الأجزاء دون الحاجة إلى قوالب باهظة الثمن.
إصلاح القالب وتعديله
يتم استخدام التصنيع باستخدام الحاسب الآلي لإصلاح وتعديل القوالب الموجودة، مما يزيد من عمرها الافتراضي ويضمن جودة ثابتة للأجزاء بمرور الوقت.
التصنيع باستخدام الحاسب الآلي مقابل صب الحقن
| عامل | التصنيع باستخدام الحاسب الآلي | صب الحقن |
|---|---|---|
|
حجم الإنتاج |
الأفضل للكميات المنخفضة إلى المتوسطة (1-1000 جزء) |
الأفضل للكميات الكبيرة (1،000+ جزء) |
|
التكلفة الأولية |
منخفض (لا حاجة لقوالب باهظة الثمن) |
عالية (بسبب تكاليف الأدوات العفن) |
|
لكل-تكلفة الوحدة |
عالية (وقت العمل والآلة) |
منخفض (اقتصادي للكميات الكبيرة) |
|
خيارات المواد |
مجموعة واسعة من المعادن والبلاستيك والمواد المركبة |
مجموعة واسعة من البلاستيك وبعض المعادن |
|
مهلة |
قصيرة (أيام إلى أسابيع) |
طويلة (أسابيع إلى أشهر بسبب صنع القالب) |
|
تعقيد الجزء |
محدود (يصعب إنتاج أشكال هندسية معقدة) |
عالية (يمكن أن تنتج أشكالًا معقدة جدًا) |
|
الانتهاء من السطح |
جيد، ولكن قد يتطلب تشطيبًا إضافيًا |
ممتاز (يتم نقل تشطيب القالب إلى جزء) |
قولبة الحقن مقابل عمليات التصنيع الأخرى
يعد القولبة بالحقن مجرد واحدة من العديد من عمليات التصنيع المتاحة. يمكن أن يساعد فهم كيفية مقارنتها بالطرق الأخرى في اختيار العملية الأكثر ملاءمة لتطبيق معين.
الطباعة ثلاثية الأبعاد
التكلفة الأولية
سرعة الإنتاج
تعقيد الجزء
خيارات المواد
الانتهاء من السطح
قابلية التوسع
الأفضل لـ:
النماذج الأولية، والإنتاج بكميات صغيرة-، والأشكال الهندسية المعقدة، والأجزاء المخصصة.
متى تختار الطباعة ثلاثية الأبعاد بدلاً من حقن القالب:
أحجام إنتاج منخفضة (1-100 قطعة)
أشكال هندسية معقدة يصعب تشكيلها
أوقات التحول سريعة
النماذج الأولية والتحقق من صحة التصميم
التصنيع باستخدام الحاسب الآلي
التكلفة الأولية
سرعة الإنتاج
تعقيد الجزء
خيارات المواد
الانتهاء من السطح
قابلية التوسع
الأفضل لـ:
النماذج الأولية، والإنتاج المنخفض إلى المتوسط الحجم، والأجزاء الدقيقة، والأجزاء التي تتطلب تفاوتات صارمة.
متى تختار التصنيع باستخدام الحاسب الآلي بدلاً من القولبة بالحقن:
أحجام إنتاج منخفضة إلى متوسطة (1-1000 قطعة)
هندسة بسيطة إلى متوسطة التعقيد
دقة عالية وتحمل ضيق
استخدام مواد غريبة أو متخصصة
صب الفراغ
التكلفة الأولية
سرعة الإنتاج
تعقيد الجزء
خيارات المواد
الانتهاء من السطح
قابلية التوسع
الأفضل لـ:
النماذج الأولية، وإنتاج دفعة صغيرة، والأجزاء التي تتطلب تفاصيل عالية وأسطح ناعمة.
متى تختار صب الفراغ على صب الحقن:
إنتاج دفعة صغيرة (1-50 قطعة)
أجزاء ذات تفاصيل عالية- ذات أشكال هندسية معقدة
فترات زمنية قصيرة
أدوات منخفضة التكلفة-للاحتياجات المؤقتة
دليل اختيار العملية
يعتمد الاختيار بين القولبة بالحقن وعمليات التصنيع الأخرى على عدة عوامل، بما في ذلك حجم الإنتاج وتعقيد الأجزاء ومتطلبات المواد والميزانية. استخدم هذا الدليل لتحديد العملية الأنسب لمشروعك:
اختر صب الحقن عندما:
أنت بحاجة إلى -إنتاج بكميات كبيرة (قطعة واحدة،000+)
أنت تحتاج إلى أشكال هندسية معقدة ذات تفاوتات مشددة
أنت بحاجة إلى جودة ودقة جزء متسقة
تريد استخدام مجموعة واسعة من المواد
أنت بحاجة إلى إنتاج فعال بأقل قدر من النفايات
أنت تحتاج إلى جودة تشطيب سطحية عالية
فكر في عمليات أخرى عندما:
حجم إنتاجك منخفض (من 1 إلى 1000 جزء)
أنت بحاجة إلى تحول سريع للنماذج الأولية
ميزانيتك محدودة لتكاليف الأدوات
تحتاج إلى اختبار تكرارات التصميم المتعددة
أنت تحتاج إلى أجزاء مخصصة للغاية أو فريدة من نوعها
تحتاج إلى استخدام مواد غير مناسبة لقولبة الحقن
دراسات الحالة
استكشف أمثلة من العالم الحقيقي- لكيفية استخدام قوالب الحقن لحل تحديات التصنيع المعقدة في مختلف الصناعات.

مكونات لوحة القيادة للسيارات
احتاجت شركة تصنيع سيارات رائدة إلى إنتاج مكون معقد للوحة القيادة مزود بفتحات تهوية مدمجة وأغطية أزرار وعناصر زخرفية.
تحدي:
هندسة معقدة ذات قطع سفلية متعددة وتفاوتات صارمة ومتطلبات جمالية.
حل:
قالب متعدد التجاويف مع إجراءات جانبية ونظام تشغيل ساخن لضمان جودة متسقة عبر جميع التجاويف.
نتائج:
• تخفيض زمن الإنتاج بنسبة 40%
• 99.8% معدل جودة النجاح الأول-
• الإنتاج السنوي 500.000 وحدة

طبيبآل مكون الحقنة
احتاجت إحدى شركات الأجهزة الطبية إلى -براميل حقن مصبوبة دقيقة ذات دقة أبعاد استثنائية وتوافق حيوي.
تحدي:
تفاوتات شديدة -(±0.02 مم)، ومواد من الدرجة الطبية-، ومتطلبات خالية من العيوب-.
حل:
تصنيع غرف نظيفة باستخدام جميع-آلات القولبة بالحقن الكهربائية ومراقبة العمليات المتقدمة.
نتائج:
• امتثال للجودة بنسبة 99.99%
• الحصول على موافقة إدارة الغذاء والدواء
• تخفيض التكلفة بنسبة 25% مقارنة بالبدائل

الإسكان الذكي
احتاجت إحدى الشركات المصنعة للإلكترونيات الاستهلاكية إلى مساكن خفيفة الوزن ومتينة لأحدث طراز لها من الهواتف الذكية المزودة بمكونات هوائي مدمجة.
تحدي:
تصميم الجدران الرقيقة-والتوافق الكهرومغناطيسي ومتطلبات التشطيب المتميز للأسطح.
حل:
مزيج بوليمر متطور مع طلاء معدني، وتحكم دقيق في درجة الحرارة، ونظام طرد متخصص.
نتائج:
• تم تحقيق تخفيض في الوزن بنسبة 30%
• جودة ممتازة لتشطيب الأسطح
• 2 مليون وحدة تنتج سنويا
مقاييس نجاح الصناعة
متوسط معدل الجودة
متوسط تخفيض الوقت
متوسط وفورات التكلفة
الأجزاء المنتجة سنويا
التعليمات

1. اختيار متري غير مناسب أو مفرط
وصف المشكلة:تختار المؤسسات مقاييس لا تتوافق مع أهداف العمل، أو تتتبع عددًا كبيرًا جدًا من المقاييس في وقت واحد، مما يؤدي إلى تشتيت الانتباه وعدم القدرة على التركيز على محركات الأعمال الأساسية.
الحلول:
اعتماد إطار عمل "North Star Metric" لتحديد 1-2 من المقاييس الأساسية الأكثر أهمية
استخدم منهجية OKR (الأهداف والنتائج الرئيسية) لضمان ارتباط المقاييس بشكل مباشر بالأهداف الإستراتيجية
قم بمراجعة أهمية المقياس بانتظام وتخلص من المقاييس القديمة أو غير ذات الصلة
إنشاء تسلسل هرمي متري للتمييز بين مؤشرات المستوى الاستراتيجي والتكتيكي والتشغيلي
2. ضعف جودة البيانات مما يؤدي إلى تشويه المقاييس
وصف المشكلة:يؤدي جمع البيانات بشكل غير دقيق أو غير كامل أو في غير وقته إلى ظهور مقاييس لا تعكس ظروف العمل بشكل حقيقي، مما يؤدي إلى الإضرار بجودة اتخاذ القرار.
الحلول:
إنشاء إطار لإدارة البيانات مع معايير الجودة وعمليات التحقق من الصحة
تنفيذ آليات التحقق من البيانات وتنقيتها مع تنبيهات الكشف عن الحالات الشاذة
الاستثمار في بنية تحتية موثوقة للبيانات لأنظمة التجميع والتخزين
تدريب الموظفين المعنيين على الطرق الصحيحة لجمع البيانات وإدخالها
إنشاء نظام مساءلة البيانات مع ملكية واضحة لجودة البيانات
3. عدم وجود المقاييس والمعايير المقارنة
وصف المشكلة:تركز المؤسسات فقط على القيم المطلقة دون معايير الصناعة أو المقارنات التاريخية أو تحليل المنافسين، مما يجعل من المستحيل تقييم الأداء وفرص التحسين بدقة.
الحلول:
البحث وجمع البيانات المعيارية للصناعة لوضع معايير مقارنة
بناء قاعدة بيانات تاريخية لتحليل السلاسل الزمنية ومقارنة الاتجاهات
شارك في اتحادات الصناعة أو دراسات قياس الأداء-التي تجريها جهات خارجية
تنفيذ جمع المعلومات التنافسية لفهم مستويات أداء المنافسين
قم بإعداد مقارنات جماعية داخلية بين الأقسام أو المناطق أو خطوط الإنتاج
4. عدم كفاية قدرات التفسير والتحليل المتري
وصف المشكلة:تفتقر الفرق إلى مهارات تحليل البيانات اللازمة لتفسير المعنى التجاري وراء المقاييس بشكل صحيح، أو الاعتماد بشكل مفرط على مقاييس فردية مع تجاهل التحليل الشامل.
الحلول:
إجراء تدريب على القراءة والكتابة بالبيانات لتعزيز مهارات التحليل والتفسير لدى الفريق
قم بتطوير إرشادات تفسير المقاييس بما في ذلك أطر التحليل للسيناريوهات الشائعة
استخدم أدوات تصور البيانات لجعل البيانات المعقدة أكثر قابلية للفهم
قم بإنشاء فرق تحليل وظيفية متعددة- تجمع بين خبراء الأعمال ومحللي البيانات
قم بإنشاء اجتماعات منتظمة لمراجعة البيانات للمناقشة الجماعية للتغييرات والاستجابات للمقاييس
5. افصل بين المقاييس والإجراءات
وصف المشكلة:على الرغم من المراقبة المنتظمة لمختلف المقاييس، هناك نقص في خطط عمل محددة تعتمد على رؤى المقاييس، مما يجعل مراقبة المقاييس مجرد إجراء إجرائي دون دفع التحسين الفعلي للأعمال.
الحلول:
إنشاء آليات تشغيل الإجراء المحددة مسبقًا لكل مقياس رئيسي
تطوير إجراءات التشغيل القياسية وخطط الاستجابة للشذوذات المترية
ربط الأداء المتري بمشاريع التحسين المحددة وتخصيص الموارد
أنشئ عملية إدارة حلقة مغلقة- بدءًا من رؤى المقاييس وحتى تنفيذ الإجراء
تنفيذ نظام ملكية متري يوضح من يراقب ومن يتصرف
6. الإفراط في-التركيز على مقاييس-المدى القصير وتجاهل قيمة-المدى الطويل
وصف المشكلة:تسعى المؤسسات بشكل مفرط إلى تحقيق أداء مقاييس ربع سنوي أو شهري قصير المدى-مع إهمال مؤشرات القيمة طويلة المدى-مثل بناء العلامة التجارية ورضا العملاء وتطوير الموظفين، مما يؤدي إلى انخفاض القدرة على التنمية المستدامة.
الحلول:
أنشئ نظامًا متوازنًا للقياس يشتمل على مؤشرات قصيرة المدى-وطويلة-.
اعتماد نهج بطاقة الأداء المتوازن مع المقاييس عبر المنظور المالي والعملاء والعمليات الداخلية ومنظورات التعلم والنمو
قم بتعيين دورات الترجيح والتقييم المناسبة للمقاييس طويلة المدى-لمنع السلوكيات قصيرة المدى-
إنشاء نظام مؤشرات تطلعية- يركز على المؤشرات الرائدة مثل رضا العملاء، ومشاركة الموظفين، والاستثمار في الابتكار
قم بتضمين مقاييس القيمة-طويلة المدى في التقييم التنفيذي لضمان التوافق الاستراتيجي