






ما هو تجويف العفن؟
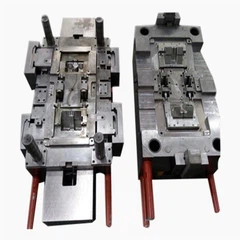
التجويف هو المكان الذي تُصنع فيه الزجاجة بالفعل. إنها المساحة السلبية في القالب، الجزء المجوف الذي يعطي البلاستيك شكله. لقد قمت بتشغيل خطوط التشكيل بالنفخ بالحقن لمدة 14 عامًا حتى الآن وما زلت أرى رجالًا يخلطون مواصفات التجويف في طلبات الأدوات الجديدة. يكلفهم أسابيع.
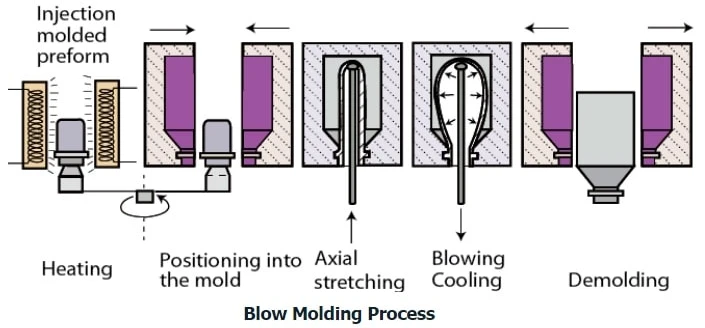
في عملية النفخ بالحقن، فإنك تتعامل مع تجاويف مختلفة. أول واحد في محطة الحقن يصنع التشكيل. والثاني في محطة النفخ يصنع الزجاجة النهائية. إنها أدوات مختلفة تمامًا وتقوم بوظائف مختلفة تمامًا.
يعتقد الكثير من الأشخاص القادمين من صب الحقن المستقيم أن التجويف هو تجويف. ليس صحيحا. يجب أن تتعامل تجاويف قوالب النفخ مع ضغط الهواء الذي يدفع البلاستيك إلى الخارج. تتعامل تجاويف الحقن مع دفع البلاستيك إلى الداخل. التوتر يذهب في اتجاهين متعاكسين. الفولاذ، والتبريد، والتهوية، كل ذلك يتغير.
تجويف التشكيل
في المحطة الأولى، تقوم بحقن أنبوب اختبار على شكل قالب على قضيب أساسي. يبدو التجويف هنا كأنبوب-سميك الجدران. لا شيء يتوهم. الجزء الخارجي من التشكيل الخاص بك لا يهم حقًا لأنه سوف يتمدد على أي حال في محطة النفخ.
ما يهم هنا هو الرقبة. يتم تشكيل نهاية الرقبة في المحطة الأولى ولا تتغير أبدًا بعد ذلك. خيوطك، وسطح الختم، والخرزة الواضحة للعبث، كل ذلك يتم عند الحقن. قم بفك ذلك وأنت تصنع الخردة.
عادة ما تكون حلقة العنق عبارة عن ملحق منفصل عن جسم التجويف الرئيسي. من المنطقي عندما تفكر في ذلك. يمكنك تشغيل نفس الرقبة على خمسة أحجام مختلفة من الزجاجات. قم بتبديل تجويف الجسم، واحتفظ بحلقة الرقبة. لقد رأيت المتاجر تحاول توفير المال بجعل الرقبة متكاملة مع الجسم. إنهم يندمون على ذلك عندما يبلى الخيط ويتعين عليهم إلغاء تجويف بقيمة 12000 دولار بدلاً من إدخال 1800 دولار.
تجويف الضربة
المحطة الثانية هي حيث تصبح زجاجتك زجاجة بالفعل. يدخل الباريسون على القضيب الأساسي، وينغلق القالب حوله، وينفخ الهواء عبر القضيب، ويمتد البلاستيك إلى الخارج حتى يصطدم بجدار التجويف. هذا الجدار هو سطح الزجاجة الخاص بك.
يتم نقل اللمسة النهائية للسطح على تجويف النفخ مباشرة. أعني مباشرة. أنت تخدش الفولاذ، تخدش كل زجاجة تخرج منه حتى تقوم بإصلاحها. كان لدينا رجل جديد أسقط مفتاح الربط في قالب مفتوح مرة واحدة. خدش واحد عبر وجه التجويف. 200,000 زجاجة قبل أن نتمكن من صقلها والعودة إلى الإنتاج.
يتم تقسيم معظم تجاويف النفخ عموديًا. ويغلق النصفان حول الباريسون من الجوانب. حيث يلتقيان هو خط فراقك. كل زجاجة لديها واحدة. انظر إلى أي زجاجة بلاستيكية تمتلكها، وسترى خطًا باهتًا يمتد من الأعلى إلى الأسفل. هذا هو المكان الذي اجتمع فيه نصفي القالب معًا.
اختيار الصلب
لا يزال P20 هو الافتراضي. تم تقويته مسبقًا-، آلات جيدة، تلميع جيد. نقوم بتشغيل P20 على أي شيء أقل من مليون قطعة وهو صامد بشكل جيد.
عندما تتحدث عن عشرات الملايين، يصبح H13 منطقيًا. إنها تكلف أكثر مقدمًا ولكنك لا تستبدل التجاويف في منتصف-التشغيل. لقد رأيت تجاويف H13 تجري 8 ملايين دورة على زجاجات HDPE دون أي تآكل يمكن قياسه. نفس التطبيق في P20 كان يُظهر تآكل الخيط عند 3 ملايين.
مسائل غير قابلة للصدأ بالنسبة للـ PVC. لم نعد نستخدم الكثير من مادة PVC بعد الآن، ولكن عندما نفعل ذلك يكون الفولاذ المقاوم للصدأ 420 فقط. إن غاز الكلور الذي ينبعث من مادة PVC الساخنة سوف يؤدي إلى حفر الفولاذ العادي في بضعة آلاف من الطلقات. تعلمت ذلك بالطريقة الصعبة في عام 2009.
يعتبر الألومنيوم منطقة نموذجية تمامًا. سنقوم بقطع تجاويف الألومنيوم للحصول على عينات موافقة العملاء لأنها سريعة ورخيصة. أسبوعين مقابل ثمانية أسابيع للصلب. لكن لا تدع أحد يخبرك أن الألمنيوم سينتج . 50,000 طلقة إذا كنت محظوظًا. لقد رأيتهم يخرجون عن المواصفات في 20000 على الراتنجات الكاشطة.
التبريد يجعل دورتك أو يكسرها
هذا هو المكان الذي تترك فيه معظم المتاجر الأموال على الطاولة. يمكنك الحصول على فولاذ مثالي، وتلميع مثالي، وتهوية مثالية، مع الاستمرار في تشغيل دورات بطيئة لأن التبريد الخاص بك مجرد قمامة.
يجب أن تتبع قنوات المياه في تجويف النفخ الكفاف. تغادر القنوات المحفورة بالطريقة التقليدية القديمة-النقاط الساخنة. النقاط الساخنة تعني وقت تبريد أطول قبل أن تتمكن من إخراجها. التبريد الأطول يعني دورات أبطأ. الدورات الأبطأ تعني أموالاً أقل.
الرياضيات ليست معقدة. لقد أخذنا قالب زجاجة سعة 500 مل من دورة 12 ثانية إلى دورة 9 ثوانٍ فقط عن طريق إعادة حفر قنوات التبريد. نفس التجاويف، نفس الفولاذ، نفس الآلة. 25% زجاجات إضافية في الساعة. على خط 24/7 هذا هو المال الحقيقي.
التبريد المطابق هو الشيء الجديد. 3قم بطباعة التجويف باستخدام قنوات التبريد التي تلتف حول الشكل الهندسي للجزء بشكل مثالي. يعمل بشكل رائع عندما يعمل. يكلف ثروة. لقد قمنا بمجموعتين من التجويف المطابق حتى الآن. واحد كان يستحق كل بنس. الآخر تصدع في خطوط تلبيد المسحوق بعد 400000 طلقة. ما زلت غير متأكد من أنني أثق به بسبب الحجم الكبير.
درجة حرارة الماء مهمة أكثر مما يعتقد معظم الناس. نحن ندير 55 درجة فهرنهايت على معظم الراتنجات. يسحب الماء البارد الحرارة بشكل أسرع ولكنك تبدأ في التكثيف على سطح القالب في الأشهر الرطبة. تصطدم قطرات الماء بالبلاستيك الساخن وتترك علامات. نصل إلى 60 درجة فهرنهايت من يونيو حتى سبتمبر فقط للبقاء فوق نقطة الندى.
يتم تجاهل التنفيس
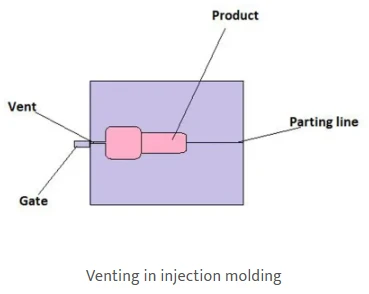
عندما ينفجر الباريسون على جدار التجويف، فإن الهواء الذي كان موجودًا هناك يجب أن يذهب إلى مكان ما. إذا لم تتمكن من الهروب بسرعة كافية، ستصاب بالحروق. يضغط الهواء المحبوس، ويسخن، ويحرق البلاستيك. تأثير الديزل، نفس مبدأ إشعال محرك الديزل للوقود.
يتم قياس عمق التنفيس بأجزاء من مائة من المليمتر. ضحل جدًا ولا يمكن للهواء الهروب. يتدفق البلاستيك بشكل عميق للغاية إلى فتحة التهوية، مما يؤدي إلى قطع الوميض من كل زجاجة.
النقطة المثالية لمعظم المواد هي حوالي 0.03 ملم. يمكن أن يذهب HDPE إلى مستوى أعمق قليلاً. يحتاج PET إلى البقاء أقل عمقًا. قد يحتاج كل مورد جديد للراتنج، وكل مجموعة متنوعة، إلى التعديل. أحتفظ بمجموعة من أجهزة قياس عمق التهوية في كل جهاز.
تساعد إدخالات الفولاذ المسامية في المناطق التي لا يمكنك فيها قطع الفتحات التقليدية. الجزء السفلي من الزجاجة هو المثال الكلاسيكي. يُحتجز الهواء في آخر مكان يتم ملؤه. إدراج مسامي يسمح لها بالتنفس. إنها تنسد بمرور الوقت ببقايا الملدنات وتحتاج إلى التنظيف بالموجات فوق الصوتية كل بضعة أسابيع.
واقع التجاويف المتعددة-
قوالب التجويف المفرد مخصصة للنماذج الأولية. يتم تشغيل الإنتاج بتجويفات متعددة-. أربعة، ستة، ثمانية تجاويف بأحجام مشتركة. لقد رأيت 24 قالبًا تجويفيًا على الخطوط الصيدلانية ذات الحجم الكبير.
هذا هو الشيء الذي لا يخبرك به أحد عن التجاويف المتعددة-. كل تجويف مختلف قليلا. يمكنك تصنيعها من نفس الفولاذ، ونفس البرنامج، ونفس مسار الأدوات. ما زالوا يخرجون بشكل مختلف. ربما يكون التجويف 3 أكثر سخونة قليلاً لأنه أقرب إلى مشعب التبريد. ربما يحتوي التجويف 7 على اختلاف مجهري في اتجاه الصقل مما يؤثر على كيفية تحرير الجزء.
نقوم بترقيم كل تجويف وتتبع الجودة حسب الموقع. إذا تم رفض المسامير، أول شيء نتحقق منه هو التجويف الذي أتوا منه. تسع مرات من أصل عشرة، مشكلة الجودة هي تجويف واحد، وليس كلهم. أصلح هذا التجويف، وتم حل المشكلة.
إن موازنة القوالب ذات التجاويف المتعددة-تتطلب الصبر. يجب أن تمتلئ جميع التجاويف بنفس المعدل، وتبرد بنفس المعدل، وتتحرر في نفس الوقت. يتطلب الحصول على هذا التوازن المثالي عمليات تشغيل تجريبية وتعديلًا. أنت تسعى إلى اتساق الأبعاد في جميع المواضع. الهدف هو الاختلاف ±0.1 مم بين التجاويف. إن تحقيق ذلك باستمرار أصعب مما يبدو.
ما يلبس
خطوط فراق تأخذ سوء المعاملة. في كل مرة يُغلق فيها القالب، يضرب الفولاذ الفولاذ. اضرب ذلك بملايين الدورات. ينضغط سطح خط الفراق ويتشوه، وفي النهاية تنفتح الفجوات ويبدأ الوميض. تعد صيانة الخط الفاصل أمرًا عاديًا، وليس أمرًا-يتكرر مرة واحدة.
خيوط حلقة الرقبة تتآكل بشكل أسرع من أي شيء آخر. ملف تعريف الخيط مصنوع من الفولاذ الرقيق ذو الحواف الحادة. ويؤدي تدفق البلاستيك عبر تلك الحواف إلى تآكلها تدريجيًا. يمكنك قياس تآكل الخيط باستخدام المسامير وأجهزة القياس. عندما تبدأ في رؤية الخيوط المخالفة للمواصفات على الزجاجات، تعود حلقة العنق إلى غرفة الأدوات.
من الناحية الفنية، القضبان الأساسية ليست أجزاء تجويفية ولكنها تتآكل أيضًا. يساعد طلاء الكروم ولكن لا شيء يدوم إلى الأبد. يعني القضيب الأساسي البالي أن سماكة جدار التشكيل الخاص بك تنحرف ويتوقف توزيع جدار الزجاجة النهائي.
مناطق البوابة التي يدخل فيها البلاستيك إلى التجويف لأول مرة تشهد أعلى درجة حرارة وأكثر إجهاد القص. هذه تتآكل بشكل أسرع من بقية الجسم التجويف. تستخدم بعض المتاجر مدخلات بوابة قابلة للاستبدال حتى تتمكن من تبديل تلك القطعة فقط بدلاً من لمس التجويف بأكمله.
منظور التكلفة
يتراوح سعر تجويف النفخ الواحد لزجاجة قياسية سعة 500 مل من 10 آلاف دولار إلى 18 ألف دولار اعتمادًا على التعقيد. هذا مجرد التجويف. أضف حلقة العنق، والقضيب الأساسي، وقاعدة القالب، والمشعبات، وخطوط التبريد، وسعرك يتراوح بين 70 ألف دولار إلى 120 ألف دولار للحصول على أداة تجويف واحدة كاملة.
التجاويف المتعددة- تضاعف معظم ذلك. ستة تجاويف لا تكلف ستة أضعاف لأنك تشارك بعض المكونات الأساسية، لكنها لا تزال أموالاً كبيرة. يتراوح سعر قالب إنتاج ستة-تجويف لحجم الزجاجة العادي ما بين 150 ألف دولار إلى 250 ألف دولار.
يبدو هذا كثيرًا حتى يتم تقسيمه على حجم الإنتاج. عند إنتاج 10 ملايين زجاجة، يضيف قالب بقيمة 200 ألف دولار سنتان لكل زجاجة. في 100 مليون زجاجة، هو خمس سنت. الحجم يبرر تكلفة الأدوات. تعاني البرامج ذات الحجم المنخفض لأنك لا تزال تدفع ثمن الفولاذ سواء قمت بتشغيل مليون زجاجة أو عشرة ملايين.
الأشياء التي تهم في الواقع يومًا بعد يوم
حافظ على تجاويفك نظيفة. تتراكم البقايا، خاصة مع الراتنجات المعاد تدويرها. امسح أسطح التجويف في كل وردية. استخدم المذيبات المعتمدة فقط. منظف خاطئ على سطح مصقول وسوف تضباب اللمسة النهائية.
قم بتوثيق كل شيء حسب رقم التجويف. أحتفظ بسجل في كل جهاز. ما هي التحولات التي تم تشغيلها، أي تجاويف، أي ملاحظات الجودة، أي صيانة تم إجراؤها. عندما يحدث خطأ ما بعد ستة أشهر، فإن هذا التاريخ ينقذك.
لا تبخل بالتحكم في درجة الحرارة. فشل جهاز قياس الحرارة بقيمة 400 دولار في ليلة السبت يعني أنك ستصاب بالعمى حتى يوم الاثنين. تعتبر أجهزة الترموستات الاحتياطية تأمينًا رخيصًا.
احترام الخط الفاصل. يحب المشغلون رفع حمولة المشبك عندما يرون الفلاش. في بعض الأحيان يعمل ذلك. في بعض الأحيان يسحق خط الفراق ويجعل كل شيء أسوأ. إذا كنت ترى وميضًا، فتحقق من حالة خط الفصل قبل أن تقوم بضغط المشبك.
إغلاق
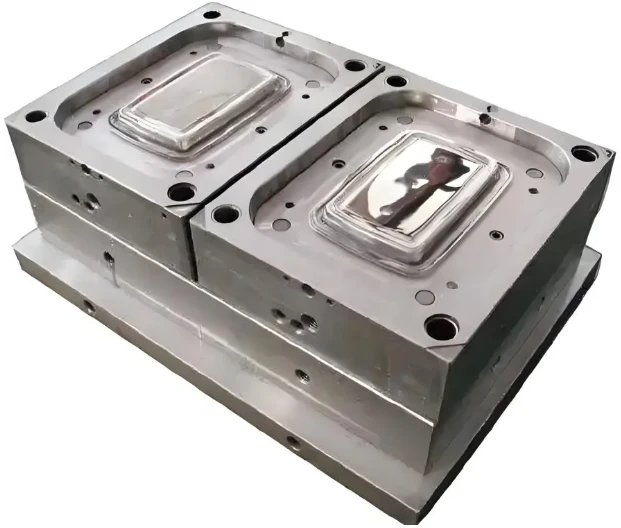
إن تجاويف القالب في عملية النفخ بالحقن هي أدوات دقيقة تقوم بعمل شاق في ظل ظروف قاسية. يقوم التجويف بتشكيل منتجك، ويحتفظ بتفاوتاتك، ويحدد مدى السرعة التي يمكنك تشغيلها. سوف تستمر التجاويف الجيدة التي يتم صيانتها بشكل صحيح لسنوات. سوف تكلفك التجاويف المهملة شكاوى من الخردة والتوقف عن العمل والجودة.
كل شيء يعود إلى التجويف. اختيار المواد، وتصميم التبريد، والتهوية، وتوازن التجاويف المتعددة-. احصل على هذه الأشياء بشكل صحيح وستصنع زجاجات جيدة بسرعة. أخطأ في فهمهم وأنت تقوم بإصلاح المشكلات بدلاً من صنع المنتج.
الاستثمار في الأدوات يؤتي ثماره عندما تفعل ذلك مقدمًا. إن التقليل من جودة التجويف يعني الدفع لاحقًا مع الفائدة.