






مبادئ كل وحدة من قوالب حقن المعادن
مبادئ كل وحدة العفن

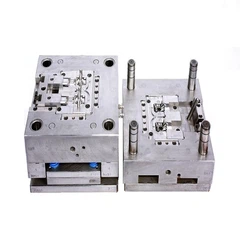
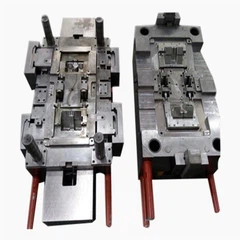
يوضح الشكل 5.3 رسمًا تخطيطيًا للهيكل الأساسي لأداة قولبة حقن المعدن. يتكون من مجموعة من الصفائح الفولاذية مع لوح تثبيت في كل طرف. يتم تثبيت لوحة القالب الأمامية على الجانب المواجه لوحدة الحقن، والتي تسمى أحيانًا اللوحة الثابتة. تحتوي أداة التشكيل على فتحة مركزية محاطة بحلقة تحديد موقع. عندما يتم حقن المادة الخام في القالب من خلال جلبة الذباب، فإن فوهة وحدة الحقن تواجه مباشرة الفتحة المركزية. خلف لوحة القالب الأمامية، هناك لوحتان مجوفتان تحتويان على تجويف واحد أو أكثر. يتم تثبيت لوحة التجويف الأمامية على لوحة القالب الأمامية، ويتم توصيل لوحة التجويف الخلفية بلوحة القالب الخلفية. يُطلق على الطرف الثابت للقالب عادة اسم الجانب A-، ويسمى الطرف المتحرك الجانب B-.
يتم التحكم في درجة حرارة تجويف القالب بواسطة جهاز التحكم في درجة حرارة الزيت أو جهاز التحكم في درجة حرارة الماء، ويمكن أن يدور الزيت أو الماء من خلال قنوات التبريد داخل ألواح التجويف. يعتمد تصميم قنوات التبريد ودرجة الحرارة المثالية للقالب إلى حد كبير على نوع المادة الخام ويتطلب خبرة هندسية معينة، مما يجعل من الصعب إعطاء إرشادات عامة. لا ينبغي أن تكون درجة حرارة القالب منخفضة جدًا، وإلا فإن التبريد السريع للمادة الخام سيؤدي إلى ملء غير كامل؛ ولا ينبغي أن تكون درجة حرارة القالب مرتفعة جدًا، وإلا فسيؤدي ذلك إلى زيادة وقت تبريد المادة الخام. عادةً ما تستخدم الشركة الألمانية BASF Catamold الزيت لتسخين القالب لأن المواد الأولية للشركة تتطلب درجات حرارة عالية جدًا، بينما يتم استخدام الماء عادةً لتسخين القالب لأنظمة المواد الأولية القابلة للذوبان في الشمع/البوليمر{3}}والماء.
يتم إغلاق صفائح التجويف أثناء عملية القولبة بالحقن، ويتم إخراج الجزء عندما تنفصل صفائح التجويف بعد التصلب. يجب أن يضمن تصميم تجويف القالب أن يكون التصاق الجزء بلوحة التجويف الخلفي أكبر من التصاقه بلوحة التجويف الأمامية، بحيث عندما تنفصل لوحات التجويف، يلتصق الجزء بلوحة التجويف الخلفية ويمكن إخراجه بواسطة دبابيس القاذف؛ وإلا فإن الجزء لن يسقط من القالب. تحتوي بعض القوالب على مسامير قاذف محملة بنابض على الجانب - لضمان بقاء الجزء على الجانب B- عند فتح القالب.
عندما يتم تثبيت لوحة التجويف الأمامية على لوحة القالب الأمامية، يتم تثبيت لوحة التجويف الخلفية في مكانها بواسطة لوحة الدعم، والتي يتم توصيلها بلوحة القالب الخلفية عبر كتلة فاصل. عندما يتم إغلاق القالب، يتم ضمان الموضع الدقيق للوحتي التجويف بواسطة مسامير التوجيه في الزوايا الأربع للقالب. تترك الفتحات الموجودة في كتلة المباعد مساحة لتحريك المكونات مثل مسامير القاذف ومسامير السحب، التي ترتبط نهاياتها بلوحة القاذف. يمكن أن تتحرك لوحة القاذف في المنطقة المحدودة بين مثبت لوحة القاذف ولوحة القالب الخلفية. يمكن تحديد العدد المناسب من دبابيس القاذف بناءً على حجم وكمية الأجزاء المحقونة.

يحدد مصممو القالب عدد وتوزيع دبابيس القاذف من خلال تحليل الاحتكاك بين القالب والجزء. وهذا يتطلب أيضًا مراعاة انكماش الجزء أثناء التبريد، مما قد يتسبب في دفع الخطوط الخارجية للجزء بسهولة إلى الخارج، لكن الخطوط الداخلية قد تلتصق بالقالب بسبب الانكماش باتجاه القلب.
إن تحديد زاوية مسودة يجعل عملية التشكيل أسهل. زاوية المسودة هي زاوية السطح الموازية لاتجاه فتح القالب، وزاوية المسودة عادةً هي درجة واحدة. وقد تم تقديم المكونات الهيكلية الأساسية التي تشكل قالب الحقن أعلاه. معظم هذه المكونات موحدة ويمكن شراؤها من الموردين المتخصصين. يعتمد مصنعو أجزاء صب حقن المعادن على موردي المكونات القياسية لتوفير تكاليف الإنتاج والحفاظ على معايير الجودة العالية للقوالب. بشكل عام، يجب تخصيص لوحة تجويف القالب فقط.
بالنسبة للأجزاء ذات الأشكال الأكثر تعقيدًا، قد يشتمل تجويف القالب على قلوب وشرائح قابلة للسحب وخيوط وما إلى ذلك. وتسمح إضافة لوحة بين لوحتي التجويف بتعديل أكثر مرونة لموضع البوابة، والذي يُعرف باسم قالب الألواح الثلاثة-.
