






ما هو العفن ضربة؟
تلقيت مكالمة من شركة التعبئة والتغليف الناشئة في ولاية أوهايو منذ أسبوعين. أراد جاي عرض أسعار لـ 50000 زجاجة دوائية شهريًا وظل يسأل عن "القوالب" وكأنها أداة واحدة. استغرق مني الأمر عشرين دقيقة لأشرح أنه يحتاج إلى قالبين على الأقل - قالب باريسون للحقن وقالب النفخ للتشكيل. أدوات مختلفة. وظائف مختلفة. الصداع المختلفة.
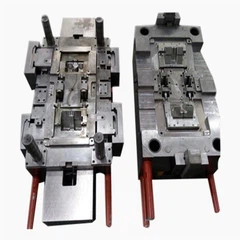
قالب النفخ في قالب النفخ بالحقن هو النصف الذي يصنع شكل الزجاجة بالفعل. إنه يجلس في المحطة الثانية يأتي الباريسون الساخن من محطة الحقن على القضيب الأساسي، وينغلق القالب حوله، ويضرب الهواء المضغوط، ويتمدد البلاستيك على جدران التجويف. هذا هو المكان الذي تحصل فيه الزجاجة على كتفيها وجسمها وقاعدتها. قالب باريسون يصنع فقط أنبوب اختبار. قالب النفخ يجعله حقيقيًا.
الألومنيوم مقابل الصلب
تستخدم معظم قوالب النفخ الخاصة بشركة IBM الألومنيوم . 7075-T6 بشكل قياسي. تصل الموصلية الحرارية إلى حوالي 130 واط/م·ك - بشكل أفضل من الفولاذ P20 عند 29 واط/م · كلفن. أنت تقوم بالدراجة كل 10 إلى 15 ثانية. هذه الحرارة يجب أن تذهب إلى مكان ما.
لقد قمت بتشغيل قوالب نفخ الفولاذ مرة واحدة بالضبط. أصر العميل. 2018، أن إحدى شركات مستحضرات التجميل في نيوجيرسي أرادت الحصول على لمسة نهائية عاكسة على زجاجات القطارة سعة 30 مل. لقد ذهبنا مع S136 مقوى إلى 52 HRC. تجاويف جميلة. قفز زمن الدورة من 12 ثانية إلى 19 ثانية. وتحملوا التكلفة لمدة ستة أشهر قبل أن يعودوا مرة أخرى إلى الألومنيوم بلمسة نهائية مصقولة بالبخار. قريب بما فيه الكفاية.
الألومنيوم يرتدي بشكل أسرع. لا الالتفاف حوله. يمكن للقالب الفولاذي تشغيل 3 ملايين دورة. يصل الألومنيوم إلى حوالي 800000 إلى 1.2 مليون قبل أن يبدأ خط الفراق في الظهور بشكل خشن ويصبح الفلاش أسوأ. لديك ميزانية للتجديد أو الاستبدال.

خطوط التبريد
تخطيط قنوات التبريد الخاصة بك يجعل أو يقطع وقت الدورة. لقد رأيت متاجر تعمل ببنادق مستقيمة-مثقوبة من أعلى إلى أسفل وأتساءل عن سبب تشوه قواعدها. القاعدة هي الجزء الأكثر سمكًا في معظم الزجاجات. انها تحتاج إلى الدائرة الخاصة بها.
نقوم عادةً بتشغيل قنوات بقطر 8 مم للزجاجات الصغيرة التي يقل حجمها عن 100 مل. الحاويات الأكبر حجمًا تصل إلى 10 مم أو 12 مم. المسافة من سطح التجويف - 15ملم إلى 20 مم. إذا اقتربت من ذلك، فإنك تخاطر بالنقاط الساخنة التي تفوت فيها الخطوط المركزية للقناة. أبعد من ذلك وأنت تقوم فقط بتسخين سائل التبريد.
درجة حرارة الماء تعتمد على الراتنج. HDPE يحب البرد، من 10 إلى 15 درجة. يحتاج PET إلى درجة حرارة أكثر دفئًا، حوالي 20 إلى 30 درجة، أو ستحصل على تبييض شديد. PP يجلس في مكان ما في الوسط. أحتفظ بورقة الغش مسجلة داخل غطاء صندوق الأدوات الخاص بي.
يساعد إدراج يربك في الثقوب العمياء. تعمل الفقاعات أيضًا. لا تشترِ حلقات O- بثمن بخس. لقد غمر العفن الصحافة في مصنع في ميشيغان العام الماضي. تبدو أرضية المتجر وكأنها حمام سباحة. هلك واحد يا-حلقة.
التنفيس
قوالب النفخ تحبس الهواء. يتوسع الباريسون ويدفع الجو إلى الخارج. إذا لم يتمكن من الهروب، فستحصل على امتلاء غير كامل في الأطراف. قرصة المناطق حول المقابض. حروف عميقة. نصف قطر الكعب على الزجاجات.
النهج القياسي هو فتحات التهوية الملبدة في مناطق المشكلة. إدراجات معدنية مسامية، عادة ما تكون من البرونز أو غير القابل للصدأ، ويبلغ حجم المسام حوالي 7 إلى 15 ميكرون. صغيرة بما يكفي لمنع البلاستيك ولكنها كبيرة بما يكفي للهواء. نضعها على نفس مستوى سطح التجويف ونضعها في مكانها باستخدام Loctite 638.
يقوم بعض الرجال بطحن فتحات التهوية على خط الفراق. 0.02ملم بعمق 0.04 مم، وعرض 3 مم إلى 5 مم، وصولاً إلى الغلاف الجوي. يعمل بشكل جيد للأشكال البسيطة. لا تزال المقابض والنقش العميق بحاجة إلى المقابس المسامية.
فتحات التهوية تسد. PVC وبعض المواد المضافة هي الأسوأ. أنت تقوم بسحب قوالب للتنظيف كل 50.000 إلى 100.000 طلقة على الراتنجات السيئة. HDPE يعمل بشكل أنظف. PP بينهما.

موقع خط الفراق
يحدد مكان تقسيم القالب مكان ظهور خط الشاهد على الزجاجة. الناس التسويق يكرهون خطوط الفراق. أحيانًا تشير مواصفات الجودة الموجودة على زجاجات مستحضرات التجميل إلى عدم تطابق بحد أقصى 0.05 مم. هذا ضيق. من الأفضل أن يكون لدى متجر القوالب الخاص بك حفار تهزهز جيد.
الزجاجات غير المتماثلة تسبب الصداع. يرسم الكثير من المصممين شيئًا ذو مظهر عضوي ويسلمونه إلى الهندسة. أنت الآن تختار بين خط فراق يمتد على وجه الزجاجة أو تقسيم القالب بزاوية ومكافحة تيار الهواء على كل سطح.
أطلب النموذج ثلاثي الأبعاد قبل الاقتباس الآن. كان هناك الكثير من المشاريع حيث لم يذكر العرض الجميل القطع السفلي على اللوحة الخلفية.
التسجيل والمواءمة
يجب أن يصل نصف قالب النفخ إلى نفس المكان في كل دورة. دبابيس الزعيم والبطانات هي خط الأساس. تشابك مدبب إذا كان العميل يطبق مواصفات صارمة على توزيع سمك الجدار. أنت تنظر إلى ±0.1 مم أو أفضل عند اجتماع نصفي القالب.
يظهر التآكل بعد 300000 طلقة أو نحو ذلك. تبدأ البطانات في أن تصبح قذرة. يزداد سمك الجدار على أحد جانبي الزجاجة بينما يتضاءل الجانب الآخر. تكتشفها مراقبة الجودة في النهاية عندما تبدأ الزجاجات في الفشل في اختبارات السقوط.
نقوم بتخصيص البطانات البرونزية على قوالب الألومنيوم، والفولاذ المقوى على الفولاذ. استبدل المسامير والبطانات عند التجديد. لا يستحق التخطي.

ما الخطأ
فلاش هو واحد واضح. ينفتح خط الفصل، ويضغط البلاستيك للخارج، وأنت تقوم بتقليص النفايات وتشاهد ارتفاع معدل الخردة. يمكن أن تكون حمولة المشبك. يمكن ارتداؤها فراق الأسطح. يمكن أن يكون ضغط النفخ مرتفعًا جدًا.
تحدث البقع الرقيقة عندما لا يتمركز الباريسون على القضيب الأساسي أو عندما لا يتم محاذاة نصفي قالب النفخ. يمتد البلاستيك على جانب واحد أكثر من الجانب الآخر. ستراها على قياسات سمك الجدار. تفشل الزجاجات في اختبارات الضغط في اتجاه واحد ولكنها تجتازها في اتجاه آخر.
يظهر نسيج قشر البرتقال عندما يكون سطح القالب باردًا جدًا أو يكون الراتنج ساخنًا جدًا. انكماش تفاضلي مقابل جدار التجويف. في بعض الأحيان تكون أسطح العفن القديمة هي التي تحتاج إلى إعادة تلميع.
الزجاجات العالقة تعني أن زوايا السحب ضحلة جدًا أو أن التبريد غير كافٍ. ينكمش البلاستيك على الجانب الأساسي بدلاً من إطلاقه في قالب النفخ. يمكن أن تساعد دبابيس القاذف ولكنها تترك علامات شهود.
قوالب النفخ ليست الجزء المعقد من أدوات IBM. تتعامل قوالب باريسون مع تصميم البوابة وتوازن العداء وجميع مشاكل الحقن. يجب على قالب النفخ فقط أن يشكل الشكل، ويبرد البلاستيك، ويخرج الهواء، ويحرر الجزء. افعل هذه الأشياء الأربعة وستقوم بتشغيل الإنتاج. افتقد أي شخص وأنت على الهاتف مع متجر القوالب الخاص بك.