






ما هي الأجزاء المقولبة بالحقن؟
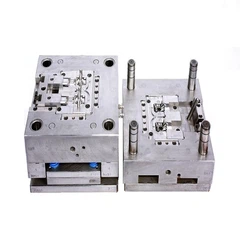
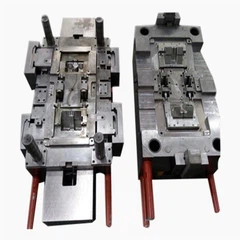
الأجزاء المقولبة بالحقن هي مكونات يتم تصنيعها عن طريق حقن المواد المنصهرة-البلاستيك عادةً-في تجويف القالب الدقيق - حيث يتم تبريدها وتصلبها في شكل معين. وتتراوح هذه الأجزاء من مكونات الأجهزة الطبية الصغيرة التي يقل وزنها عن جرام واحد إلى لوحات السيارات الكبيرة التي يزيد وزنها عن 100 رطل، ويتم إنتاجها جميعًا من خلال نفس العملية الأساسية.
الخصائص الأساسية للأجزاء المقولبة بالحقن
تشترك الأجزاء المقولبة بالحقن في خصائص مميزة تميزها عن المكونات المصنوعة من خلال طرق التصنيع الأخرى. ويساعد فهم هذه الميزات في تفسير سبب سيطرة هذه العملية على التصنيع الحديث.
دقة الأبعاد والتكرار
السمة المميزة للأجزاء المصبوبة بالحقن هي اتساقها الاستثنائي. بمجرد إنشاء القالب، يمكن للمصنعين إنتاج آلاف أو ملايين الأجزاء المتماثلة بتفاوتات تصل إلى ±0.02 مم لأبعاد التجويف و±0.1 مم لتكرار الأجزاء. تنبع هذه الدقة من الطبيعة الخاضعة للرقابة للعملية-حيث تملأ المادة المنصهرة تجويفًا ثابتًا تحت ظروف درجة حرارة وضغط ثابتة.
تتضمن العملية حقن المادة المنصهرة في تجويف القالب حيث تبرد وتتصلب إلى تكوين التجويف. على عكس التصنيع الآلي، حيث يتم قطع كل جزء على حدة، أو الطباعة ثلاثية الأبعاد، حيث تحدث اختلافات في الطبقة، فإن قولبة الحقن تقوم بإنشاء أجزاء من قالب رئيسي. وهذا يجعله مثاليًا للتطبيقات التي تتطلب توافقًا تامًا، مثل التجميعات-المدمجة معًا أو الاتصالات المترابطة.
تنوع المواد
يمكن إجراء عملية القولبة بالحقن باستخدام المعادن، والزجاج، واللدائن، والبوليمرات الأكثر شيوعًا بالحرارة والبوليمرات المتصلدة بالحرارة. تشمل المواد الأكثر استخدامًا ما يلي:
مادة البولي بروبيلين (PP): يمثل حوالي 45% من البلاستيك المقولب بالحقن نظرًا لطبيعته خفيفة الوزن ومقاومته للمواد الكيميائية وتكلفته المنخفضة
البولي ايثيلين (بي): يستخدم على نطاق واسع في التعبئة والتغليف والسلع الاستهلاكية لمرونته ومقاومته للصدمات
أكريلونتريل بوتادين ستايرين (ABS): مفضل لصلابته ومقاومته للحرارة وسطحه الممتاز في تطبيقات الإلكترونيات والسيارات
البولي (كمبيوتر): تم اختياره للأجزاء الشفافة التي تتطلب مقاومة عالية للصدمات
نايلون (السلطة الفلسطينية): تم اختياره للمكونات الميكانيكية التي تحتاج إلى قوة عالية ومقاومة للتآكل
تضفي كل مادة خصائص مختلفة على الجزء النهائي-من حيث القوة الميكانيكية، أو المقاومة الكيميائية، أو تحمل درجة الحرارة، أو الوضوح البصري، أو التوافق الحيوي. يسمح هذا التنوع للمصنعين بتحسين الأجزاء لظروف تشغيل محددة.
جودة تشطيب السطح
عادةً ما تخرج الأجزاء المقولبة بالحقن من القالب مع الانتهاء من سطحها النهائي بالفعل. ينتقل نسيج سطح تجويف القالب مباشرة إلى الجزء، مما يؤدي إلى إزالة أو تقليل أعمال التشطيب بعد الإنتاج-. يمكن للمصنعين تحقيق تشطيبات تتراوح من أسطح المرآة المصقولة للغاية للمكونات البصرية إلى المقابض المنسوجة للأجهزة المحمولة.
تعمل هذه القدرة على تقليل تكاليف الإنتاج والوقت مقارنة بالعمليات التي تتطلب تشطيبًا واسع النطاق. بالنسبة للمنتجات الاستهلاكية، توفر القدرة على تشكيل القوام والشعارات وتفاصيل السطح أثناء الإنتاج مزايا وظيفية وجمالية.
الأنواع الشائعة للأجزاء المقولبة بالحقن
تمتد الأجزاء المقولبة بالحقن إلى مجموعة هائلة من الأحجام والأشكال والوظائف. ويكشف تقسيمها حسب الفئة عن مدى اتساع طريقة التصنيع هذه.
-أجزاء رقيقة الجدران
تمثل الأجزاء ذات الجدران الرفيعة- إحدى الفئات الأكثر تحديًا من الناحية الفنية ولكنها ذات قيمة اقتصادية. تتميز هذه المكونات بسمك جدار يتراوح عادة بين 0.5 مم و2 مم، مما يتطلب معدات متخصصة وتحكمًا دقيقًا في العملية.
تعتمد شركات الأغذية والمشروبات بشكل متزايد على العبوات البلاستيكية لضمان سلامة المنتج، وإطالة العمر الافتراضي، وتقليل تكاليف النقل. تشمل الأمثلة ما يلي:
حاويات المواد الغذائية والأغطية القابل للتصرف
أغطية زجاجات المشروبات وإغلاقها
عبوات نفطة صيدلانية
مساكن الأجهزة الإلكترونية
ويكمن التحدي في ملء تجاويف رقيقة قبل أن تتصلب المادة. ومن الضروري توفير سرعات حقن عالية ودرجات حرارة عالية، إلى جانب الآلات القادرة على التحول بسرعة من السرعة إلى التحكم في الضغط لتعبئة التجويف بالكامل.
المكونات الهيكلية
وفي الطرف المقابل، تنتج قوالب الحقن أجزاء كبيرة تحمل-تحل محل المواد التقليدية مثل المعدن أو الخشب. تستخدم صناعة السيارات القولبة بالحقن لقدرتها على إنتاج أجزاء خفيفة الوزن، مما يعزز كفاءة استهلاك الوقود وأداء السيارة.
تشمل الأجزاء الهيكلية المصبوبة بالحقن ما يلي:
لوحات عدادات السيارة ومكونات الأبواب
علب الأجهزة والإطارات
أغطية المعدات الصناعية والمرفقات
مكونات البناء مثل إطارات النوافذ
غالبًا ما تتضمن هذه الأجزاء أضلاعًا ورؤوسًا وسمكًا متفاوتًا للجدار لتحسين القوة مع تقليل استخدام المواد. إن القدرة على إنشاء أشكال هندسية داخلية معقدة من خلال التصميم الأساسي والتجويف تمنح المهندسين مرونة مستحيلة في تصنيع المعادن.
المكونات الدقيقة -الدقيقة
تكتسب القوالب الدقيقة-أهمية بسبب الطلب المتزايد على المكونات المصغرة في صناعات مثل الأجهزة الطبية والإلكترونيات. تزن هذه الأجزاء أجزاء من الجرام ولكنها تتطلب دقة متناهية.
تشمل التطبيقات:
الغرسات الطبية والأدوات الجراحية
التروس والموصلات- الدقيقة
مكونات الألياف الضوئية
أجهزة الموائع الدقيقة-.
إن المتطلبات الفنية للقولبة الدقيقة-هي أن المواد الأساسية-تتصرف بشكل مختلف على النطاق الصغير-، ويجب أن يملأ الراتينج مساحات صغيرة بشكل لا يصدق في ظل القص الشديد، وتصبح تفاوتات الأبعاد أكثر أهمية بالنسبة لحجم الجزء.
مواد متعددة-وأجزاء مقولبة بشكل زائد
تم تصميم القالبين-الطلقات أو القوالب المتعددة-للقولبة الزائدة خلال دورة قولبة واحدة باستخدام ماكينات قولبة حقن متخصصة تحتوي على وحدتي حقن أو أكثر. تقوم هذه التقنية بإنشاء أجزاء تجمع بين مواد أو ألوان مختلفة في قطعة واحدة.
أمثلة شائعة:
مقابض الأدوات ذات مقابض مطاطية ناعمة فوق قلوب بلاستيكية صلبة
فرشاة أسنان ذات أقسام قبضة مريحة
أزرار الأجهزة الإلكترونية بأنسجة مختلفة
يتم دمج الأختام مباشرة في العلب البلاستيكية
يلغي هذا الأسلوب خطوات التجميع، ويقلل عدد الأجزاء، ويخلق روابط مستحيلة-لفصل- بين المواد. ويكمن التحدي في التحكم في التفاعل بين المواد وضمان الالتصاق المناسب أو الانفصال المصمم.

تطبيقات الصناعة وأمثلة الأجزاء
تكشف التطبيقات العملية للأجزاء المقولبة بالحقن لماذا أصبحت هذه العملية لا غنى عنها في الصناعة الحديثة.
الطبية والرعاية الصحية
من المتوقع أن ينمو قطاع المعدات الطبية بمعدل نمو سنوي مركب كبير يبلغ 5.9% من عام 2025 إلى عام 2033، مدفوعًا بالطلب على الدقة والتوافق الحيوي.
يجب أن تستوفي الأجزاء المقولبة بالحقن الطبي المتطلبات التنظيمية الصارمة، وغالبًا ما يتم إنتاجها في بيئات غرف الأبحاث. تشمل الأمثلة ما يلي:
المحاقن التي يمكن التخلص منها والمكونات الوريدية
الأدوات والمقابض الجراحية
مساكن جهاز التشخيص
أنظمة توصيل الأدوية وأجهزة الاستنشاق
المواد الاستهلاكية المختبرية وأنابيب الاختبار
المتطلبات المهمة هي التوافق الحيوي، وإمكانية التعقيم، وتناسق الدُفعة-إلى-. يتم تصنيع مواد مثل البولي بروبيلين من الدرجة الطبية والبولي كربونات والأوليفينات الحلقية خصيصًا لهذه التطبيقات.
السيارات والنقل
يشمل قولبة حقن السيارات مجموعة متنوعة من المكونات بما في ذلك المكونات الداخلية مثل لوحات لوحة القيادة ومقابض الأبواب، والعناصر الهيكلية مثل أغطية المحرك ومشعبات سحب الهواء.
يقود قطاع السيارات ابتكارًا كبيرًا في مجال القولبة بالحقن بسبب متطلبات تقليل الوزن وتكامل الأجزاء المعقدة. تحتوي المركبات الحديثة على مئات الأجزاء المصبوبة بالحقن:
الداخلية: مجموعات لوحة القيادة، مكونات الكونسول، فتحات الهواء، ألواح الأبواب، مكونات المقاعد
الخارج: أغطية المصدات، وأغطية المرايا، والشبكات، وأغطية الإضاءة
أسفل-الغطاء: مشعبات السحب، وخزانات السوائل، والمبيتات الكهربائية، ومكونات البطارية
يؤدي التوجه نحو السيارات الكهربائية إلى تكثيف الطلب على المكونات البلاستيكية خفيفة الوزن لتعويض وزن البطارية وتوسيع النطاق.
الالكترونيات الاستهلاكية
يعتمد مصنعو الإلكترونيات بشكل كبير على قوالب الحقن للأغطية الواقية والمكونات الهيكلية الداخلية وعناصر واجهة المستخدم:
حافظات للهواتف الذكية والأجهزة اللوحية والإطارات الداخلية
أغلفة أجهزة الكمبيوتر المحمول وأغطية لوحة المفاتيح
علب الشاحن وموصلات الكابلات
مرفقات جهاز الصوت
مكونات الجهاز القابل للارتداء
تتضمن المتطلبات هنا أبعادًا دقيقة للملاءمة، وجودة السطح بالنسبة للمظهر، وخصائص الحماية من التداخل الكهرومغناطيسي (EMI)، ومقاومة الحرارة بالقرب من المكونات الإلكترونية.
التعبئة والتغليف
يظل التغليف أكبر قطاع تطبيقي في قولبة الحقن ويمثل حصة تبلغ 32.2% في عام 2024. وتعكس هيمنة التغليف كفاءة العملية التي لا مثيل لها في إنتاج الحاويات ذات الحجم الكبير والتكلفة المنخفضة-.
تشمل أجزاء التغليف المقولبة بالحقن ما يلي:
أغطية الزجاجات وإغلاقها
أغطية الحاويات والأختام
مكونات تعبئة مستحضرات التجميل
حاويات خدمة الطعام
حاويات زراعية وصناعية
ينصب التركيز على أوقات الدورات السريعة، وكفاءة المواد، وميزات مثل -دليل العبث أو مقاومة الأطفال- المدمجة مباشرة في تصميم الجزء.
اختيار المواد للأجزاء المصبوبة بالحقن
يحدد اختيار المادة المناسبة أداء الجزء وعمره واقتصاديات التصنيع. عملية الاختيار توازن بين عوامل متعددة.
اللدائن الحرارية مقابل اللدائن الحرارية
تستخدم معظم الأجزاء المقولبة بالحقن مواد بلاستيكية حرارية يمكن صهرها وإعادة تشكيلها. يمكن قولبة جميع المواد البلاستيكية الحرارية بالحقن، والأكثر استخدامًا هو البولي بروبيلين، وABS، والبوليسترين، والبولي إيثيلين.
عروض اللدائن الحرارية:
إمكانية إعادة تدوير الخردة والعدائين
أوقات دورة أسرع
مجموعة واسعة من المواد المتاحة
انخفاض درجات حرارة المعالجة
المواد المتصلبة بالحرارة، بمجرد معالجتها، لا يمكن إعادة صهرها. يتم استخدامها عند الحاجة إلى مقاومة درجات حرارة أعلى أو استقرار كيميائي، كما هو الحال في المكونات الكهربائية أو تطبيقات السيارات ذات الحرارة العالية-.
الهندسة مقابل السلع البلاستيكية
تهيمن المواد البلاستيكية السلعية (PP، PE، PS، PVC) من حيث الحجم بسبب التكلفة المنخفضة والخصائص المناسبة لمعظم التطبيقات. استحوذ البولي بروبلين على الحصة الكبرى البالغة 45٪ في عام 2024 وسيشهد أسرع نمو في قيمة المبيعات خلال الفترة المتوقعة.
تكلف المواد البلاستيكية الهندسية (PC، PA، POM، PET) أكثر ولكنها توفر خصائص ميكانيكية فائقة، أو مقاومة للحرارة، أو ثباتًا كيميائيًا. يتم تحديدها عندما يبرر الأداء النفقات.
تحتل المواد البلاستيكية عالية الأداء -(PEEK، وPEI، وPPS) مكانة متميزة في الظروف القاسية-التي تزيد درجات الحرارة فيها عن 200 درجة، أو المواد الكيميائية القاسية، أو الأحمال الميكانيكية الصعبة. يمكن أن تصل تكلفتها للرطل الواحد إلى 50-100 مرة من تكلفة المواد البلاستيكية الأساسية.
الإضافات والتعديلات
هناك مجموعة واسعة من المواد المضافة ومواد الحشو التي يمكن استخدامها مع المواد الأساسية في قولبة الحقن لإنجاز إضافة اللون، وإضافة مثبطات اللهب، وزيادة الصلابة، وتوفير التوصيل الكهربائي، وتوفير تبديد الشحنة السطحية، وتنقية الراتنج الأساسي.
تشمل التعديلات الشائعة ما يلي:
تعزيز الزجاج أو ألياف الكربون لزيادة القوة والصلابة
مثبطات اللهب للامتثال للسلامة
مثبتات الأشعة فوق البنفسجية للتعرض في الهواء الطلق
ملونات للمتطلبات الجمالية
مواد تشحيم لتقليل الاحتكاك في الأجزاء المتحركة
إضافات مضادة للميكروبات للتطبيقات الطبية
تتيح هذه الإضافات للمهندسين إمكانية-ضبط خصائص المواد دون تغيير الراتنج الأساسي، مما يوفر مرونة في تصميم الأجزاء.

اعتبارات التصميم للأجزاء المقولبة بالحقن
يتطلب إنشاء أجزاء مصبوبة بالحقن الفعالة فهم قيود العملية وفرصها. يؤدي التصميم السيئ إلى عيوب أو تكاليف عالية أو إلى استحالة-تصنيع-الأجزاء.
سمك الجدار
ربما يكون سمك الجدار الموحد هو مبدأ التصميم الأكثر أهمية. اختلاف السماكة يسبب:
التبريد غير المتساوي والضغوط الداخلية
Warpage وعدم الاستقرار الأبعاد
علامات بالوعة على أقسام سميكة
أوقات الدورة الممتدة
الهدف هو الحفاظ على الجدران بسمك يتراوح بين 1-4 مم اعتمادًا على المادة، مع اختلافات في السماكة تقل عن 25% حيثما أمكن ذلك. عندما تكون المقاطع السميكة ضرورية، فإن حفر الجزء الداخلي يحافظ على السلامة الهيكلية مع ضمان التبريد الموحد.
مشروع الزوايا
يمكن للجزء المصبوب بالحقن استخدام قيمة زاوية مسودة تبلغ 1 درجة لمعظم المواد البلاستيكية. مسودة-تناقص طفيف على الأسطح الرأسية-يسمح للأجزاء بالتحرر من القالب دون تلف. أسباب السحب غير كافية:
الالتصاق في القالب
خدوش سطحية أثناء القذف
قوى طرد أعلى وتشويه جزئي
يبلغ الحد الأدنى للغاطس عادةً 0.5 درجة لكل جانب، ويفضل 1-3 درجة. تتطلب الأسطح المنسوجة سحبًا أكبر يصل إلى درجة واحدة لكل 0.001 بوصة من عمق النسيج.
الضلوع والرؤساء
تعمل الأضلاع على تقوية الأجزاء دون زيادة سمك الجدار الإجمالي. تشمل أفضل الممارسات ما يلي:
سمك الضلع 50-60% من الجدار الاسمي
ارتفاع الضلع أقل من 3 أضعاف الجدار الاسمي
مسودة كافية على جوانب الضلع
يوفر الرؤساء نقاط ربط للبراغي أو الإدخالات. يجب أن يكون القطر الخارجي 2× قطر المسمار، مع سمك جدار مناسب لمنع التشقق تحت ضغط التجميع.
موقع البوابة
البوابة-التي تدخل منها المادة إلى القالب-تؤثر بشكل كبير على جودة الجزء. يؤثر موقع البوابة:
نمط التدفق وخطوط اللحام المحتملة
اتجاه تعزيز الألياف
موقع أثر البوابة (العلامة التجميلية)
صفحة حربية جزئية
قد تكون البوابات المتعددة ضرورية للأجزاء الكبيرة، ولكن كل منها ينشئ خط لحام محتمل حيث تلتقي جبهات التدفق. تملأ أرصدة وضع البوابة الإستراتيجية الجودة والمتطلبات الهيكلية والمخاوف الجمالية.
العمل معخدمة صب الحقنمقدمي الخدمات
يحدد اختيار خدمة القولبة بالحقن والتعاون معها مدى نجاح المشروع بدءًا من النموذج الأولي وحتى الإنتاج.
قدرات الخدمة للتقييم
تقدم خدمات القولبة بالحقن الاحترافية إمكانيات مختلفة:
قدرة الأدوات: هل يمكنهم بناء القوالب في-المنزل أو الاستعانة بمصادر خارجية؟ ما هي المواد (الألومنيوم مقابل الفولاذ المقسى)؟
نطاق الآلة: ما هي قوى التثبيت وأحجام الطلقات التي يمكنهم التعامل معها؟
خيارات المواد: هل تعمل مع الراتنج المحدد الخاص بك؟ هل يمكنهم الحصول على مواد متخصصة؟
مرونة الحجم: هل يمكنهم التوسع من النموذج الأولي إلى كميات الإنتاج؟
العمليات الثانوية: هل يقدمون التجميع أو الديكور أو التشطيب؟
أنظمة الجودة: ما هي الشهادات (ISO 9001، ISO 13485، IATF 16949) التي يحتفظون بها؟
توفر خدمة قولبة الحقن المخصصة من Xometry-نماذج أولية وحلول إنتاج حسب الطلب تتمتع بخبرة عميقة في كل صناعة بما في ذلك قولبة الحقن الطبية وقولبة الحقن ITAR للمشروعات الحساسة.
هيكل التكلفة والاقتصاد
تختلف اقتصاديات القولبة بالحقن بشكل أساسي عن العمليات الأخرى. يتضمن هيكل التكلفة ما يلي:
تكاليف الأدوات: 3000 دولار - 100 دولار،000+ حسب التعقيد
نماذج أولية لقوالب الألمنيوم: 3000 دولار - 15000 دولار
إنتاج قوالب الصلب: 25000 دولار - 100 دولار،000+
قوالب متعددة التجاويف أو قوالب عائلية: استثمار أولي أعلى
تكاليف الجزء الواحد-: 1 دولار - 5 دولارات لأحجام الإنتاج النموذجية
تكلفة المواد: 40-60% من تكلفة القطعة
وقت الآلة: 20-30% من تكلفة القطعة
العمالة: 10-20% من تكلفة القطعة
النفقات العامة: 10-20% من تكلفة القطعة
يحدث التعادل عادةً عند 500-5000 جزء اعتمادًا على التعقيد. تعمل الكميات الكبيرة على تقليل تكاليف كل جزء بشكل كبير من خلال استهلاك الأدوات.
أوقات الرصاص
تتطلب القوالب القياسية من 15 إلى 25 يومًا لمشاريع الإنتاج النموذجية، على الرغم من أن هذا يختلف باختلاف التعقيد. ينقسم الجدول الزمني على النحو التالي:
التصميم والاقتباس: 1-5 أيام
تصنيع القالب: 2-8 أسابيع
المادة الأولى والتنقيح: 1-2 أسابيع
زيادة الإنتاج-: من أسبوع إلى أسبوعين
يمكن لخدمات النماذج الأولية السريعة تسليم الأجزاء خلال 5 إلى 10 أيام باستخدام أدوات الألومنيوم، على الرغم من أن هذه القوالب تدعم عادةً ما بين 500 إلى 5000 طلقة فقط قبل أن تتآكل.
تصميم لدعم التصنيع
توفر خدمات قولبة الحقن ذات السمعة الطيبة تحليل سوق دبي المالي لتحديد ما يلي:
العيوب المحتملة من سوء تصميم الجزء
فرص لخفض التكاليف من خلال تحسين التصميم
توصيات مادية على أساس المتطلبات
تصاميم بديلة تعمل على تحسين قابلية التصنيع
هذه الاستشارة لا تقدر بثمن-يمكن لصانعي القوالب ذوي الخبرة اكتشاف المشكلات التي قد تتسبب في إجراء تعديلات باهظة الثمن على الأدوات بعد بدء التصنيع.

الجودة والوقاية من العيوب
إن فهم العيوب الشائعة في الأجزاء المقولبة بالحقن يساعد المصممين على تجنب المشاكل ويساعد المصنعون في الحفاظ على الجودة.
العيوب والأسباب النموذجية
صفحة الحرب: تلتوي الأجزاء أو تنحني بعد القولبة بسبب:
سمك الجدار غير المتساوي يسبب التبريد التفاضلي
ضغط التعبئة المفرط
وقت التبريد غير كافي
اختلاف انكماش المواد
علامات بالوعة: المنخفضات على السطوح الجزئية فوق المقاطع السميكة الناتجة عن:
تنكمش المادة داخليًا بينما يتصلب السطح
ضغط التعبئة غير كاف
البوابات صغيرة جدًا بحيث لا يمكنها الحفاظ على الضغط
لقطات قصيرة: ملء جزء غير كامل من:
عدم كفاية ضغط الحقن أو السرعة
المادة باردة جدًا أو لزجة
التهوية غير كافية، مما يؤدي إلى حبس الهواء
البوابات أصغر حجما
خطوط اللحام: الخطوط المرئية عند التقاء جبهات الجريان الناتجة عن:
بوابات متعددة أو تتدفق حول النوى
المواد باردة جدًا عند دمج الجبهات
سرعة الحقن غير كافية
فلاش: تسرب المواد الزائدة عند خط الفراق بسبب:
قوة لقط غير كافية
أسطح العفن التالفة أو البالية
ضغط الحقن المفرط
تدابير مراقبة الجودة
يتضمن قولبة حقن الإنتاج فحوصات جودة متعددة:
فحص المادة الأولى: القياس التفصيلي وتوثيق أجزاء الإنتاج الأولية
قيد-مراقبة العملية: تتبع -معلمات العملية في الوقت الفعلي (درجة الحرارة، الضغط، وقت الدورة)
مراقبة العمليات الإحصائية: أخذ العينات والقياس للكشف عن انحراف العملية
التفتيش النهائي: التحقق من الأبعاد، الفحص البصري، الاختبار الوظيفي
أصبحت ممارسات التصنيع الذكية التي تتضمن إنترنت الأشياء والذكاء الاصطناعي والتعلم الآلي معيارًا قياسيًا مع{0} المراقبة في الوقت الفعلي والصيانة التنبؤية ومراقبة الجودة التلقائية مما يؤدي إلى تحسين الإنتاجية.
اتجاهات السوق والتطورات
تستمر صناعة الأجزاء المقولبة بالحقن في التطور باستخدام المواد والتقنيات الجديدة ومتطلبات السوق.
مبادرات الاستدامة
تعتبر الاستدامة محورًا بالغ الأهمية في عام 2024، حيث تتبنى شركات القولبة بالحقن ممارسات أكثر خضرة بما في ذلك استخدام المواد المعاد تدويرها والقابلة للتحلل الحيوي، وتحسين استخدام الطاقة، وتنفيذ استراتيجيات الحد من النفايات.
وتشمل التطورات الرئيسية ما يلي:
زيادة استخدام محتوى-المستهلك المعاد تدويره (PCR).
راتنجات ذات أساس حيوي-من المواد الأولية المتجددة
تتيح إعادة التدوير الكيميائي الحصول على مواد معاد تدويرها-أعلى جودة
تعمل جميع آلات القولبة الكهربائية-على تقليل استهلاك الطاقة بنسبة 30-50%
التقنيات المتقدمة
يستمر تكامل تقنيات الصناعة 4.0 في إحداث ثورة في قطاع قولبة حقن البلاستيك. تشمل القدرات الناشئة ما يلي:
في-زخرفة القالب: الرسومات المطبقة أثناء عملية التشكيل
صب الغاز-المساعدة: أقسام مجوفة لإنقاص الوزن
صب الرغوة: أجزاء هيكلية خفيفة الوزن
التبريد المطابق: قوالب قوالب مطبوعة ثلاثية الأبعاد- مع قنوات تبريد محسنة
نمو السوق
تم تقدير حجم السوق العالمية لقوالب الحقن بمبلغ 298,717.5 مليون دولار أمريكي في عام 2024 ومن المتوقع أن يصل إلى 462,437.7 مليون دولار أمريكي بحلول عام 2033، بمعدل نمو سنوي مركب قدره 5.0٪.
تشمل محركات النمو ما يلي:
إنتاج السيارات الكهربائية يزيد الطلب على المكونات خفيفة الوزن
التوسع في سوق الأجهزة الطبية
تصغير الالكترونيات الاستهلاكية
نمو صناعة التغليف في الأسواق الناشئة
هيمنت منطقة آسيا والمحيط الهادئ على سوق قوالب الحقن بأكبر حصة من الإيرادات بلغت 41.0% في عام 2024، مدفوعة بانخفاض تكاليف التصنيع وتوسيع صناعات الاستخدام النهائي.
الأسئلة المتداولة
ما الفرق بين الأجزاء المقولبة بالحقن والأجزاء المطبوعة ثلاثية الأبعاد؟
يتم إنتاج الأجزاء المقولبة بالحقن من قوالب صلبة وهي مثالية للكميات الكبيرة (عادةً 500+ وحدة) بتكاليف أقل لكل -جزء وخصائص مواد فائقة. 3الأجزاء المطبوعة ثلاثية الأبعاد مبنية على طبقة -بواسطة-، مما يجعلها أفضل للنماذج الأولية، والتخصيص، والأحجام المنخفضة جدًا ولكن مع تكاليف أعلى لكل جزء- وقيود على المواد.
ما هي مدة بقاء الأجزاء المصبوبة بالحقن؟
يعتمد العمر الافتراضي على اختيار المواد وظروف التشغيل. الأجزاء المصممة جيدًا-باستخدام مواد مناسبة يمكن أن تدوم لعقود من الزمن في الظروف العادية. تستخدم الأجزاء الخارجية -المثبتة بالأشعة فوق البنفسجية، والمكونات الصناعية المقاومة للمواد الكيميائية-، والأجهزة الطبية- تركيبات مواد محددة لضمان المتانة في البيئات المخصصة لها.
ما هو الحد الأدنى لكمية الطلب للأجزاء المقولبة بالحقن؟
على الرغم من أن تكاليف القالب تجعل عملية قولبة الحقن اقتصادية عادةً ما يزيد عن 500-1000 جزء، إلا أن بعض خدمات قولبة الحقن لا تقدم الآن حدًا أدنى لطلبات أدوات النماذج الأولية. تتحسن الاقتصاديات بشكل كبير عند الكميات الكبيرة - الأجزاء التي تكلف 10 دولارات لكل 100 وحدة قد تكلف 2 دولار لكل 10000 وحدة.
هل يمكن تصنيع الأجزاء المقولبة بالحقن من البلاستيك المعاد تدويره؟
نعم، تتضمن العديد من الأجزاء المصبوبة بالحقن محتوى-مُعاد تدويره بواسطة المستهلك (PCR). تتيح تقنيات إعادة التدوير الحديثة ما يصل إلى 100% من محتوى PCR لبعض التطبيقات، على الرغم من أن الخواص الميكانيكية قد تنخفض قليلاً. يمزج العديد من الشركات المصنعة المواد الخام والمعاد تدويرها لتحقيق التوازن بين الأداء والاستدامة.