






ما هو التلبد؟
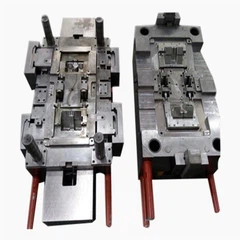
التلبيد عبارة عن عملية معالجة حرارية تربط جزيئات المسحوق المضغوطة في كتلة صلبة عن طريق تسخينها إلى ما دون نقطة انصهارها. خلال هذه العملية، يحدث الانتشار الذري بين الجزيئات المتجاورة، مما يؤدي إلى إنشاء روابط معدنية تحول المسحوق السائب إلى بنية متماسكة ذات خصائص ميكانيكية محددة. تعتبر هذه التقنية أساسية في تعدين المساحيق وتسمح بإنتاج مكونات معدنية معقدة، بما في ذلك تلك التي يتم تصنيعها من خلالهاصب حقن المعادن.
الفيزياء وراء ترابط الجسيمات
تعتمد عملية التلبيد على الانتشار الذري الناتج عن تقليل الطاقة السطحية. عندما يتم تسخين جزيئات المسحوق إلى 0.7-0.9 مرة من درجة حرارة الانصهار (بالكلفن)، تصبح الذرات الموجودة على أسطح الجسيمات متحركة بما يكفي للانتقال نحو نقاط الاتصال بين الجزيئات.
تُنشئ هذه الحركة الذرية أعناقًا-جسورًا صغيرة من المواد التي تتشكل عند تلامس الجزيئات. مع استمرار التلبيد، تنمو هذه الأعناق بشكل أكبر، وتتقلص المسافات بين الجزيئات (التي تسمى المسام) تدريجيًا. القوة الدافعة ليست مجرد الحرارة، بل هي الميل الديناميكي الحراري للنظام لتقليل مساحة سطحه الإجمالية.
الانتشار السطحيينقل الذرات على طول أسطح الجسيمات إلى مناطق الرقبة.انتشار الحدود الحبوبينقل الذرات من خلال الواجهات بين الحبوب البلورية.انتشار الحجميحدث من خلال الشبكة البلورية السائبة، على الرغم من أن هذا يحدث بشكل أبطأ من الآليات السطحية.
لا تذوب المادة أثناء التلبد المناسب. يعد الحفاظ على درجات الحرارة أقل من نقطة الانصهار أمرًا ضروريًا لأن الذوبان من شأنه أن يخلق تدفقًا غير متحكم فيه للمواد ويدمر دقة الأبعاد. وبدلاً من ذلك، تقوم آليات نشر الحالة الصلبة- بالعمل، مما يسمح بالتحكم الدقيق في خصائص الجزء النهائي وأبعاده.

علاقات درجة الحرارة والوقت
تؤثر درجة حرارة التلبيد بشكل كبير على كل من المعدل والنتيجة النهائية للعملية. بالنسبة لمعظم المعادن، يتراوح نطاق درجة حرارة التلبيد الأمثل بين 70% و90% من نقطة الانصهار المطلقة للمادة.
عادةً ما يتم تلبيد الفولاذ المقاوم للصدأ عند درجة حرارة 1120-1150 درجة، بينما يتطلب النحاس درجة حرارة 750-900 درجة. مسحوق البرونز يتكلس بشكل فعال عند 780-850 درجة، والتنغستن - مع نقطة انصهاره العالية للغاية - يحتاج إلى درجات حرارة تتجاوز 2000 درجة. نطاقات درجات الحرارة هذه ليست اعتباطية؛ إنها تمثل العتبة التي تصبح فيها الحركة الذرية كافية للترابط الفعال دون المخاطرة بالذوبان أو النمو المفرط للحبوب.
الوقت عند درجة الحرارة مهم بقدر درجة الحرارة نفسها. تحتفظ معظم دورات التلبيد بالأجزاء عند درجة حرارة الذروة لمدة 20-60 دقيقة. قد تترك الأوقات الأقصر روابط ضعيفة بين الجزيئات، في حين أن أوقات الاحتفاظ المفرطة يمكن أن تسبب نموًا غير مرغوب فيه للحبوب مما يؤدي إلى تدهور الخواص الميكانيكية.
العلاقة بين درجة الحرارة والوقت ليست خطية. قد يؤدي رفع درجة حرارة التلبيد بمقدار 50 درجة إلى تقليل الوقت المطلوب بمقدار النصف أو أكثر، ولكن -هذه المقايضة لها حدود. يمكن أن تؤدي درجات الحرارة المرتفعة بشكل مفرط إلى تشويه الأبعاد، أو الانكماش المفرط، أو هياكل الحبوب التي تؤثر على أداء المواد.
[الشكل 1: درجة الحرارة-الوقت-مخطط علاقة الكثافة يوضح نوافذ التلبيد المثالية للمعادن الشائعة]
تستخدم أفران التلبيد الحديثة أشكالًا حرارية متطورة بمراحل متميزة: منحدر تسخين بطيء للسماح بتوزيع موحد لدرجة الحرارة، والتثبيت عند درجة حرارة الذروة لحدوث الانتشار، ومعدل تبريد متحكم فيه لمنع حدوث صدمة حرارية أو مشكلات تحويل الطور.
التحكم في الجو في التلبد
إن الجو المحيط بالأجزاء أثناء عملية التلبيد ليس مجرد "هواء"-إنها بيئة يتم التحكم فيها بعناية تمنع الأكسدة ويمكنها أيضًا تقليل الأكاسيد السطحية الموجودة.
تحدث معظم تلبيد المعادن في أجواء مختزلة مكونة من الهيدروجين، أو الأمونيا المنفصلة، أو خليط الهيدروجين- من النيتروجين. تخدم هذه الأجواء أغراضًا متعددة تتجاوز منع الأكسيد. فهي تزيل المواد الرابطة العضوية المستخدمة في ضغط المسحوق، وتحمي من فقدان الكربون أو اكتسابه، وتخلق كيمياء سطحية تعزز الترابط.
الأجواء الهيدروجينية منخفضة للغاية ولكنها تتطلب ضوابط سلامة دقيقة بسبب القابلية للاشتعال. توفر الأمونيا المنفصلة (75% هيدروجين، 25% نيتروجين) قوة تخفيض مماثلة مع سهولة التعامل. يؤدي التلبيد الفراغي إلى التخلص من الغلاف الجوي تمامًا، ويستخدم بشكل خاص للمعادن التفاعلية مثل التيتانيوم أو عندما تكون درجة النقاء العالية- الفائقة أمرًا ضروريًا.
يؤثر تكوين الغلاف الجوي على أكثر من مجرد تكوين الأكسيد. إمكانات الكربون-يجب أن يتطابق ميل الغلاف الجوي لإضافة أو إزالة الكربون من الفولاذ-مع محتوى الكربون النهائي المطلوب. الكثير من الكربون يخلق كربيدات صلبة وهشة عند حدود الحبوب. القليل جدًا يسبب إزالة الكربنة التي تضعف المادة.
يحدد الضغط الجزئي للأكسجين، حتى عند أجزاء -لكل-مليون مستوى، ما إذا كانت أكاسيد الفلز تظل مستقرة أم تتحول إلى معدن نقي. بالنسبة للنحاس، يضمن الحفاظ على مستويات الأكسجين أقل من 10 جزء في المليون أسطحًا لامعة وخالية من الأكسيد- بعد التلبيد.
لماذا يعمل التلبيد في صب حقن المعادن؟
تنتج قوالب حقن المعادن أشكالًا هندسية معقدة عن طريق خلط مسحوق المعدن مع مواد رابطة بوليمرية، وحقن هذا الخليط في قوالب، ثم إزالة المادة الرابطة وتلبيد الهيكل المعدني المتبقي. تقوم مرحلة التلبيد بتحويل ما يبدأ كـ "جزء بني" هش ذو مسامية تتراوح بين 40-60% إلى مكون كثيف بالكامل.
أثناء تلبيد MIM، تنكمش الأجزاء عادةً بنسبة 15-20% خطيًا مع إغلاق المسام وزيادة الكثافة من حوالي 60% إلى 95-99% من الكثافة النظرية. يتيح هذا الانكماش المتوقع للمصممين مراعاة التغيرات في الأبعاد، وإنشاء قوالب تنتج أجزاء ذات حجم صحيح بعد اكتمال التلبيد.
تتوافق درجات حرارة التلبيد المستخدمة في MIM مع تعدين المساحيق التقليدية -تلبيد أجزاء MIM المصنوعة من الفولاذ المقاوم للصدأ عند 1350-1400 درجة، وهي أعلى من الأجزاء المضغوطة-والملبدة-لأن MIM يتطلب كثافة شبه كاملة. يعكس هذا الاختلاف في درجة الحرارة أحجام الجسيمات الدقيقة المستخدمة في مواد التغذية MIM، والتي تعمل على تحسين حركية التلبيد ولكنها تتطلب مدخلات حرارية أعلى.
أنواع عمليات التلبيد
تتطلب التطبيقات المختلفة أساليب تلبيد مختلفة. يعتمد الاختيار على خصائص المواد، والكثافة النهائية المطلوبة، وهندسة الأجزاء، والاعتبارات الاقتصادية.
تلبيد الحالة الصلبة-.يحافظ على جميع المواد تحت درجة انصهارها طوال العملية. هذا هو الأسلوب الأكثر شيوعًا بالنسبة للحديد والفولاذ المقاوم للصدأ والعديد من المعادن الإنشائية الأخرى. يحدث الارتباط بالكامل من خلال آليات نشر الحالة الصلبة-بدون تكوين سائل.
تلبيد المرحلة السائلةيخلق عمدا كمية صغيرة من السائل أثناء درجة حرارة الذروة. يعمل هذا السائل على تسريع عملية التكثيف من خلال توفير مسارات نقل سريعة لإعادة توزيع المواد. تستخدم المحامل البرونزية تلبيد الطور السائل-ينصهر النحاس قليلاً بينما يظل القصدير صلبًا، ويملأ النحاس السائل المسام بسرعة. تستخدم أدوات قطع كربيد التنغستن أيضًا هذا النهج، حيث يشكل الكوبالت مرحلة سائلة تربط حبيبات كربيد التنغستن.
الضغط -التلبيد المساعديطبق قوة خارجية أثناء التسخين. يقع الضغط الساخن والضغط المتوازن الساخن (HIP) وتلبيد البلازما الشرارة ضمن هذه الفئة. يعمل الضغط على تسريع عملية التكثيف ويمكن أن يصل إلى كثافة نظرية قريبة من -. غالبًا ما تتطلب أدوات السيراميك والقطع المتقدمة طرقًا مساعدة بالضغط -للتخلص من النسبة المئوية القليلة الأخيرة من المسامية التي تقاوم تلبيد الضغط الجوي.
تلبيد الميكروويفتستخدم الطاقة الكهرومغناطيسية لتسخين المواد من الداخل إلى الخارج، بدلاً من توصيل الحرارة من السطح إلى القلب. يمكن أن يؤدي ذلك إلى تقليل وقت المعالجة واستهلاك الطاقة بينما ينتج في بعض الأحيان هياكل مجهرية أكثر دقة من التدفئة التقليدية.
ولكل نهج مقايضات-. يعتبر تلبيد الحالة الصلبة - اقتصاديًا وقابلاً للتطبيق على نطاق واسع ولكنه قد يترك مسامية متبقية. يتكثف تلبيد الطور السائل بشكل أسرع ولكنه يتطلب تحكمًا دقيقًا في التركيب. تحقق الطرق المدعومة بالضغط - أقصى كثافة ولكنها تزيد من تكلفة المعدات وتعقيدها.

قياس نجاح التلبد
كيف نعرف إذا كان التلبيد يعمل بشكل صحيح؟ تشير العديد من الخصائص القابلة للقياس إلى النجاح.
كثافةهو المؤشر الأكثر مباشرة. تصل الأجزاء الخضراء (غير الملبدة) عادةً إلى 50-70% من الكثافة النظرية بعد الضغط. يجب أن يؤدي التلبيد الناجح إلى زيادة هذه النسبة إلى 85-98%، اعتمادًا على العملية والمتطلبات. تعني الكثافة الأعلى عمومًا خواص ميكانيكية أفضل، على الرغم من أن بعض التطبيقات تحتفظ عمدًا بالمسامية للترشيح أو التشحيم الذاتي.
انكماشيحدث بشكل متوقع أثناء التلبد. يعتبر الانكماش الخطي 10-20% نموذجيًا، مع انكماش حجمي يصل إلى 25-40%. ويشير الانكماش المستمر إلى التحكم الجيد في العملية، في حين يشير الانكماش المتغير إلى عدم تجانس درجة الحرارة أو اختلافات التركيب.
الخصائص الميكانيكيةإثبات ما إذا كان التلبيد قد حقق الغرض منه. تعتمد قوة الشد، وقوة الخضوع، والاستطالة، والصلابة على تحقيق الترابط المناسب بين الجسيمات. تحت - الأجزاء الملبدة تظهر قوة وليونة منخفضة لأن الأعناق الضعيفة تنكسر بسهولة. أكثر من-الأجزاء الملبدة قد يكون بها نمو حبيبي زائد مما يقلل أيضًا من قوتها.
فحص البنية المجهريةيكشف عن جودة الترابط على المستوى المجهري. حسنًا-تُظهر المواد الملبدة حدودًا حبيبية متواصلة تعبر واجهات الجسيمات السابقة، مع مسام صغيرة مستديرة. يؤدي التلبيد السيئ إلى ترك حدود جسيمية مرئية ومسامية غير منتظمة ومترابطة.
دقة الأبعاديهم للمكونات الدقيقة. يحافظ التحكم الجيد في التلبيد على تفاوتات الأبعاد ضمن ±0.3-0.5% لمعظم المواد. تتطلب التفاوتات الأكثر صرامة تحكمًا أكثر تعقيدًا في العملية أو عمليات تحجيم ما بعد التلبد.
العيوب الشائعة وأسبابها
إن فهم الأخطاء التي تحدث يساعد في منع المشاكل قبل حدوثها.
تكثيف غير مكتمليترك مسامية مفرطة وخواص ميكانيكية ضعيفة. ينبع هذا عادةً من عدم كفاية درجة حرارة التلبيد، أو عدم كفاية الوقت عند درجة الحرارة، أو أسطح المسحوق الملوثة التي تقاوم الترابط. في بعض الأحيان كانت الكثافة الخضراء منخفضة للغاية بحيث لا يمكن البدء بها-البدء بكثافة أقل من 50% يجعل الوصول إلى 95% أمرًا صعبًا للغاية.
تشويهيحدث عندما تلتوي الأجزاء أثناء التلبيد بسبب-التسخين غير المنتظم، أو تأثيرات الجاذبية على الهياكل الضعيفة، أو الانكماش التفاضلي بين المقاطع السميكة والرقيقة. إن دعم الأجزاء بشكل صحيح أثناء التلبيد واستخدام تصميمات الأجزاء المتماثلة يقلل من مخاطر التشوه.
الأكسدة السطحيةيخلق أسطحًا متغيرة اللون وملوثة كيميائيًا عندما يفشل التحكم في الغلاف الجوي. حتى التعرض القصير للهواء عند درجات حرارة التلبيد يمكن أن يشكل طبقات أكسيد تمنع الترابط المناسب وتؤدي إلى تدهور خصائص السطح.
نمو الحبوبيحدث عندما تكون درجات الحرارة مرتفعة جدًا أو أطول من اللازم. الحبوب الكبيرة جدًا تقلل من القوة والمتانة. تحتوي كل مادة على نطاق مثالي لحجم الحبوب الذي يوازن الخصائص-الدقيقة جدًا تسبب الضعف من منطقة حدود الحبوب الزائدة، والخشنة جدًا تفقد التأثير المعزز لحدود الحبوب.
تقرحاتيخلق فقاعات سطحية عندما تتوسع الغازات المحاصرة داخل الأجزاء أثناء التسخين. وينتج هذا غالبًا عن الإزالة غير الكاملة للرابط قبل بدء التلبيد، أو من امتصاص الهيدروجين أثناء المعالجة والذي ينطلق بعنف عند ارتفاع درجة الحرارة.

الأسئلة المتداولة
هل يمكن للتلبيد أن يصنع أجزاء كثيفة بالكامل بدون مسامية؟
عادةً ما يحقق التلبيد بالضغط الجوي التقليدي كثافة تبلغ 92-98%، ويترك 2-8% من المسامية المتبقية. ويتطلب الحصول على هذه النسبة القليلة الأخيرة إما تلبيد الطور السائل بتركيبة محسنة بعناية، أو الضغط - بطرق مساعدة مثل الضغط المتوازن الساخن. تستفيد بعض التطبيقات فعليًا من محامل التشحيم الذاتي المسامية الخاضعة للتحكم والتي تعتمد على مسامية تتراوح من 15 إلى 25% للاحتفاظ بالزيت.
كيف يمكن مقارنة درجة حرارة التلبيد بدرجة حرارة الانصهار؟
تصل درجات حرارة التلبيد إلى 0.7-0.9 مرة من نقطة الانصهار المطلقة (المقاسة بالكلفن). بالنسبة للحديد الذي لديه نقطة انصهار تبلغ 1538 درجة (1811 كلفن)، يحدث التلبيد حوالي 1100-1150 درجة. وهذا يحافظ على صلابة المادة طوال العملية مع توفير طاقة حرارية كافية للانتشار الذري. إن الاقتراب كثيرًا من درجة حرارة الانصهار يخاطر بفقدان التحكم في الأبعاد وإنشاء مراحل سائلة غير مرغوب فيها.
ما الذي يحدد مقدار انكماش الأجزاء أثناء التلبيد؟
الكثافة الخضراء الأولية هي العامل الأساسي-كثافة البداية المنخفضة تعني المزيد من الانكماش مع إغلاق المسام. حجم الجسيمات مهم أيضا؛ تتمتع المساحيق الدقيقة بمساحة سطحية أكبر تؤدي إلى التكثيف، مما يؤدي إلى انكماش أكبر. تؤثر دورة التلبيد نفسها (درجة الحرارة، الوقت، الغلاف الجوي) على كيفية حدوث التكثيف بالكامل. تنكمش معظم أجزاء المسحوق المضغوطة بشكل خطي بنسبة 8-12%، في حين تنكمش الأجزاء المعدنية المقولبة بنسبة 15-20% بسبب كثافتها الخضراء المنخفضة.
لماذا تحتاج المعادن المختلفة إلى أجواء تلبيد مختلفة؟
يتمتع كل معدن بتفاعل كيميائي فريد واستقرار للأكسيد. يتأكسد النحاس بسهولة ويحتاج إلى تقليل الأجواء أو الفراغ بقوة. يحتوي الفولاذ المقاوم للصدأ على الكروم الذي يشكل أكاسيد مستقرة تتطلب ظروف اختزال قوية. يتحمل التنغستن الأجواء الهيدروجينية التي قد تؤدي إلى هشاشة العديد من الفولاذ. يجب أن يمنع الغلاف الجوي الأكسدة أثناء التسخين مع عدم خلق مشاكل أخرى مثل التقاط الكربون المفرط أو التلوث الكيميائي الذي يؤدي إلى تدهور الخصائص.
تستمر عملية التلبيد في التطور مع التقنيات الجديدة. يستخدم التصنيع الإضافي الآن تلبيدًا انتقائيًا بالليزر لبناء الأجزاء طبقة بعد طبقة، مع تطبيق تلبيد موضعي على جزيئات المسحوق المرتبطة. يطبق التلبيد بمساعدة الحقل- التيار الكهربائي مباشرة من خلال ضغط المسحوق، مما يقلل وقت المعالجة بشكل كبير. تشترك هذه التطورات في المبادئ الأساسية مع عملية التلبيد التقليدية-والتسخين المتحكم فيه الذي يؤدي إلى الانتشار الذري الذي يربط الجزيئات في مواد هندسية مفيدة.
يقوم مصممو الأجزاء الآن بشكل روتيني بتحديد المكونات الملبدة للتطبيقات التي كانت تهيمن عليها في السابق الأجزاء المصبوبة أو المصنعة. إن القدرة على إنشاء أشكال معقدة ذات خصائص مادية ممتازة، بالإضافة إلى مزايا التكلفة في أحجام الإنتاج المتوسطة والعالية، تجعل عملية التلبيد أمرًا لا غنى عنه في التصنيع الحديث. يساعد فهم أساسيات العملية المهندسين على تحسين تصميمات الأجزاء واختيار معلمات المعالجة المناسبة لتطبيقاتهم المحددة.