






ما هو تزييفها؟
الالتواء هو التشوه الذي يحدث عندما تبرد المواد أو تجف أو تتصلب بشكل غير متساو، مما يؤدي إلى ثنيها أو التواءها أو انحناءها عن شكلها المقصود. يحدث هذا التشوه الأبعاد عبر عمليات تصنيع ومواد متعددة، بدءًا من صب حقن البلاستيك إلى الطباعة ثلاثية الأبعاد وحتى الأعمال الخشبية، عندما تتجاوز الضغوط الداخلية القدرة الهيكلية للمادة على الحفاظ على شكلها الأصلي.
فهم الآلية الأساسية وراء تزييفها
في جوهره، ينبع التشويه من الإجهاد التفاضلي داخل المادة. عندما يخضع جزء من مادة لتغير فيزيائي بمعدل مختلف عن جزء آخر، فإن عدم التوازن الناتج يخلق قوى داخلية تظهر كتشوه مرئي.
يختلف التفسير الجزيئي حسب نوع المادة. في البلاستيك، تتمدد الجزيئات عند تسخينها وتتقلص عند تبريدها. أثناء التصنيع، إذا تتصلبت الطبقات السطحية بينما تظل الطبقات الداخلية منصهرة، أو إذا كان أحد الجوانب يبرد بشكل أسرع من الجانب الآخر، فإن المادة تتطور إلى تدرجات إجهاد. وبمجرد أن تتجاوز هذه الضغوط قدرة المادة على البقاء مسطحة، يحدث الالتواء.
في الخشب، تتضمن الآلية تغيرات في محتوى الرطوبة. تنكمش ألياف الخشب عندما تفقد الرطوبة وتنتفخ عندما تمتصها. نظرًا لأن اتجاه حبيبات الخشب يؤثر على معدلات الانكماش بشكل مختلف على طول محاور مختلفة، فإن التجفيف غير المتساوي يخلق الظروف الملائمة للالتواء. إن اللوحة التي تجف بشكل أسرع على وجه واحد من الوجه الآخر سوف تنحني حتمًا نحو الجانب الأكثر جفافاً.
الدور الحاسم لخصائص المواد
تظهر المواد المختلفة قابلية مختلفة تمامًا للتشويه. تلتوي المواد البلاستيكية شبه البلورية مثل البولي بروبيلين والبولي إيثيلين بسهولة أكبر من المواد البلاستيكية غير المتبلورة مثل البولي كربونات أو البوليسترين. يحدث هذا الاختلاف لأن الهياكل البلورية التي تتشكل أثناء التبريد تخلق انكماشًا أكبر بشكل عمودي على اتجاه التدفق.
في المواد شبه البلورية-، تحافظ الجزيئات على اتجاهها في اتجاه التدفق أثناء التبريد وتبدأ في إعادة التبلور، مما يؤدي إلى معدلات انكماش أعلى بكثير مقارنة بالبوليمرات غير المتبلورة. تتقلص المناطق البلورية أكثر من المناطق غير المتبلورة، مما يخلق أنماط ضغط اتجاهية.
تضيف المواد المقواة بالألياف-طبقة أخرى من التعقيد. لا تتمدد الألياف التي يتم إدخالها في البلاستيك أو تنكمش مع تغيرات درجة الحرارة، لذا فإن المواد المملوءة بالألياف-تتعرض عادةً لانكماش أقل في اتجاه اتجاه الألياف. ومع ذلك، تأتي هذه الميزة مع مقايضة-: يمكن أن يؤدي التوجيه غير المتسق للألياف عبر جزء ما إلى إنشاء مناطق تزييف محلية حيث تختلف كثافة الألياف.
تختلف أنواع الأخشاب أيضًا بشكل كبير في مقاومتها للاعوجاج. تظل الأخشاب الصلبة الكثيفة مثل البلوط عمومًا أكثر استقرارًا من حيث الأبعاد من الأخشاب اللينة مثل الصنوبر. نمط الحبوب مهم أيضًا-الألواح المنشورة ذات الأرباع-التي تحتوي على حلقات نمو متناظرة تتقلص بشكل أكثر تجانسًا من الألواح المنشورة المسطحة-، مما يجعلها أقل عرضة للحجامة.

الاعوجاج في قوالب حقن البلاستيك
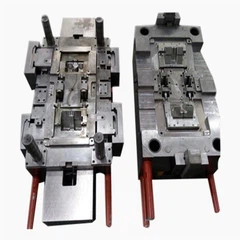
يمثل قولبة الحقن تحديات تزييف فريدة من نوعها بسبب تعقيد تدفق البلاستيك المنصهر وديناميكيات التبريد وقوى الطرد. يعد فهم هذه الآليات أمرًا بالغ الأهمية لأي مزود خدمة قولبة بالحقن يهدف إلى تقديم أجزاء دقيقة الأبعاد.
الأنواع الأربعة لتغير الانكماش
تتسبب أربعة اختلافات أساسية في الانكماش في تزييف الأجزاء المصبوبة بالحقن: الانكماش الإقليمي بين البوابة ونهاية-مناطق التعبئة، من خلال-اختلافات السُمك بين الأسطح العلوية والسفلية، والانكماش الاتجاهي المتوازي مقابل المتعامد مع التدفق، وفي-الانكماش المستوي مقابل السماكة بسبب تقييد القالب.
يحدث الاختلاف الإقليمي بسبب انخفاض ضغط التجويف مع المسافة من البوابة. يظل البلاستيك الموجود بالقرب من البوابة تحت ضغط عالٍ أثناء التعبئة، مما يحد من انكماشه. تتعرض المادة الموجودة في أقصى نهاية التجويف لضغط أقل وتتقلص بشكل أكبر، مما يؤدي إلى انحناء طولي-.
من خلال-يؤدي اختلاف السُمك إلى الالتواء الأكثر وضوحًا. عندما تختلف درجة حرارة القالب بين جوانب التجويف والقلب، يبرد أحد الأسطح بشكل أسرع وينكمش أكثر من الآخر. وهذا يخلق لحظة انحناء تصبح واضحة مباشرة بعد القذف.
معلمات العملية التي تؤدي إلى التشويه
تساهم المتغيرات الأربعة الأساسية لمعالجة البلاستيك في -ضغط تجويف القولبة بالحقن، ودرجة حرارة الذوبان، ومعدل الملء، ومعدل التبريد- جميعها في حدوث الالتواء، ولكن معدل التبريد هو الأكثر أهمية على الإطلاق. القاعدة الأساسية: البلاستيك الذي يبرد بشكل أبطأ ينكمش أكثر.
تمتد إدارة درجة الحرارة إلى ما هو أبعد من القالب نفسه. يؤثر وقت المكوث، وهو مقدار الوقت الذي يظل فيه الراتنج معرضًا للحرارة في البرميل، على الالتواء لأن وقت المكوث غير الكافي يمنع الجزيئات من امتصاص الحرارة بشكل موحد، مما يتسبب في أن تصبح المادة الساخنة- قاسية وباردة قبل تعبئة القالب بشكل صحيح. وهذا يخلق معدلات انكماش تفاضلية في جميع أنحاء الجزء.
يؤثر ضغط الحقن ووقت الانتظار بشكل مباشر على القيد الجزيئي أثناء التبريد. عندما يكون ضغط الحقن أو وقت الاحتفاظ غير كافٍ، لا تكون الجزيئات مقيدة وتتحرك بشكل غير متحكم فيه أثناء التبريد، مما يتسبب في تبريد الجزء بمعدلات مختلفة ويؤدي إلى الالتواء. تعوض التعبئة المناسبة انكماش المواد عن طريق دفع مواد إضافية إلى داخل التجويف مع تقدم عملية التبريد.
عوامل التصميم والأدوات
موقع البوابة يؤثر بشكل حاسم على أنماط تزييفها. يؤدي حجم البوابة غير المناسب إلى تقييد معدل تدفق الراتنج المنصهر، وإذا كانت البوابة صغيرة جدًا، فإن معدل تعبئة البلاستيك يتباطأ بما يكفي للتسبب في فقدان كبير للضغط من البوابة إلى آخر -نقطة-حتى-ملء، مما يخلق ضغطًا فيزيائيًا على الجزيئات التي تتحرر بعد الحقن على شكل تزييف.
ربما يكون توحيد سمك الجدار هو عامل التصميم الأكثر قابلية للتحكم. يتم تبريد الأجزاء ذات سماكة الجدار المتفاوتة بمعدلات مختلفة بشكل كبير في المقاطع السميكة مقابل الأجزاء الرقيقة. تستغرق المناطق السميكة وقتًا أطول لتبرد وتتقلص أكثر، بينما تتصلب المناطق الرقيقة بسرعة بأقل قدر من الانكماش. ويكاد هذا التفاضل يضمن حدوث التزييف ما لم تتم إدارته بعناية من خلال تصميم نظام التبريد.
تميل بعض الأشكال إلى الالتواء أكثر من غيرها، حيث تكون الأجزاء المستطيلة حساسة بشكل خاص، والأجزاء التي تفتقر إلى الأضلاع المقوية تعاني من الصلابة التي تجعلها أكثر عرضة للتشوه. تمثل الأسطح المسطحة الكبيرة بدون انحناء أو دعم هيكلي أسوأ سيناريو-.
الاستفادةخدمة صب الحقنخبرة
يصبح العمل مع مزود خدمة ذو خبرة في مجال قولبة الحقن أمرًا ضروريًا عند التعامل مع الأشكال الهندسية المعرضة للالتواء. يستخدم القائمون على القوالب المحترفون برامج محاكاة للتنبؤ بصفحة الالتواء قبل قطع الفولاذ. تسمح أدوات المحاكاة مثل Autodesk Mouldflow للمهندسين بتصور الانكماش والالتواء المتوقعين في ضوء مادة القطعة الحالية والتصميم وظروف المعالجة، مما يتيح التكرار من خلال تغييرات التصميم لتحديد المجموعات التي تنتج أجزاء مقبولة.
الآثار الاقتصادية كبيرة. يجب التخلص من الأجزاء الملتوية التي لا تفي بالمواصفات أو إعادة طحنها، وهو ما يمثل خسارة خالصة. عندما يظهر الاعوجاج أثناء الإنتاج، فقد يتطلب الأمر تعديلات باهظة الثمن على القالب أو تغييرات في المواد. التحميل الأمامي- للتحليل الهندسي من خلال خدمة القولبة بالحقن مع إمكانيات المحاكاة يمنع هذه التصحيحات المكلفة.
تزييفها في الطباعة ثلاثية الأبعاد
يواجه التصنيع الإضافي تحديات تزييفية تشبه بشكل أساسي عملية القولبة بالحقن ولكن مع قيود فنية مختلفة. تعمل عملية ترسيب الطبقة-بواسطة-الطبقة على إنشاء دورة حرارية فريدة تجعل من الالتواء أحد أكثر عيوب الطباعة ثلاثية الأبعاد شيوعًا.
آلية اللحظة الحرارية
عندما تقوم طابعات FFF بوضع الفتيل، فإنها تقوم بتسخين البلاستيك حتى يصبح شبه مائع{0}} ثم تقوم بتبريده بعد البثق، ومع انكماش معظم المواد أثناء التبريد، يتقلص كل سطر من المواد طوليًا، مع تراكم القوى مع إضافة المزيد من الطبقات لجعل الجزء ملتويًا. يفسر هذا الضغط التراكمي سبب تشوه المطبوعات الكبيرة أكثر من المطبوعات الصغيرة.
يمثل رفع الزاوية المظهر الأكثر وضوحًا للاعوجاج. تخلق الزوايا الحادة تركيزات الضغط، مما يجعل الزوايا هي الأشكال الهندسية الأكثر شيوعًا التي تحفز الالتواء لأن القوى من كل حافة تتراكم في هذه المواقع. كلما كان الجزء أطول وأرق، أصبح هذا التأثير أكثر وضوحًا.
يؤثر اختيار المواد بشكل كبير على ميل التزييف. ABS يلتوي بشكل أكبر بسبب الانكماش العالي، PLA يلتوي بشكل أقل ولكنه لا يزال يواجه مشكلات، ويجلس PETG بين الاثنين مع تزييف معتدل وخصائص التصاق جيدة. يمثل النايلون والبولي كربونات تحديات أكبر في التزييف بسبب الانكماش الحراري الكبير.
حلول التحكم في درجة الحرارة
هناك حلان جانبيان للطابعة-يصلحان الاعوجاج: لوحة تصميم ساخنة تحافظ على درجة حرارة الطبقة السفلية، أو حاوية ساخنة تحافظ على الجزء بأكمله دافئًا حتى لا يبرد أثناء الطباعة. يقوم العديد من المستخدمين بتعطيل مراوح التبريد تمامًا عند طباعة ABS للحفاظ على دفء جميع الطبقات لفترة أطول.
بالنسبة لـ ABS على وجه التحديد، فإن درجات حرارة السرير المسخنة بين 100-120 درجة تقلل بشكل كبير من انكماش البلاستيك في الطبقات السفلية، بينما يفضل العديد من المستخدمين تعطيل مراوح التبريد الخارجية تمامًا للسماح لجميع الطبقات بالبقاء دافئة لفترة أطول. يؤدي هذا إلى استبدال بعض جودة السطح من أجل دقة الأبعاد.
إن بيئة الطباعة مهمة أكثر مما يدركه الكثيرون. تعمل المسودات من النوافذ أو الأبواب أو أنظمة التدفئة والتهوية وتكييف الهواء (HVAC) على إنشاء تبريد موضعي يعزز الانكماش التفاضلي. يؤدي إحاطة الطابعة أو التحكم في درجة حرارة الغرفة إلى توفير ظروف حرارية أكثر استقرارًا في جميع أنحاء الطباعة.
استراتيجيات التصميم لتقليل تزييفها
تؤدي إضافة شرائح إلى الزوايا الحادة إلى تقليل تركيزات الضغط لأن الحواف الدائرية تعمل على توزيع تراكم الضغط، كما أن إنشاء -مقاطع عرضية أكثر استدارة في الشكل عند ملامسة لوحة التصميم يقلل من الالتواء مقارنة بالأشكال المستطيلة. وهذا يطبق نفس المبادئ الهندسية المستخدمة في التصميم الإنشائي على التصنيع الإضافي.
توفر تحسينات التصاق السرير حلولاً عملية دون تعديل تصميم الأجزاء. تعمل الطوافات والحواف على زيادة مساحة الاتصال بين الطبقة الأولى وسطح البناء، مما يؤدي إلى تثبيت الجزء بشكل فعال أثناء الطباعة. تعمل هذه الطبقات التكميلية على تعزيز التصاق الخيوط بالسرير وتحد من اتجاهات الالتواء عن طريق منع الزوايا من الرفع مع تطور الضغوط الداخلية.
يؤثر اتجاه الطباعة على إمكانية التزييف. يؤدي تقليل أثر الجزء على لوحة التصميم إلى تقليل القوة الإجمالية التي تحاول رفع الحواف. ومع ذلك، يجب موازنة ذلك مع متطلبات الدعم واعتبارات تشطيب السطح على الوجوه المختلفة.

تزييفها في الخشب
تعمل عملية تغليف الخشب وفقًا لمبادئ مختلفة تمامًا عن تصنيع البلاستيك، مدفوعة بطبيعة المادة الاسترطابية وبنيتها الخلوية. يعد فهم هذه الآليات البيولوجية أمرًا ضروريًا لأعمال النجارة والبناء وتصنيع الأثاث.
محتوى الرطوبة كقوة دافعة
الخشب مادة استرطابية، حيث يمتص الرطوبة أو يطلقها لتحقيق توازن محتوى الرطوبة مع الغلاف الجوي المحيط به، وعندما يفقد الرطوبة من جدران الألياف بعد فقدان الماء الحر، تشكل عمليات التجفيف المختلفة أنواعًا مختلفة من التشوه. لا يتوقف تبادل الرطوبة هذا أبدًا-يتكيف الخشب باستمرار مع الظروف المحيطة طوال حياته.
يختلف معدل حركة الرطوبة بشكل كبير حسب الاتجاه. تترك الرطوبة الخشب من أطرافه أسرع بعشر إلى خمس عشرة مرة من الأسطح الأخرى، وبدون إغلاق نهايات الألواح، فإنها تميل إلى الانكماش بشكل أسرع من البقية، مما يؤدي إلى الإجهاد الذي يسبب الاعوجاج. وهذا ما يفسر سبب كون-الختم النهائي ممارسة قياسية في تخزين الخشب الخشبي.
تظهر أنواع الأخشاب المختلفة درجات متفاوتة من ثبات الأبعاد. يتعرض خشب الأرز والتنوب، بمجرد تتبيلهما، إلى الحد الأدنى من الانكماش أو الالتواء عند محتوى الرطوبة المتوازن. يُظهر البلوط ثباتًا جيدًا في خشب القلب. ثبت أن الصنوبر والأخشاب اللينة الأخرى أكثر عرضة للإصابة بسبب ارتفاع محتواها من الرطوبة الأولية وبنية الألياف الأكثر ليونة.
الأنواع الخمسة لتزييف الخشب
يظهر تشوه الخشب في أنماط مميزة تعتمد على مكان وكيفية حدوث الانكماش التفاضلي:
قَوسمنحنيات على طول اللوحة، مما يؤدي إلى ثني الوجه الأنحف. وينتج هذا عادةً عن التجفيف الأسرع على سطح طويل مقارنة بالسطح الآخر.
المحتاليؤثر أيضًا على طول اللوحة ولكنه ينحني الوجه الأكثر سمكًا، وعادةً ما يحدث ذلك بسبب جفاف حافة واحدة بشكل أسرع من الحافة المقابلة.
كوبيحدث عندما يتجعد عرض اللوحة إلى الداخل مع اتجاه الحواف لأعلى أو لأسفل. في الألواح-المنشورة الربعية حيث تكون حلقات النمو متناظرة، يحدث الانكماش بشكل متساوٍ ويكون احتمال التزييف من النوع -الكوبي أقل بكثير مقارنة بالألواح المنشورة المسطحة-.
تطوريتضمن تشويهًا حلزونيًا حيث لم تعد الزوايا تقع في نفس المستوى. وينتج هذا عن أنماط الحبوب المعقدة أو الدعم غير المتساوي أثناء التجفيف.
شبكيخلق انحناءات مفاجئة على طول اللوحة، غالبًا بالقرب من العقد أو عدم انتظام الحبوب حيث تختلف الكثافة بشكل كبير.
الوقاية من خلال التجفيف والتخزين المناسبين
يمكن لمصنعي الأخشاب منع الخشب المشوه من خلال المراقبة الصارمة والتحكم في محتوى رطوبة الخشب خلال عملية التصنيع والتخزين، مع إيلاء أهمية خاصة لمراقبة توزيع الرطوبة بين طبقات القشرة والطبقات الأساسية في الخشب المجفف بالفرن-. يؤدي التجفيف غير المتساوي بين السطح والداخل إلى ضغوط داخلية قوية.
تؤثر تقنية التخزين تأثيرًا عميقًا على منع التشويه. تتضمن أفضل الممارسات استخدام ملصقات ذات سُمك موحد بين الألواح، والتأكد من بقاء الألواح مستوية دون أي انحرافات، وعمل أكوام منفصلة لأبعاد الخشب المختلفة، ووضع الخشب على أسطح جافة مسطحة لا تمتص الرطوبة. يسمح دوران الهواء المناسب حول كل لوح بتعديل الرطوبة بشكل تدريجي ومتساوي.
غالبًا ما يتم التغاضي عن التأقلم قبل الاستخدام. إن جلب الخشب إلى بيئة التثبيت والسماح له بعدة أسابيع بالوصول إلى محتوى الرطوبة المتوازن يمنع -تشويه ما بعد التثبيت، حيث يلزم أن يصل خشب الأرضيات إلى قيمة التوافق الكهرومغناطيسي (EMC) قبل التثبيت لمنع عمليات الاسترجاعات. التسرع في هذه العملية يسبب خيبة الأمل.
تدابير الحماية والتشطيبات
يؤدي تطبيق الطلاءات الواقية إلى إنشاء حاجز رطوبة يبطئ امتصاص الماء وإطلاقه. هذا لا يمنع الاعوجاج تمامًا ولكنه يقلل بشكل كبير من شدته من خلال ضمان حدوث تغيرات في الرطوبة تدريجيًا وموحدًا. ومع ذلك، فإن الطلاء الجزئي يخلق مشاكل-إذا تم تطبيق الطلاء الواقي فقط على بعض المناطق بينما تظل مناطق أخرى غير محمية، فإن تلك المناطق غير المحمية تتبادل الماء مع البيئة وتتسبب في الانكماش والتورم بينما لا يحدث ذلك في المناطق المحمية، مما يؤدي إلى توليد ضغط بين ألياف الخشب مما يؤدي إلى التواء.
توفر التشطيبات النهائية المكونة من طبقة سميكة -مثل البولي يوريثان والراتنج أفضل حماية من الرطوبة. تخترق التشطيبات الزيتية-ألياف الخشب وتوفر بعض الحماية مع سهولة الصيانة. المفتاح هو التطبيق المتساوي على جميع الأسطح، بما في ذلك الوجوه المخفية التي لن تكون مرئية في المنتج النهائي.
رؤى شاملة-في مجال الصناعة حول منع التشويه
على الرغم من حدوث التشويه في مواد مختلفة من خلال آليات مختلفة، إلا أن استراتيجيات منع التشويه تشترك في مبادئ مشتركة عبر مجالات التصنيع.
التحكم في درجة الحرارة يظهر كعامل عالمي. سواء كانت إدارة قنوات التبريد في قوالب الحقن، أو الأسرّة الساخنة في الطابعات ثلاثية الأبعاد، أو ظروف الفرن للخشب، فإن الحفاظ على درجات حرارة موحدة في جميع أنحاء كتلة المادة يقلل من الانكماش التفاضلي والتشويه الناتج.
تعمل مراقبة العملية واتساقها على منع التشويه بشكل أفضل من محاولة إجراء التصحيحات بعد ظهور العيوب. يجب على المشغلين استخدام دورات المعالجة التلقائية والتدخل فقط في حالة حدوث حالات طوارئ، مع توجيه جميع الموظفين إلى أهمية الحفاظ على دورات معالجة متسقة لمنع معدلات الانكماش غير المنضبطة. وينطبق هذا المبدأ بالتساوي على القولبة بالحقن، والطباعة ثلاثية الأبعاد، وتجفيف الخشب.
يوفر اختيار المواد خط الدفاع الأول. يؤدي اختيار مواد بلاستيكية منخفضة الانكماش - لتطبيقات خدمة القولبة بالحقن، أو خيوط أقل عرضة للالتواء - للطباعة ثلاثية الأبعاد، أو أنواع خشبية مستقرة للبناء، إلى تقليل مخاطر الالتواء قبل بدء التصنيع. غالبًا ما يكون هذا القرار أقل تكلفة من مكافحة التشويه من خلال تحسين العملية وحدها.
يوفر تحسين التصميم تأثيرًا كبيرًا. إن سماكة الجدار الموحدة في الأجزاء البلاستيكية، والزوايا الدائرية في المطبوعات ثلاثية الأبعاد، واتجاه الحبوب المناسب في التجميعات الخشبية، كلها عوامل تقلل من ميل الالتواء. تدرك مبادئ التصميم-المخصصة- للتصنيع أن منع الاعوجاج أثناء مرحلة التصميم يكلف أقل بكثير من استكشاف الأخطاء وإصلاحها أثناء الإنتاج.
استكشاف مشكلات الالتواء النشط وإصلاحها
عندما يحدث الاعوجاج على الرغم من التدابير الوقائية، يحدد التشخيص المنهجي الأسباب الجذرية. ويكمن المفتاح في فهم نوع عدم توازن التوتر الذي يسبب التشوه.
بالنسبة للأجزاء المقولبة بالحقن، يكشف فحص نمط الالتواء عن السبب الأساسي. يشير الانحناء الطولي إلى وجود مشكلات في تدرج الضغط من البوابة إلى نهاية -التعبئة-. يشير الانحناء المتسق عبر العرض إلى -اختلافات التبريد في السُمك. تشير أنماط الالتواء الملتوية أو المعقدة إلى انكماش اتجاهي من الاتجاه الجزيئي أو الليفي.
فروق درجة الحرارة التي تزيد عن 10 درجات فهرنهايت بين أي نقطتين من نقاط العفن، بما في ذلك بين نصفي القالب، سوف تسبب معدلات انكماش مختلفة وتؤدي إلى التزييف. يحدد البيرومتر بسرعة النقاط الساخنة أو المناطق الباردة في الأدوات التي تحتاج إلى تصحيح.
في الطباعة ثلاثية الأبعاد، يشير الالتواء الذي يظهر في الطبقات المبكرة إلى التصاق الطبقة أو مشاكل في درجة الحرارة. يشير الالتواء الذي يتطور تدريجياً إلى الإجهاد الحراري المتراكم. نقاط رفع محددة في الزاوية-لتركيز الضغط الذي قد يستجيب لتعديلات التصميم مثل الشرائح أو الشطب.
يبدأ تحليل تشوه الخشب بقياس محتوى الرطوبة. يكشف فحص مستويات الرطوبة السطحية والأساسية ما إذا كانت القطعة لا تزال في حالة توازن أو إذا كانت الظروف الخارجية تدفع إلى استمرار الحركة. تشير أنماط الالتواء المختلفة إلى المكان الذي يحدث فيه تبادل الرطوبة بسرعة أكبر.
معايير الجودة ومعايير القبول
ليس كل التزييف يمثل فشلا كارثيا. تحدد العديد من الصناعات تفاوتات تزييفها بناءً على المتطلبات الوظيفية. قد يكون الانحناء البسيط في الغلاف البلاستيكي غير الحرج-مقبولًا، بينما يؤدي الالتواء في واجهة التجميع إلى الرفض الفوري.
تحتاج شركات تصميم المنتجات إلى وضع معايير قبول مناسبة لقوالب الحقن بناءً على منتجاتها، مع تحديد صراحة اللوائح المتعلقة بالتشوهات المحتملة، حيث قد يكون التزييف مرتبطًا بهيكل المنتج نفسه. وهذا يمنع الخلافات حول ما إذا كان التشويه الملحوظ يمثل عيبًا أم لا.
تختلف طرق القياس حسب الصناعة ونوع الجزء. تحدد مواصفات التسطيح الحد الأقصى للانحراف عن المستوى المرجعي. القياسات الزاوية تحدد حجم الالتواء. تكشف قياسات الفجوة في واجهات التجميع ما إذا كان الالتواء يؤثر على الوظيفة أم لا. يوفر المسح الرقمي وفحص CMM تقديرًا كميًا موضوعيًا للتطبيقات المهمة.
يتضمن الحساب الاقتصادي مقارنة تكاليف الوقاية مقابل تكاليف الفشل. يعد الاستثمار في برامج المحاكاة، أو التحكم الأفضل في درجة الحرارة، أو المواد المتميزة أمرًا منطقيًا عندما يتسبب التشويه في ارتفاع معدلات الخردة، أو تكاليف إعادة العمل، أو عوائد العملاء. بالنسبة إلى التطبيقات غير-المهمة، قد يكون قبول التحريف البسيط هو الأسلوب الأكثر فعالية من حيث التكلفة-.

الأسئلة المتداولة
ما هي المواد الأكثر عرضة للتشوه؟
إن المواد البلاستيكية شبه البلورية مثل البولي بروبيلين وABS والنايلون أكثر اعوجاجًا من المواد البلاستيكية غير المتبلورة مثل البوليسترين والبولي كربونات. في الخشب، تتشوه الأخشاب اللينة بشكل عام أكثر من الأخشاب الصلبة. يمكن للمواد المقواة بالألياف- أن تتعرض لزيادة الالتواء إذا كان اتجاه الألياف غير متناسق.
هل يمكن تقويم الأجزاء الملتوية؟
نادرًا ما تعود الأجزاء البلاستيكية إلى المواصفات الأصلية بمجرد تشويهها. يمكن تصحيح بعض تشوه الخشب جزئيًا عن طريق إدخال الرطوبة وتطبيق القيود الميكانيكية أثناء إعادة التجفيف-، ولكن النتائج تختلف. الحل الأكثر موثوقية هو منع التزييف في البداية بدلاً من محاولة إجراء التصحيحات.
كيف يؤثر معدل التبريد على الاعوجاج في قولبة الحقن؟
يؤدي التبريد السريع إلى تقليل الانكماش الإجمالي في المواد البلاستيكية شبه البلورية-عن طريق الحد من تكوين البنية البلورية، ولكن الأهم من ذلك هو أن معدلات التبريد غير المتساوية عبر الجزء تؤدي إلى انكماش تفاضلي يسبب الالتواء. التبريد الموحد مهم أكثر من سرعة التبريد المطلقة.
لماذا تتشوه الزوايا أكثر في الطباعة ثلاثية الأبعاد؟
تركز الزوايا الضغط الناتج عن حواف متعددة، مع إضافة قوى الانكماش من كل جدار مجاور عند نقاط الزاوية. يتجاوز هذا الضغط التراكمي قدرة المادة على البقاء ملتصقة بلوحة التصميم، مما يتسبب في رفع الزاوية بشكل مميز.
ما العلاقة بين سمك الجدار والتزييف؟
يؤدي عدم انتظام سمك الجدار- إلى اختلاف معدلات التبريد في الأقسام السميكة مقارنة بالأجزاء الرقيقة. تبرد المناطق السميكة ببطء وتتقلص أكثر، بينما تتصلب المناطق الرقيقة بسرعة مع انكماش أقل. يخلق هذا الفارق ضغوطًا داخلية تظهر على شكل تزييف. يعد الحفاظ على سمك الجدار الموحد أحد أكثر استراتيجيات الوقاية من الاعوجاج فعالية.
يظل التشويه أحد التحديات المستمرة التي تواجه التصنيع على وجه التحديد لأنه ينتج عن فيزياء المواد الأساسية. في حين أن استراتيجيات الوقاية قد تطورت بشكل كبير من خلال برامج المحاكاة ومراقبة العمليات وفهم علوم المواد، فإن الآليات الأساسية-الضغط التفاضلي الناتج عن الانكماش غير المتساوي أو تغير الرطوبة-تظل حقائق لا يمكن تجنبها عند العمل مع المواد-الحساسة لدرجة الحرارة والرطوبة. ولا يأتي النجاح من إزالة هذه الآليات، بل من إدارتها من خلال التصميم المدروس، واختيار المواد المناسبة، والتحكم الدقيق في العملية. سواء في تطبيقات خدمة القولبة بالحقن، أو إنتاج الطباعة ثلاثية الأبعاد، أو الأعمال الخشبية، فإن فهم الأسباب الجذرية للتشوه يمكّن المصنعين من تقديم أجزاء دقيقة الأبعاد بشكل مستمر تلبي المتطلبات الوظيفية وتوقعات الجودة.