







لماذا يستمر التصنيع الطبي لقوالب حقن المعادن في كسر القواعد التقليدية؟
افتتحت Biomerics منشأة MIM مخصصة في أكتوبر 2024 خصيصًا للروبوتات الجراحية. ليس لأنهم أرادوا ذلك-لأن التصنيع باستخدام الحاسب الآلي لم يعد قادرًا على تقديم ما يحتاجه الجراحون بعد الآن.
ها هي الحقيقة غير المريحة. لا يزال حوالي 67% من مصنعي الأجهزة الطبية الذين شملهم الاستطلاع يعتقدون أن المكونات الطبية التي يتم حقنها بالحقن المعدنية تعني قبول كثافة بنسبة 96%، ويأملون ألا تستعمر البكتيريا المسام. وهذا مفهوم خاطئ-يعود إلى عقد من الزمن. السؤال الحقيقي ليس ما إذا كان MIM يمكنه مطابقة الأعمال المعدنية التقليدية. ولهذا السبب ستستمر في استخدام مشبك جراحي مصنوع من التيتانيوم بقيمة 200 دولار-لكل وحدة عندما تقدم MIM نفس المواصفات بسعر 18 دولارًا.
حدث التحول بهدوء. لقد انتقلت شركة MIM من إنتاج أقواس تقويم الأسنان في الثمانينيات إلى تمكين التصنيع الطبي بقيمة 4.6 مليار دولار بحلول عام 2024. وهذا ليس سيئًا بالنسبة لتكنولوجيا رفضها الناس ووصفوها بأنها "قولبة بلاستيكية بغبار معدني".
الاقتصاد لا أحد يريد أن يناقش
تحدث إلى أي مدير مشتريات في مصنع تصنيع الأجهزة الطبية -غير قابل للنشر-وسوف يعترف بشيء مثير للاهتمام. التصنيع التقليدي ينزفهم جافًا.
دعونا تشغيل الأرقام. مكون ملقط خزعة معقد من التيتانيوم يتم تصنيعه تقليديًا: ما يقرب من 14 ساعة من وقت الآلة، و85% من نفايات المواد، وثلاث عمليات ثانوية. التكلفة لكل وحدة بحجم 50000؟ حوالي 47 دولارا. نفس الجزء من خلال العملية الطبية لحقن المعادن؟ أقل من 9 دولارات على نطاق واسع. الصيد؟ أنت بحاجة إلى استثمار أولي في الأدوات يتراوح بين 35000 إلى 75000 دولار.
هنا حيث يصبح الأمر فوضويًا. يرى معظم المديرين التنفيذيين أن التكلفة الأولية تتجمد. ولكن إذا كنت تنتج 10,000+ وحدة سنويًا، فإن MIM يتعادل خلال 8-12 شهرًا. بعد ذلك؟ تحسين الهامش النقي. يوافق السوق بوضوح على أن الأدوات الجراحية تمثل الآن 30٪ من قطاع MIM الطبي، بقيمة تبلغ حوالي 1.38 مليار دولار في عام 2024.
ما الذي يدفع هذا؟ بصراحة اليأس. وقفزت تكاليف العمالة للتصنيع الدقيق بنسبة 18% بين عامي 2022 و2024. وارتفعت أسعار سبائك التيتانيوم الخام بنسبة 22% منذ عام 2020. وأصبحت الصناعات التحويلية التقليدية باهظة الثمن بسرعة. وفي الوقت نفسه، يصل استخدام مواد MIM إلى 95-97% مقابل 15-35% للطرق الطرحية.
لماذا تعمل التطبيقات الطبية لحقن المعادن فعليًا؟
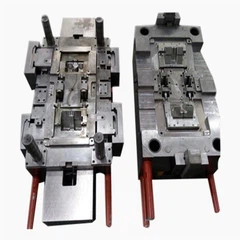
تبدو هذه العملية سخيفة عندما تسمعها لأول مرة. مزيج مسحوق التيتانيوم مع الشمع. حقنه في قالب مثل البلاستيك. احرق الموثق. قم بتلبيد المعدن المتبقي عند درجة حرارة 2400 درجة فهرنهايت. احصل على مكونات من الدرجة الجراحية.
لكنه يعمل. جيد حقا، في الواقع.
خذ ملقط الإمساك بالمنظار-الذي يستخدمه جراحو الفك الصغير في إجراءات التدخل الجراحي البسيط. التصنيع التقليدي؟ يكاد يكون من المستحيل عرض أقل من 2 مم مع القوة اللازمة. MIM يتعامل معها بشكل روتيني. نحن نتحدث عن المكونات التي يصل سُمك جدارها إلى 0.4 مم، مع الحفاظ على نسبة تفاوت ±0.3%.
المواد تحكي القصة. 316يهيمن الفولاذ المقاوم للصدأ L على 51.6% من سوق MIM لأنه يفحص كل العناصر: متوافق حيويًا، وقابل للتعقيم، ومقاوم للتآكل-، وبصراحة، رخيص. بالنسبة للغرسات التي لا تتطلب أي تدخل مغناطيسي، يعمل 304L بشكل جميل-وهذا ما يتم طرقه على الصواني الجراحية يوميًا في غرف العمليات.
التيتانيوم من الدرجة 5 (Ti-6Al-4V) هو المكان الذي تصبح فيه الأمور مثيرة للاهتمام. إنه المعيار الذهبي لزراعة العظام ولكن من الصعب جدًا تصنيعه. تقوم MIM بمعالجتها بحوالي 40% من تكلفة الطرق التقليدية مع الحفاظ على خصائص ميكانيكية متطابقة. مكونات استبدال مفصل الورك، وزراعة الأسنان، ومسامير العظام، كلها يتم إنتاجها بشكل متزايد بواسطة MIM.
ثم هناك الكوبالت-الكروم (سبائك F75). الحديث عن مادة العمود الفقري. مقاومة ممتازة للتآكل، وقوة عالية، وتوافق حيوي مثبت. مثالية لتوضيح بدائل المفاصل والأطراف الصناعية للأسنان. MIM يجعلها مجدية اقتصاديًا لعمليات الإنتاج متوسطة الحجم-التي قد تؤدي إلى إفلاسك بسبب الاستثمار.
أخبرني أحد المصنعين-بشكل غير رسمي-أن التحول إلى المكونات الطبية لقولبة الحقن المعدنية لخط أدوات التنظير البطني أدى إلى خفض تكلفة-الوحدة بنسبة 68%. نفس المواصفات. نفس تقييمات تفضيل الجراح. مجرد تصنيع أكثر ذكاءً.

مشكلة الكثافة التي يهمس بها الجميع
دعونا نتناول الفيل في غرفة الأبحاث.
كانت أجزاء MIM المبكرة تعاني من مشاكل في المسامية. نحن نتحدث عن تكنولوجيا منتصف التسعينيات التي أنتجت أجزاء ذات كثافة 93-96%. وهذه مشكلة عندما تصنع أجهزة قابلة للزرع. تلك الفراغات المجهرية؟ الجنة البكتيرية. قم أيضًا بالضغط على نقاط التركيز التي تنتظر التصدع تحت الحمل.
ولكن هنا ما تغير. الضغط المتوازن الساخن (HIP).
يأخذ HIP أجزاء MIM الملبدة، ويخضعها إلى 15,000+ رطل لكل بوصة مربعة من غاز الأرجون عند درجة حرارة 1800-2000 درجة فهرنهايت، وينهار أي مسامية متبقية. الكثافة النهائية؟ 99.5%+. يعادل بشكل أساسي المعدن المطاوع. تلك الدعامة التقويمية التي تم تصنيعها في عام 1985 والتي أقنعت صناعة MIM بأنها قابلة للتطبيق؟ لقد جعل HIP ذلك ممكنًا.
لا يحتاج كل تطبيق إلى HIP-المقص الجراحي القابل للتصرف لا يتطلب كثافة 99.8%. لكن بالنسبة للزرعات؟ غير-قابل للتفاوض. والخبر السار هو أن HIP يضيف ما يقرب من 2-5 دولارات لكل مكون من حيث الحجم. لا تزال أرخص من التصنيع بعامل 4-7x.
بالرغم من ذلك فإن المفهوم الخاطئ لا يزال قائما. لقد سمعت أن مهندسي التصميم يرفضون مواصفات MIM دون طلب بيانات الكثافة. فقط بافتراض أن "مسحوق المعدن=مسامي=سيء." وهذا يشبه رفض جميع السيارات الكهربائية لأن سيارة EV1 في التسعينيات كانت ذات نطاق محدود. تطورت التكنولوجيا. بشكل درامي.
حيث يدمر MIM الأساليب التقليدية تمامًا
التعقيد هو القوة العظمى لـ MIM.
فكر في استخدام الدباسات الجراحية. تحتوي هذه الآلات الصغيرة على 15-20 مكونًا معدنيًا معقدًا: السندان، والمحركات، وقضبان الإطلاق، وآليات القفل. يحتاج كل منها إلى هندسة دقيقة، وتشطيبات سطحية محددة، وخصائص ميكانيكية متسقة عبر ملايين الوحدات. يتطلب التصنيع التقليدي عمليات متعددة لكل جزء من الختم والتصنيع والمعالجة الحرارية والتشطيب.
ميم؟ عملية قولبة واحدة تلتقط 90% من الشكل الهندسي النهائي. ربما خطوة تصنيع ثانوية واحدة لأسطح التزاوج الحرجة. المعالجة الحرارية أثناء التلبيد. تظهر الأجزاء بالقرب من الشكل-الصافي-، مما يتطلب الحد الأدنى من المعالجة اللاحقة-.
ونحن نرى هذا في مكونات الجراحة الروبوتية الآن. أولئك الذين يوضحون آليات المعصم في أنظمة دافنشي الجراحية؟ الكثير من القطع المعدنية الصغيرة والمعقدة التي تحتاج إلى خلوص يتم قياسه بالميكرون. منطقة ميم. ولا يمكن اقتصادياً إنتاجها بأي طريقة أخرى وبالكميات المطلوبة (عشرات الآلاف سنوياً).
تعتبر أنظمة توصيل الأدوية نقطة رائعة أخرى. فكر في الحاقنات-التلقائية المحملة بزنبرك-، وآليات التحكم في الجرعة، وأنظمة إدخال الإبرة. مكونات أقل من 5 جرام ذات أشكال هندسية معقدة مثل الخيوط الداخلية والأجزاء السفلية والميزات المتكاملة. تتطلب الآلات التقليدية 5-8 عمليات لكل جزء. MIM يسلمهم في طلقة واحدة.
حرية التصميم هي ما يثير حماسة المهندسين. يمكنك دمج الميزات التي قد تتطلب تجميع أجزاء متعددة مُشكَّلة. دمج مجموعة ملحومة مكونة من 6 قطع في مكون MIM واحد. لقد قمنا مؤخرًا بمراجعة مشروع أدى فيه التحول إلى مكونات الأجهزة الطبية ذات التشكيل بالحقن المعدني إلى تقليل وقت التجميع بنسبة 73% عن طريق إزالة 11 جزءًا منفصلاً.
الكابوس التنظيمي (وكيفية التغلب عليه)
شهادة ISO 13485 ليست اختيارية-إنها تذكرة الدخول. هذا هو تصنيع الأجهزة الطبية. دفعة واحدة ملوثة يمكن أن تقتل المرضى. إدارة الغذاء والدواء الأمريكية تأخذ ذلك على محمل الجد.
يحتاج موردو MIM إلى عمليات موثقة وموثقة لكل خطوة. تكوين المواد الخام؟ يمكن إرجاعها إلى الكثير من المساحيق المحددة. فك المعلمات؟ تم رصدها وتسجيلها. جو التلبد؟ تم التحقق منها مع كل تشغيل. نظافة السطح؟ تقاس بالجزيئات لكل سنتيمتر مربع.
يكمن التحدي في أن MIM يضيف متغيرات العملية التي لا تحتوي عليها المعالجة الآلية. تؤثر إزالة الموثق على سلامة الجزء. يختلف انكماش التلبيد باختلاف هندسة الأجزاء. يمكن أن تحدث تدرجات الكثافة في المقاطع السميكة. أنت بحاجة إلى خبرة متخصصة للتحكم في هذه المتغيرات باستمرار.
تعالج الشركات الذكية هذا الأمر مقدمًا. حدد شركاء MIM الحاصلين على شهادة ISO 13485 وإمكانيات غرف الأبحاث من الفئة 8 منذ اليوم الأول. لا تحاول نقل تصميم تم التحقق من صحته للتشغيل الآلي إلى MIM دون مراجعة التصميم -لـ-التصنيع. قواعد الهندسة تختلف.
يتبع اختبار التوافق الحيوي نفس المعايير سواء كنت تستخدم الآلة أو القالب. تنطبق متطلبات ISO 10993 بالتساوي. تعتبر شهادة المواد أكثر أهمية من عملية . 316L غير القابل للصدأ المنتجة عبر MIM والتي تستخدم نفس كيمياء المواد الخام المستخدمة في 316L. إذا كانت المواد الخام الخاصة بك حاصلة على الشهادات، يصبح التحقق من صحة العملية أمرًا مباشرًا.
فخ واحد يجب تجنبه: افتراض أن التحقق من صحة عملية MIM متطابق عبر الموردين. ليست كذلك. يمكن لشركتين تستخدمان معدات ومواد متطابقة ظاهريًا أن تنتجا نتائج مختلفة بشكل كبير بناءً على معرفتهما بالعملية. اطلب دائمًا دراسات قدرة العملية (بيانات Cpk) للأبعاد المهمة قبل الالتزام بأدوات الإنتاج.
قرارات عملية لمهندسي التصميم
إذا كنت تفكر في المكونات الطبية لقولبة حقن المعادن، فإليك ما يهم بالفعل.
كتلة الجزء أمر بالغ الأهمية.يعمل MIM ببراعة مع المكونات التي يقل وزنها عن 100 جرام. يتحسن الأداء مع انخفاض الحجم. تلك البقعة الحلوة؟ 2-30 جرام. أقل من ذلك وأنت في منطقة micro-MIM (قابلة للتنفيذ ولكنها متخصصة). إذا تجاوزت 100 جرام، فكر بجدية في عمليات بديلة.
يؤثر توحيد سمك الجدار على كل شيء.تهدف لجدران 0.5-6 ملم. تؤدي الاختلافات التي تزيد عن نسبة 3:1 إلى ظهور تحديات التلبيد. تظهر هذه التحديات على شكل تناقضات في الأبعاد واختلافات محتملة في الكثافة. ليست مستعصية على الحل، ولكنها تتطلب تطويرًا دقيقًا للعملية.
التسامح يحتاج إلى توقعات واقعية.يوفر MIM القياسي ±0.3-0.5% في معظم الأبعاد. هل تحتاج إلى تشديد؟ ميزانية ما بعد -التجهيز بالتلبيد. لا بأس بذلك، ففي كثير من الأحيان لا تزال متقدمًا اقتصاديًا مقابل المعالجة الكاملة. لا تتوقع تفاوتات تبلغ ±0.05 مم مباشرة من التلبيد على أشكال هندسية ثلاثية الأبعاد معقدة.
اختيار المواد يدفع كل شيء نحو المصب.316L للأدوات الجراحية العامة . 17-4PH عندما تحتاج إلى قوة وصلابة أعلى. التيتانيوم للزرعات التي تتطلب توافقًا حيويًا ومعاملًا منخفضًا. كروم كوبالت-لمقاومة التآكل. لا تحاول أن تجعل 316L يقوم بمهمة التيتانيوم لمجرد أنه أرخص.
اقتصاديات الحجم غير-قابلة للتفاوض.أقل من 5000 وحدة سنوية؟ ربما لا يكون MIM منطقيًا إلا إذا كان الجزء الخاص بك مستحيلًا حقًا في الماكينة. يصل التعادل عادةً إلى حوالي 10.000-20.000 وحدة اعتمادًا على التعقيد. فوق 50.000؟ عادة ما يفوز MIM بشكل حاسم في الاقتصاد.
قال أحد مهندسي التصميم: "لقد أنفقنا 60 ألف دولار على أدوات MIM لمكون تنظير البطن. تم سداد المبلغ في 7 أشهر بمعدل 15000 وحدة سنويًا. وبعد أربع سنوات، وفرنا 1.4 مليون دولار مقابل الأجزاء المصنعة آليًا السابقة. أتمنى لو قمنا بالتبديل عاجلاً."

الواقع يمضي قدما
من المتوقع أن يصل سوق MIM الطبي إلى 9.5 مليار دولار أمريكي بحلول عام 2033. وهذا يمثل نموًا سنويًا بنسبة 8.21%-ليس متفجرًا، ولكنه ثابت ومستدام. لقد نضجت هذه التكنولوجيا بعد مرحلة التحول المبكرة-إلى التصنيع السائد.
المثير للاهتمام هو المكان الذي يتركز فيه النمو. الأدوات الجراحية طفيفة التوغل تنفجر. تنمو مكونات الجراحة الروبوتية بنسبة تزيد عن 12% سنويًا. إن الغرسات المخصصة للمريض- والتي تم تمكينها بواسطة مرونة تصميم MIM تكتسب قوة جذب. هذه ليست تطبيقات نظرية-يتم شحنها بكميات كبيرة الآن.
تتصدر منطقة آسيا-المحيط الهادئ عملية الاعتماد، ليس بسبب انخفاض تكاليف العمالة ولكن نظرًا لالتزام الشركات المصنعة الأصلية للأجهزة الطبية هناك بنظام MIM سابقًا. بنية تحتية قديمة أقل للدفاع عنها. وتتابع أوروبا ذلك عن كثب، مدفوعة بمجموعات الأجهزة الطبية الدقيقة في ألمانيا وسويسرا.
إن تكامل التصنيع الإضافي مع MIM يستحق المشاهدة. استخدام قوالب مطبوعة ثلاثية الأبعاد - للنماذج الأولية السريعة. عمليات هجينة تجمع بين اقتصاديات الحجم الخاصة بـ MIM وقدرة التخصيص الخاصة بـ AM. الأيام الأولى، لكن المسار واضح.
هذا هو رأيي. إذا كنت تصمم أجهزة طبية تتطلب مكونات معدنية معقدة بكميات متوسطة-إلى-كبيرة، ولم تقم بتقييم التصنيع الطبي لقوالب حقن المعادن-فإنك تترك أموالاً على الطاولة. تعمل التكنولوجيا. يعمل الاقتصاد. المسارات التنظيمية موجودة.
تحدد الشركات المصنعة الفائزة بالعقود بشكل متزايد التصميمات المتوافقة مع MIM-من مرحلة المفهوم. إنهم لا يقومون بتعديل تصميمات الأجزاء الآلية إلى MIM. إنهم يصممون لمزايا العملية منذ اليوم الأول. هذا هو التحول الحقيقي الذي يحدث الآن.
مراجع
IMARC Group - تقرير سوق قوالب حقن المعادن 2024-2033
مرفق القياسات الحيوية الجديد لحقن المعادن
ScienceDirect - مراجعة قوالب حقن المعادن للأدوات الجراحية
AMT - التطبيقات الطبية لقولبة حقن المعادن
Alpha Precision - قولبة حقن المعادن في الصناعة الطبية