






نقاط تصميم قوالب حقن بلونين
1. مبدأ التوافق المادي
يجب أن يفي التغليف بين المطاط الصلب للمواد المختلفة بالشروط التالية:
1. يجب أن يكون للمادتين فرق في درجة حرارة الصب (نقطة الانصهار) ، على الأقل 30 درجة أو أكثر ؛ يجب أن تكون درجة حرارة صب المادة الأساسية أعلى من درجة حرارة مادة التغطية ؛
2. تكون مساحة التغليف (فصل اللون) لمواد التغطية المطاطية الصلبة صغيرة بقدر الإمكان لتجنب خطر التشقق الناتج عن انكماش وانكماش المادة الأكبر نفسها ؛
3. يجب أن يكون معدل انكماش مادة الغطاء المطاطي الصلب صغيرًا ، ويتم استخدام مادة البلاستيك غير البلورية أو شبه البلورية ، وعادة ما يكون معدل الانكماش 0. 4 ~ 0 .6 نسبه مئويه .
الأخضر: انصهار ممتاز ، أصفر: انصهار ضعيف ، أحمر: لا انصهار 2. نوع ماكينة حقن صبغة بلونين
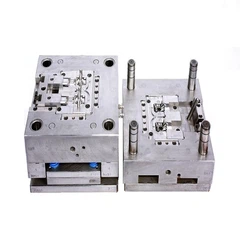
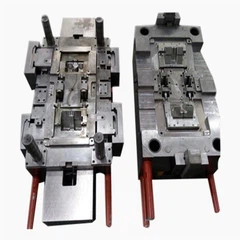
القالب ذو اللونين هو طريقة إنتاج تستخدم آلة التشكيل بالحقن بلونين وقالب الحقن ثنائي اللون لقولبة نوعين مختلفين من البلاستيك في منتج واحد. هيكل القالب ذو اللونين يتنوع بشكل كبير مع آلة التشكيل بالحقن. في الوقت نفسه ، مع وجود أجزاء بلاستيكية مختلفة ، هناك العديد من الاختلافات في هيكل القالب ذي اللونين.

قبل تصميم قالب من لونين ، تحتاج أولاً إلى تحديد نوع ومواصفات آلة القولبة بالحقن ثنائية اللون الخاصة بالعميل. هناك العديد من أنواع آلات القولبة بالحقن ثنائية اللون ، والأكثر شيوعًا هي الفئات السبع التالية.
1. آلة التشكيل بالحقن ذات اللونين الأفقيين للبرميل
توجد فوهة الحقن الرئيسية وفوهة الحقن الإضافية لماكينة التشكيل بالحقن على الجانب الثابت ومتوازيتان في الاتجاه الأفقي. جانب القالب المتحرك مُجهز بطاولة عمل دوارة ، يمكن شراؤها وتركيبها وفقًا للاحتياجات الفعلية ، أو يمكن تصميم القرص الدوار غير القياسي وفقًا للاحتياجات الفعلية. هذا النوع من ماكينات القولبة بالحقن هو نموذج أكثر شيوعًا في آسيا. آلة القولبة بالحقن الأفقية المتوازية ذات اللونين موضحة في الشكل 13-1.
2. آلة التشكيل بالحقن بلونين مع براميل عمودية ومتوازية
تقع كل من الفوهة الرئيسية والفوهة المساعدة على الجانب الثابت ومتوازيتان في الاتجاه الرأسي. جانب القالب المتحرك مُجهز بطاولة عمل دوارة ، والتي يمكن تركيبها وفقًا للاحتياجات الفعلية.
3. آلة التشكيل بالحقن ذات اللونين من النوع L
الفوهة الرئيسية والفوهة المساعدة لآلة التشكيل بالحقن ذات اللونين من النوع L هي 90 درجة مئوية ، والفوهة المساعدة تقع على الجانب الآخر من العملية. طاولة القوالب المتحركة مُجهزة بطاولة دوارة ، والتي يمكن شراؤها وتركيبها وفقًا للاحتياجات الفعلية. تستخدم آلات القولبة بالحقن ثنائية اللون من النوع L في الغالب في القوالب الأوروبية ذات اللونين. آلة القولبة بالحقن ذات اللونين من النوع L موضحة في الشكل 13-2.
4. آلة التشكيل بالحقن ذات اللونين من النوع H
الفوهة الرئيسية والفوهة المساعدة لآلة التشكيل بالحقن ذات اللونين من النوع H هي
90 ، والفوهة المساعدة موجودة على جانب السماء. طاولة القوالب المتحركة مُجهزة بطاولة دوارة ، والتي يمكن شراؤها وتركيبها وفقًا للاحتياجات الفعلية. تستخدم آلات القولبة بالحقن ثنائية اللون من النوع L في الغالب في القوالب الأوروبية ذات اللونين.

5. آلة حقن صب متوازنة بلونين
الفوهة الرئيسية والفوهة المساعدة لماكينة القولبة بالحقن ثنائية اللون المتوازنة هي 180 ゜ ، والفوهة المساعدة تقع على جانب القالب المتحرك. تم تجهيز القاعدة الوسطى لماكينة القولبة بالحقن بطاولة عمل دوارة. يمكن للقالب أن يدور 180 درجة على منضدة العمل الدوارة الوسطى ، وهو مشابه للقالب المصفح. يتم إخراج الأجزاء البلاستيكية بواسطة أسطوانة زيت على منضدة العمل الدوارة الوسطى. هذا النوع من آلات القولبة بالحقن غالي الثمن ونادر ، ويستخدم في الغالب للأجزاء البلاستيكية الكبيرة ذات اللونين. انظر الشكل 3.
6. آلة التشكيل بالحقن ذات اللونين العمودي
الفوهة الرئيسية والفوهة المساعدة لماكينة القولبة بالحقن العمودية متوازية ومتعامدة مع الأرض. يتم تثبيت القالب الثابت على طاولة العمل العلوية ، ويتم تجهيز القالب المتحرك بطاولة عمل دوارة. يجب تصميم القالب كقالب من قطعة واحدة بلونين. تستخدم بشكل رئيسي في تشكيل الأجزاء البلاستيكية الصغيرة ذات اللونين.
7. آلة صب حقن متعددة الألوان
بالإضافة إلى الفوهة الرئيسية ، فإن آلة التشكيل بالحقن متعددة الألوان مُجهزة بفوهات مساعدة متعددة ، وزاوية كل فوهة مختلفة ، والتي يمكن أن تشكل منتجات بلاستيكية متعددة المواد.
من بين آلات القولبة بالحقن ثنائية اللون المذكورة أعلاه ، الأكثر شيوعًا هي الأربعة الأولى. آلة التشكيل بالحقن العمودية السادسة ذات اللونين شائعة جدًا أيضًا في قولبة الحقن للأجزاء البلاستيكية الصغيرة ، مثل فراشي الأسنان الكهربائية والساعات الإلكترونية وغيرها من الصناعات.
يمكن تقسيم آلات القولبة بالحقن ثنائية اللون إلى فئتين وفقًا لأنماط تصميم القوالب المختلفة وهياكل القوالب. تمثل آلات القولبة بالحقن ثنائية اللون في اليابان وبلدي (بما في ذلك مقاطعة تايوان) النمط الآسيوي ، ولكل منهما نظامان للحقن المتوازي. على سبيل المثال ، الفئات الأولى والثانية والسادسة أعلاه. يمكن أن يكون هيكل القالب لآلات القولبة بالحقن المكونة من مكونين الأول والثاني عبارة عن هيكل قالب متكامل ، أو يمكن تصميمه بشكل منفصل في هيكل من قاعدتي قالب. آلة التشكيل بالحقن العمودية من نوع 6 تحتاج إلى تصميم بهيكل جسم.
3. مشكلة إعداد الانكماش
فيما يتعلق بضبط معدل انكماش القالب ذي اللونين ، ومفتاح مشكلة تحديد معدل الانكماش للمادة للحقن الثاني ، لا توجد قاعدة موحدة أكثر في الوقت الحالي. يعتمد ذلك على المادة المستخدمة للحقن الثاني وموضع الغراء بالنسبة للمنتج بأكمله. يعتمد على الهيكل.
1. إذا كانت كلتا الحقنتين مصنوعتين من نفس المادة ، وكانت الأبعاد الخارجية للمنتج أكثر صرامة ، فمن الأفضل ضبط معدل الانكماش لكل من الحقن ، ومعدل الانكماش هو نفسه. ومع ذلك ، من الضروري مراعاة التأثير على الحقنة الثانية عند استخدام الجزء البلاستيكي بعد الحقن الأول كتجويف للحقن الثاني ؛ بالنسبة لمادتين لهما معدلات انكماش متشابهة ، يمكن أيضًا استخدام نفس معدل الانكماش لتبسيط تصميم القالب ، مثل استخدام ABS لإفراط في صب مادة الكمبيوتر.
2. عند استخدام TPR كجسم مغلق بشكل متكامل ، يتم حساب معدل انكماش TPR بنسبة 1. 0 بالمائة في جميع الاتجاهات. نظرًا لأن المادة الأولية تدعم محيط المنتج ، فإن المادة الثانوية لن تتقلص أكثر. فقط التحديد المعقول لمعدل الانكماش يمكن أن يضمن دقة الأبعاد للأجزاء البلاستيكية للحقن الثانوي TPR. المفتاح هو تراكم الخبرة باستمرار وتحديد مركز الانكماش بدقة.
2. إذا كانت نسبة الجزء البلاستيكي في صب الحقن الثاني ليست كبيرة في الجزء البلاستيكي بأكمله ، فإن معدل الانكماش لمنتج القولبة بالحقن الثاني هو نفس معدل تصميم الحقن الأول ؛ إذا كانت مادة القولبة بالحقن الثانية عبارة عن مطاط ناعم ، بلاستيك ، الجزء نفسه صغير جدًا ، وعادة ما يكون للمطاط الناعم نفس معدل الانكماش مثل المطاط الصلب.
