

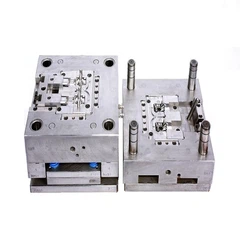
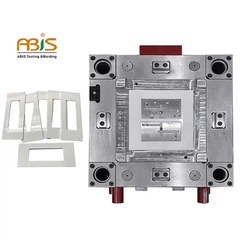





متطلبات 30 لصناعة القالب بالحقن القياسي
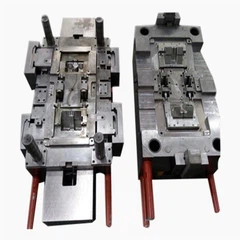
من أجل تحسين جودة القوالب البلاستيكية ، تقليل الشكاوى من جودة القوالب ، وتلبية احتياجات العملاء ، وتلخيص وتلخيص المشاكل الشائعة في تصنيع القوالب ، ووضع معايير للتنفيذ كما هو مطلوب.وفقا لتجربة الإنتاج لدينا ، ونحن تلخيص الإنتاج قالب قياسي على النحو التالي:
1. بالنسبة للقوالب التي تقل عن 2020 ، يجب حفر الحفر بين الصفائح (أ) و (ب) ؛ جميع الأشكال أكبر من عام 2020 ، بما في ذلك لوحة القواطع بين جميع الأشكال لجعل حفرة العفن العفن ؛
2. يجب على دليل جنين دليل عمود القالب معالجة الأخدود العادم لمنع دليل دليل الأكمام من سحب ؛
3. لا تكون هناك زاوية حادة على القالب ، ويجب معالجة الشطب.
4. لا يتم لحام الأجزاء الداخلية من القالب والعفن بدون موافقة.
5. يجب أن يفتح محيط منتجات القوالب أخدود العادم في الوضع المناسب. يرجى الرجوع إلى دليل تصميم قالب لمواصفات الأخدود العادم.
6. بقدر الإمكان ، تجنب صنفرة القالب باستخدام آلة الصنفرة. إذا كان من الضروري استخدام آلة الصنفرة ، فمن الضروري استخدام حجر شحذ (وخاصة سطح الفراق) ؛
7. يجب إجراء المعالجة السطحية للسطح اللاصق الداخلي بالقالب طبقاً لجدول bom أو المتطلبات الفنية الأخرى التي يتم إخطارها رسمياً. يجب أن تكون خطوط المعالجة على السطح غير اللاصق (قطع الأسلاك ، آلة الطحن ، سرير الصنابير CNC ، آلة الشرارة) كما يمكن استخدامها لإنقاذ مشرق.
8. يجب شراء جميع مواد القوالب الداخلية ومتطلبات درجة القالب وفقًا للترتيب أو المتطلبات الفنية التي تم تأكيدها رسميًا في عملية مراجعة التصميم. يجب تقديم دليل مادي ، ويجب تقديم تقارير المعالجة الحرارية للقوالب الصلبة. جميع الشهادات ذات الصلة .
9. جميع القوالب ، بما في ذلك القوالب الداخلية الأمامية والخلفية ، وإدراج القطع ، وموقع الصف ، والميل المائل ، والجزء العلوي المستقيم (كتلة الدفع) ، وتجريف الدجاج ، تحتاج إلى معالجة موضع حفرة مستديرة الخصر على الجزء السفلي أو الجانبي لاستخراج المواد. الاسم والصلابة.
10. يجب التعامل مع أجزاء الإرتداء المهمة ، مثل وضع الصف ، وكتلة الدفع ، وتجريف الدجاج ، وما إلى ذلك ، بالنتترية والتصلب.
11. يجب وضع الصفوف.تتضمن أساليب وضع مقلاع ، الكرة حبة ، hasco (dme) القياسية مقطع الخط ، etc.Row يحتاج إلى طبقة ، لوحة مقاومة للتآكل. التعادل ، يجب ارتداء لوحة استخدام مواد صلبة مقاومة للاهتراء ، تحتاج إلى إضافة الأخدود النفط.
12. يجب ضغط عمود التوجيه القطري الأفقي وعدم تدويره أو فكه. يجب أن يتم تشكيل ذيل عمود التوجيه المائل في شكل نصف كروي أو مخروطي ، مما يساعد على ضمان الحركة العادية للخط. إذا كان هناك خطين مائلين أو أكثر توجيهات في نفس الصف ، يجب أن يكون طول وحجم وميل هذا الأخير نفسه ؛
13. يجب استخدام مواد صلبة مقاومة للاهتراء للمقعد المائل. يجب أن يقوم السطح المائل بمعالجة أخدود الزيت. المقعد العلوي المائل مقوى بشكل عام إلى hrc40-45 بدرجة 2510 أو cr12. لأن المقعد العلوي المائل يكون تحت الحمل الصدمي ، فإنه لا يمكن أن يكون صعبًا للغاية أو أنه سوف ينكسر ، و زاوية c جلبة في جميع الزوايا الصحيحة.لوحة التوجيه السقفية (البرونزية) مطلوبة.
14. توفير الاضاءة # 400-600 مطلوب لمستوى العداء والدخول.
15. يجب أن يتم نقش القاذف ، مغزل ، قاذف القالب ، سقف قطري و لوحة القاذف مع رمز تعريف المقابلة لسهولة التركيب.إذا كان موقف الكشتبان غير أفقي على المنتج ، فمن الضروري جعل الكشتبان إلى نوع "d" أو اعتماد موقف مفتاح مكافحة دبوس.
16. يعتمد الكشتبان معيار hasco أو dme ، والذي يحدد المتطلبات الفنية بواسطة جدول bom أو أي إخطار رسمي آخر ؛
17. لتجهيز ونقل حلقة المطاط بالماء (حلقة "o") ، يجب حجز فجوة 0.25 ملم على جانب واحد. بشكل عام ، يجب أن تكون مضغوطة بحلقة مطاطية 0.5-0.8mm.
تحتاج الفتحات إلى النيتروجين. يجب أن يتوافق نصف قطر الفوهة مع متطلبات الرسم. لا يتم نزع فتحات الفوهة وربما تم ضربها قبل المشي.
19. يجب أن يكون قالب الهيكل العادي مجهزًا بالرأس الداعم ، ويجب أن يتم تثبيت الطرفين. إن الضغط المسبق للقالب الصغير هو 0.1mm ، والضغط المسبق على القالب الكبير هو 0.1mm-0.15mm.
20. يجب أن يتطابق قطر حلقة تحديد الموقع مع الرسم ، ويجب أن يتطابق شكل وموضع وصلة القضيب العلوية مع الرسم ؛
21. يجب أن تكون مواصفات الفوهة مستندة على جدول bom أو رسم القالب المؤكد ، ويجب معالجة ثقب فتحات ثقب الفوهة وتثبيته طبقاً للرسم القالب. لا يوجد انحراف عن ثقب الحفر ، زاوية حادة تحتاج إلى الشطب ؛
يجب وضع علامة على الماء ini ، outi ، in2 ، out2 ...؛
23. يجب أن تكون جميع علامات الكلمات المطبوعة على القالب نظيفة وصحيحة وليست ملتوية ؛
24. يجب تثبيت القالب مع القفل الجانبي (القفل المستقيم) على أربعة جوانب. إذا كنت لا تستطيع تثبيت أقفال جانبية ، أو تركيب أقفال مدببة ، أو قفل مدبب. يتم تثبيت قفل القفل أفقياً.
25. يجب اختيار جميع البراغي وقطع القوالب كأجزاء قياسية. لا يمكن قطع رؤوس البرغي. يجب أن يكون طول قفل المسمار الفعال كافياً ، الطبيعي هو 1.5 أو 2 ؛
26. يجب تقريب أخدود الفم الساخن لتجنب خدش السلك ؛
27. قم بتثبيت بطاقة تعريف الطرف الساخن على جانب لوحة القالب ؛
28. تسليم القوالب وقبولها: يجب على مهندس القوالب التعاون مع مهندس القالب لتمرير القبول وفقاً لـ "جدول فحص القالب" قبل تعبئة القوالب وإزالتها ؛
29. من الضروري اختبار ضغط الماء (أكثر من 100pa) قبل تغيير القالب. بعد قبول الماء ، يجب تنظيف المياه بواسطة مسدس الهواء.
30. يجب الحفاظ على السطح الخارجي للقالب في عملية التصنيع لمنع الصدأ والخدش. يجب رش القالب الداخلي بعامل مانع للصدأ أبيض أو عديم اللون قبل تعبئة القوالب. يجب تنظيف جميع القوالب والزبدة.