

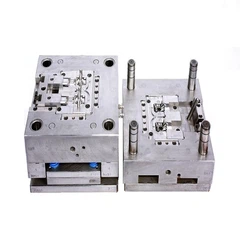

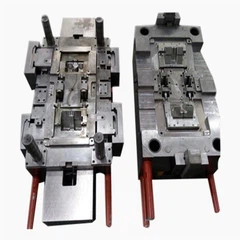


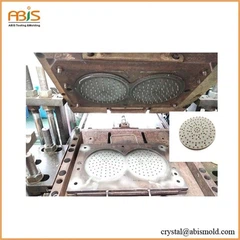


للسماح بإزالة الجزء أقصى من القالب، ملامح العفن يجب أن لا عبء بعضها البعض في الاتجاه الذي يفتح القالب، إلا إذا صممت أجزاء القالب للانتقال بين هذه يتدلى عند فتح القالب (باستخدام مكونات تسمى رباعا).
الجانبين من الجزء الذي يظهر بالتوازي مع اتجاه رسم (محور موقف المسحوقية (ثقب) أو إدراج موازية للأعلى وأسفل الحركة للقالب كما أنه يفتح ويغلق) عادة الزاوية قليلاً، دعا مشروع القرار، لتسهيل الإفراج عن الجزء من m ولد. يمكن أن يسبب عدم كفاية مشروع تشوه أو ضرر. مشروع المطلوبة للإفراج عن العفن يعتمد في المقام الأول على عمق التجويف؛ تجويف أعمق، يلزم مشروع أكثر. تقلص يجب أيضا تؤخذ في الاعتبار عند تحديد المشروع المطلوب. إذا كان الجلد رقيقة جداً، ثم الجزء أقصى سوف تميل إلى تقليص على النوى هذا النموذج أثناء التبريد والتشبث بتلك النوى، أو قد تشوه الجزء، تويست، نفطة أو الكراك عند التجويف يتم سحبها بعيداً.
عادة تصميم قالب بحيث يبقى الجزء أقصى موثوق الجانب القاذف (ب) للعفن عندما يفتح، وتوجه العداء وذرب من الجانب (A) جنبا إلى جنب مع الأجزاء. ثم يقع الجزء بحرية عندما قفز من الجانب (ب). بوابات نفق، يعرف أيضا باسم غيتس الغواصة أو العفن، تقع تحت السطح فراق خط أو العفن. هو تشكيلة فتحه في سطح القالب على خط فراق. الجزء أقصى قطع (بواسطة القالب) من نظام المجاري في قذف من القالب. قاذف المسامير، المعروف أيضا بأن خروج المغلوب, دبابيس دائرية توضع في أي نصف من القالب (عادة القاذف نصف)، مما دفع الانتهاء مصبوب المنتج، أو عداء نظام الخروج من قالب. قد يسبب طرد المادة باستخدام دبابيس، الأكمام، المتعريات، إلخ، انطباعات غير مرغوب فيها أو التشويه، ولذلك يجب توخي الحذر عند تصميم القالب.
الطريقة القياسية للتبريد يمر التبريد (عادة ما تكون المياه) من خلال سلسلة من الثقوب المحفورة من خلال لوحات العفن ومتصلة بواسطة خراطيم المياه لتشكيل مسار مستمر. المبرد يمتص الحرارة من العفن (التي قد امتصت الحرارة من البلاستيك الساخن) ويبقى القالب عند درجة حرارة مناسبة لتقوية البلاستيك معدل كفاءة في معظم