





وينبغي إيلاء تأثير الطحن على حياة الموت المزيد من الاهتمام
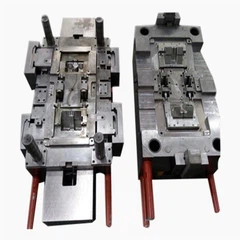
تصنيع القوالب هو استمرار لتصميم القوالب وعملية للتحقق من صحة التصميم.تستخدم أدوات الماكينة المتقدمة والكفاءة والعالية الدقة وتقنيات الإنتاج الأوتوماتيكية في إنتاج القوالب الحديثة.سوف يستغرق الحصول على 25٪ إلى 45٪ من إجمالي الأدوات. حققت صناعة القوالب الصينية تقدما كبيرا اليوم ، ولكن لا تزال هناك فجوة كبيرة مع المستوى المتقدم الأجنبي. ترتبط جودة المنتج النهائي ارتباطًا وثيقًا بدقة صناعة القالب ، خاصة الدقة وخشونة السطح للعفن. سطح التجويف.
في الإنتاج الفعلي ، تشمل العوامل التي تؤثر على فشل العفن:
هيكل القالب الرئيسي
مادة القالب الفارغة
عملية تصنيع الآلات الباردة والساخنة (تزوير ، المعالجة الحرارية ، القطع ، الطحن ، الآلات الكهربائية ، إلخ) ؛
ظروف العمل من العفن. من أجل تحسين حياة الموت ، فمن الضروري إجراء تحليل دقيق لأسباب تلف القالب والعوامل المؤثرة المختلفة ، وتطوير أساليب وتدابير للتغلب عليها.
في الوقت الحاضر ، هناك نوعان من طرق عملية صنع القوالب في العالم: واحد هو تحسين دقة وجودة الآلات والتصنيع الكهربائي ، وذلك لتقليل عبء العمل من التشطيب اليدوي ، مثل تطوير آلة عالية الدقة أدوات وآلات طحن تشكيل عالية السرعة وتقنيات معالجتها ، ووضع الأساس لتطوير هذا المسار عملية. الثانية ، والتركيز على عملية التشطيب وطحن ، وقت المعالجة ، والمعالجة الميكانيكية ، وقت معالجة edm تكاد تكون متساوية.القالب تتكون من أجزاء كثيرة ، نوعية الجزء يؤثر بشكل مباشر على نوعية القالب ، والجودة النهائية للجزء مضمونة بالتشطيب. في معظم شركات تصنيع القوالب المحلية ، تكون مرحلة الانتهاء من الطحن بشكل عام ، المعالجة الكهربائية والعلاج الأقفال.
لم يؤثر تأثير الطحن على حياة الموت على انتباه الناس ، بسبب عملية الطحن غير الملائمة ، مما تسبب في حرق سطح قطعة العمل ، وشقوق الطحن ، وطحن التجليخ وطحن الإجهاد ، وعملية المتابعة والموت أثناء خدمة التعب الميكانيكي ، والبرد والحرارة المصدر بدء الكراك التعب ، والتأثير الخطير على خدمة الحياة من العفن.
1. طحن القوالب
جوهر عملية الطحن هو العملية التي يتم فيها وضع قطعة العمل على السطح المعدني وتتشوه تحت تأثير عملية البثق والاحتكاك في لحظة جسيمات الكشط لا تعد ولا تحصى. تتميز عملية الطحن بأكملها بالقوة والحرارة.
في عملية الطحن ، يقوم السطح المعالج بتوليد التمدد الحراري تحت تأثير خفض الحرارة. في هذا الوقت ، تكون درجة حرارة المعدن الأساسية أقل ، وبالتالي فإن السطح يولد ضغطًا حراريًا .عندما يتم الانتهاء من الطحن ، تنخفض درجة حرارة سطح الشغل ، لأن السطح قد ولّد تشوهات بلاستيكية حرارية ومقيدة بالمصفوفة ، مما أدى إلى الشد المتبقي الضغط على السطح والإجهاد الانضغاطي المتبقي على الطبقة الداخلية. (تتميز أداة الصلب TOOLOX بخصائص القوة العالية ، والإجهاد الداخلي المنخفض والشكل والحجم المستقرين ، ومن السهل أن تكون أرضية).
(2) طحن ، عجلة طحن و سطح العمل الشغل ، يتم إنشاء عجلة طحن عند قطع تشوه البلاستيك والاحتكاك الشديد بين العجلة و الشغل ، تتشكل بالتالي بين عجلة الطحن و حجم قطعة العمل متساوية ، في الاتجاه المعاكس لقوة الطحن ، في نفس الوقت كما المواد البلاستيكية الداخلية تشوه المعادن الداخلية عند المواد الشغل و إنتاج الإزاحة النسبية بين الجزيئات ، تشكيل الاحتكاك الداخلي والحرارة ، الاحتكاك الخارجي بين العجلة و الشغل و توليد الحرارة ، هذا النوع من الحرارة الطاحونة في منطقة الطحن يمكن أن ينتج لحظية محلية ارتفاع درجة حرارة 1000 ℃ ، ونقل الحرارة من عجلة طحن ليست سهلة ، لذلك 80 ٪ من الحرارة في القطع الأثرية والرقاقة ، والمعدن تحت الحالة الصلبة مع تغير درجة الحرارة من شعرية في شبكة شعرية أخرى ، وتغير البنية المجهرية ، عندما طحن تصلب الصلب ، التبريد ، الطبقة السطحية لإنتاج تصلب ثانوي ، جزء من الأوستينيت المحتجز في martensite ، و th حجم مارتنسايت أكبر ، زيادات حجم محددة ، الإجهاد الانضغاطي السطحي ، إذا كان الطحن غير جيد ، أو بدون سائل التبريد ، تحلية السطح ، التحوّل المرينيتي ، إجهاد الشد السطحي (مثل غاما في حجم ألفا Fe 1٪ تتضخم ،) ، هذه الإجهادات (الإجهاد المتبقي يمكن أن تصل إلى 500 ~ 1000 ميغاباسكال) ، إذا تجاوزت حدود إنتاج المواد ، بالإضافة إلى ذلك ، إذا لم يتم خفف القالب مباشرة بعد المعالجة الحرارية والتبريد ، درجة حرارة التبريد عالية جدا ، وهناك تفحيم الشبكة. إذا كان الأوستينيت المارسينتسي أو المتبقي كثيرًا جدًا بعد التقلص ، فسيؤدي إلى انتقال الطور وسيسبب الإجهاد تشققات على سطح قطعة الشغل. الكراك هو نوع من التشققات السطحية الدقيقة. هناك ثلاثة أنواع من الكراك الطري: خط متوازي ، صدع شبكي ، وكسر مثمن. يرتبط اتجاه حدوث الكراك بشكل القالب ، ويرتبط اتجاه تطوير الكراك باتجاه طحن عجلة الطحن سطح الشغل ، وعمقه في حدود 0.03 مم.
(3) طحن ، طحن عجلة ليست حادة ، كمية كبيرة من الأعلاف ، وسوء التبريد جعل درجة حرارة سطح العمل من 300 ℃ ، تسبب ظاهرة سطح الحرق.
2. تدابير للحد من عيوب في طحن
بالإضافة إلى ذلك ، يتم اختيار جرعة الطحن بشكل معقول ، ويتم تبني طريقة الطحن الناعم مع كمية صغيرة من التغذية الشعاعية وحتى الطحن الناعم. إذا تم تقليل كمية التغذية الشعاعية وسرعة عجلة الطحن بشكل مناسب ، وزيادة كمية التغذية المحورية ، يتم تقليل مساحة التلامس بين عجلة الطحن والشغل ، ويتم تحسين حالة تبديد الحرارة ، وذلك للتحكم الفعال في زيادة درجة حرارة السطح.
(2) اختيار معقول طحن عجلة تلميع ، باستخدام عجلة طحن أبيض اكسيد الالمونيوم أفضل ، هو أداء قوي وهش ، وسهلة لإنتاج حافة القطع الجديدة ، وبالتالي فإن قوة القطع صغيرة ، حرارة الطحن صغيرة ، استخدام على دقة متوسطة الحجم ، مثل 46 ~ 60 شبكة أفضل ، على صلابة عجلة طحن باستخدام لينة وناعمة (ZR1 ، ZR2 و R1 ، R2) ، وهي ، الخشونة الخشنة ، وصلابة منخفضة من عجلة الطحن ، وحسن النفس الإثارة يمكن أن تقلل قطع الحرارة. من خلال اختيار عجلة الطحن المناسبة من المهم جدا ، نظرا لحالة الصلب يموت مع ارتفاع الموليبدينوم عالية الفاناديوم ، اختر GD مناسبة لعجلة طحن جلدي اكسيد الالمونيوم ، عند معالجة سبائك الصلب ، التبريد العالي صلابة المواد ، أولوية استخدام الماس طحن عجلة الموثق العضوي ، طحن عجلة طحن الموثق العضوي ، طحن خشونة الشغل Ra0.2 mu m ، في السنوات الأخيرة ، مع تطبيق المواد الجديدة ، CBN (مكعب نيتريد البورون) طحن عجلة تظهر تأثير المعالجة جيدة جدا ، سواء داخل وخارج مطحنة تشكيل باستخدام الحاسب الآلي ، آلة طحن تهزهز ، آلة طحن باستخدام الحاسب الآلي على الانتهاء من الآلات ، طحن عجلة أفضل من الأنواع الأخرى. في عملية الطحن ، ينبغي أن نولي اهتماما ل تلبيس عجلة الطحن في الوقت المناسب والحفاظ على عجلة طحن حاد. عندما يتم تخميل عجلة الطحن ، فإنه سوف يفرك ويضغط على سطح الشغل ، مما يؤدي إلى حرق على سطح الشغل وتقليل القوة.
يتم الاستخدام السليم لسائل التشحيم المبرد للقيام بالوظائف الثلاثة للتبريد والغسيل والتشحيم والحفاظ على التبريد والتشحيم نظيفًا ، وذلك للتحكم في حرارة الطحن ضمن المدى المسموح به ومنع التشوه الحراري لقطعة العمل.تحسين ظروف التبريد أثناء الطحن ، مثل استخدام عجلة زيت الرمل أو عجلة التبريد الداخلية. يتم إدخال سائل القطع في مركز عجلة الطحن. يمكن لسائل القطع أن يدخل مباشرة إلى منطقة الطحن ليؤدي دورًا فعالًا في التبريد ويمنع إحراق سطح قطعة العمل.
يتم تقليل الضغط على التبريد بعد المعالجة الحرارية إلى الحد الأدنى ، لأن ضغط التبريد والأنسجة المكربنة الشبكية تحت تأثير قوة الطحن ، فإن البنية المجهرية تنتج تغير الطور وتشقق بسهولة الشغل. من أجل القضاء على الإجهاد المتبقي للطحن ، ارتفاع ينبغي التعامل مع العفن الدقة مع الشيخوخة درجات الحرارة المنخفضة بعد طحن لتحسين المتانة.
5. القضاء على الإجهاد يمكن أن يموت أيضا في 260 ~ 315 ℃ من حمام الملح في 1.5 دقيقة ، ثم في تبريد الزيت 30، ، لذلك يمكن أن تسقط 1 صلابة HRC ، خفضت الجهد المتبقية بنسبة 40 ٪ ~ 65 ٪.
من أجل الدقة في طحن القوالب الدقيقة ذات حجم التحمل أقل من 0.01 مم ، يجب أن تنتبه القوالب لتأثير درجة الحرارة المحيطة وتتطلب درجة حرارة ثابتة لطحنها.حسابها ، الفولاذ الطويل 300 مم ، درجة الحرارة 3 ℃ ، تغير المواد هناك حوالي 10.8 ميكرون ، (10.8 = 1.2 * 3 * 3 ، 1.2 مو لكل 100 ملم تشوه م / ℃) ، مطلوب العديد من عمليات التشطيب للنظر بشكل كامل في تأثير هذا العامل.
يستخدم الطحن الكهروكيميائي لتحسين الدقة ونوعية سطح تصنيع القوالب. أثناء الطحن الكهربائي ، تقوم عجلة الطحن بكشط طبقة الأكسيد: بدلاً من طحن المعادن ، لذلك تكون قوة الطحن صغيرة وتكون حرارة الطحن صغيرة. لن يكون هناك أي لدغ أو صدع أو حرق.وبالإضافة إلى ذلك ، فإن التآكل من عجلة طحن صغيرة ، على سبيل المثال ، عند طحن سبائك الصلب ، فإن التآكل من طحن عجلة كربيد السيليكون حوالي 400٪ ~ 600٪ من وزن سبائك الصلب المصقول . عند استخدام الطحن الإلكتروليتي ، فإن تآكل عجلة الطحن لا يتجاوز 50٪ ~ 100٪ من تآكل سبيكة الصلب.