






كيفية التغلب على تشوه الالتواء من الأجزاء البلاستيكية عند حقن صب القالب حقن؟
بعد حقن أجزاء البلاستيك ، يحدث التشويه الالتفافي ، وغالبا ما يتم اتخاذ التدابير التالية لتعديل وتحسين:
1) بعد تشكيل الأجزاء البلاستيكية ، وقت التبريد لا يكفي أو درجة حرارة القالب مرتفعة جدا والعفن من السابق لأوانه الشفاء ، والذي يسبب تشويه تشوه.في هذه المرة ، ينبغي تمديد وقت التبريد العفن لتقليل درجة حرارة القالب ، تسريع معدل التبريد ، ومن ثم العفن وتصلب.
2) إذا كان موقع منفذ التغذية غير معقول ، فإن حجم المدخل صغير ؛ درجة الحرارة ودرجة حرارة القالب منخفضة جداً ، وضغط الحقن صغير ، والسرعة سريعة ، ووقت حماية الضغط غير كافي ، والتبريد غير المتساوي وغير متساوي الانكماش يمكن أن تنتج تشوه الاعوجاج من الأجزاء البلاستيكية. في هذه المرة ، ينبغي تعديل العملية وفقا للشروط المذكورة أعلاه لجعل عملية تدفق معقول للحصول على المنتجات البلاستيكية المؤهلة.
3) في القولبة بالحقن ، يجب أن تكون درجة الحرارة متسقة ويجب ألا تكون درجة الحرارة مختلفة جداً. وإلا ، فإنه سوف يؤدي إلى التبريد غير المتساوي للأجزاء البلاستيكية ، تشوه بسهولة.في هذه المرة ، يجب التحكم بدرجة حرارة القالب بشكل معقول ، وينبغي أن تكون درجة حرارة القالب المتحرك والثابت متسقة.
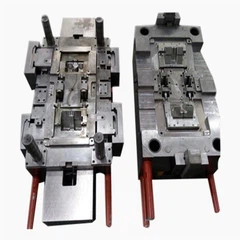
4) إذا كان العفن ليست قوية بما فيه الكفاية ، فمن السهل أن تشوه ؛ دقة العفن منخفضة ، وتحديد المواقع غير موثوق بها ، من السهل أيضا لجعل قطع من البلاستيك الاعوجاج.في هذه النقطة ، يجب إعادة تصميم القالب.
5) القوة غير المتجانسة على الجزء العلوي من القالب والموضع غير المناسب للشريط العلوي تجعل الأجزاء البلاستيكية مشوهة عند خروجها من العفن.في هذه النقطة ، يجب إعادة تنظيم آلية الإقلاع بحيث يتم توزيع موضع القضيب العلوي بالتساوي ، و يجب أن تكون قوة الجزء العلوي موحدة.
6) تعديل الأجزاء البلاستيكية لجعل تصميم شكل الأجزاء البلاستيكية معقولة ، لا ينبغي أن يكون الفرق بين أجزاء رقيقة وسميكة كبيرة جدا ، ويجب توزيع الأجزاء المدمجة بالتساوي لتلبية المتطلبات الفنية.